\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Alle kategorier
Tilbake

Tilpasset sensorfestebeslag i rustfritt stål: En studie av progressiv diesstansing fra DFM til produksjon av 20 000 enheter
OEM-CASE STUDY

Tilpasset sensorfestebeslag i rustfritt stål: En studie av progressiv diesstansing fra DFM til produksjon av 20 000 enheter

Publisert: 2026-09-24 Lese tid: 6 min Kategori: Metallpresing
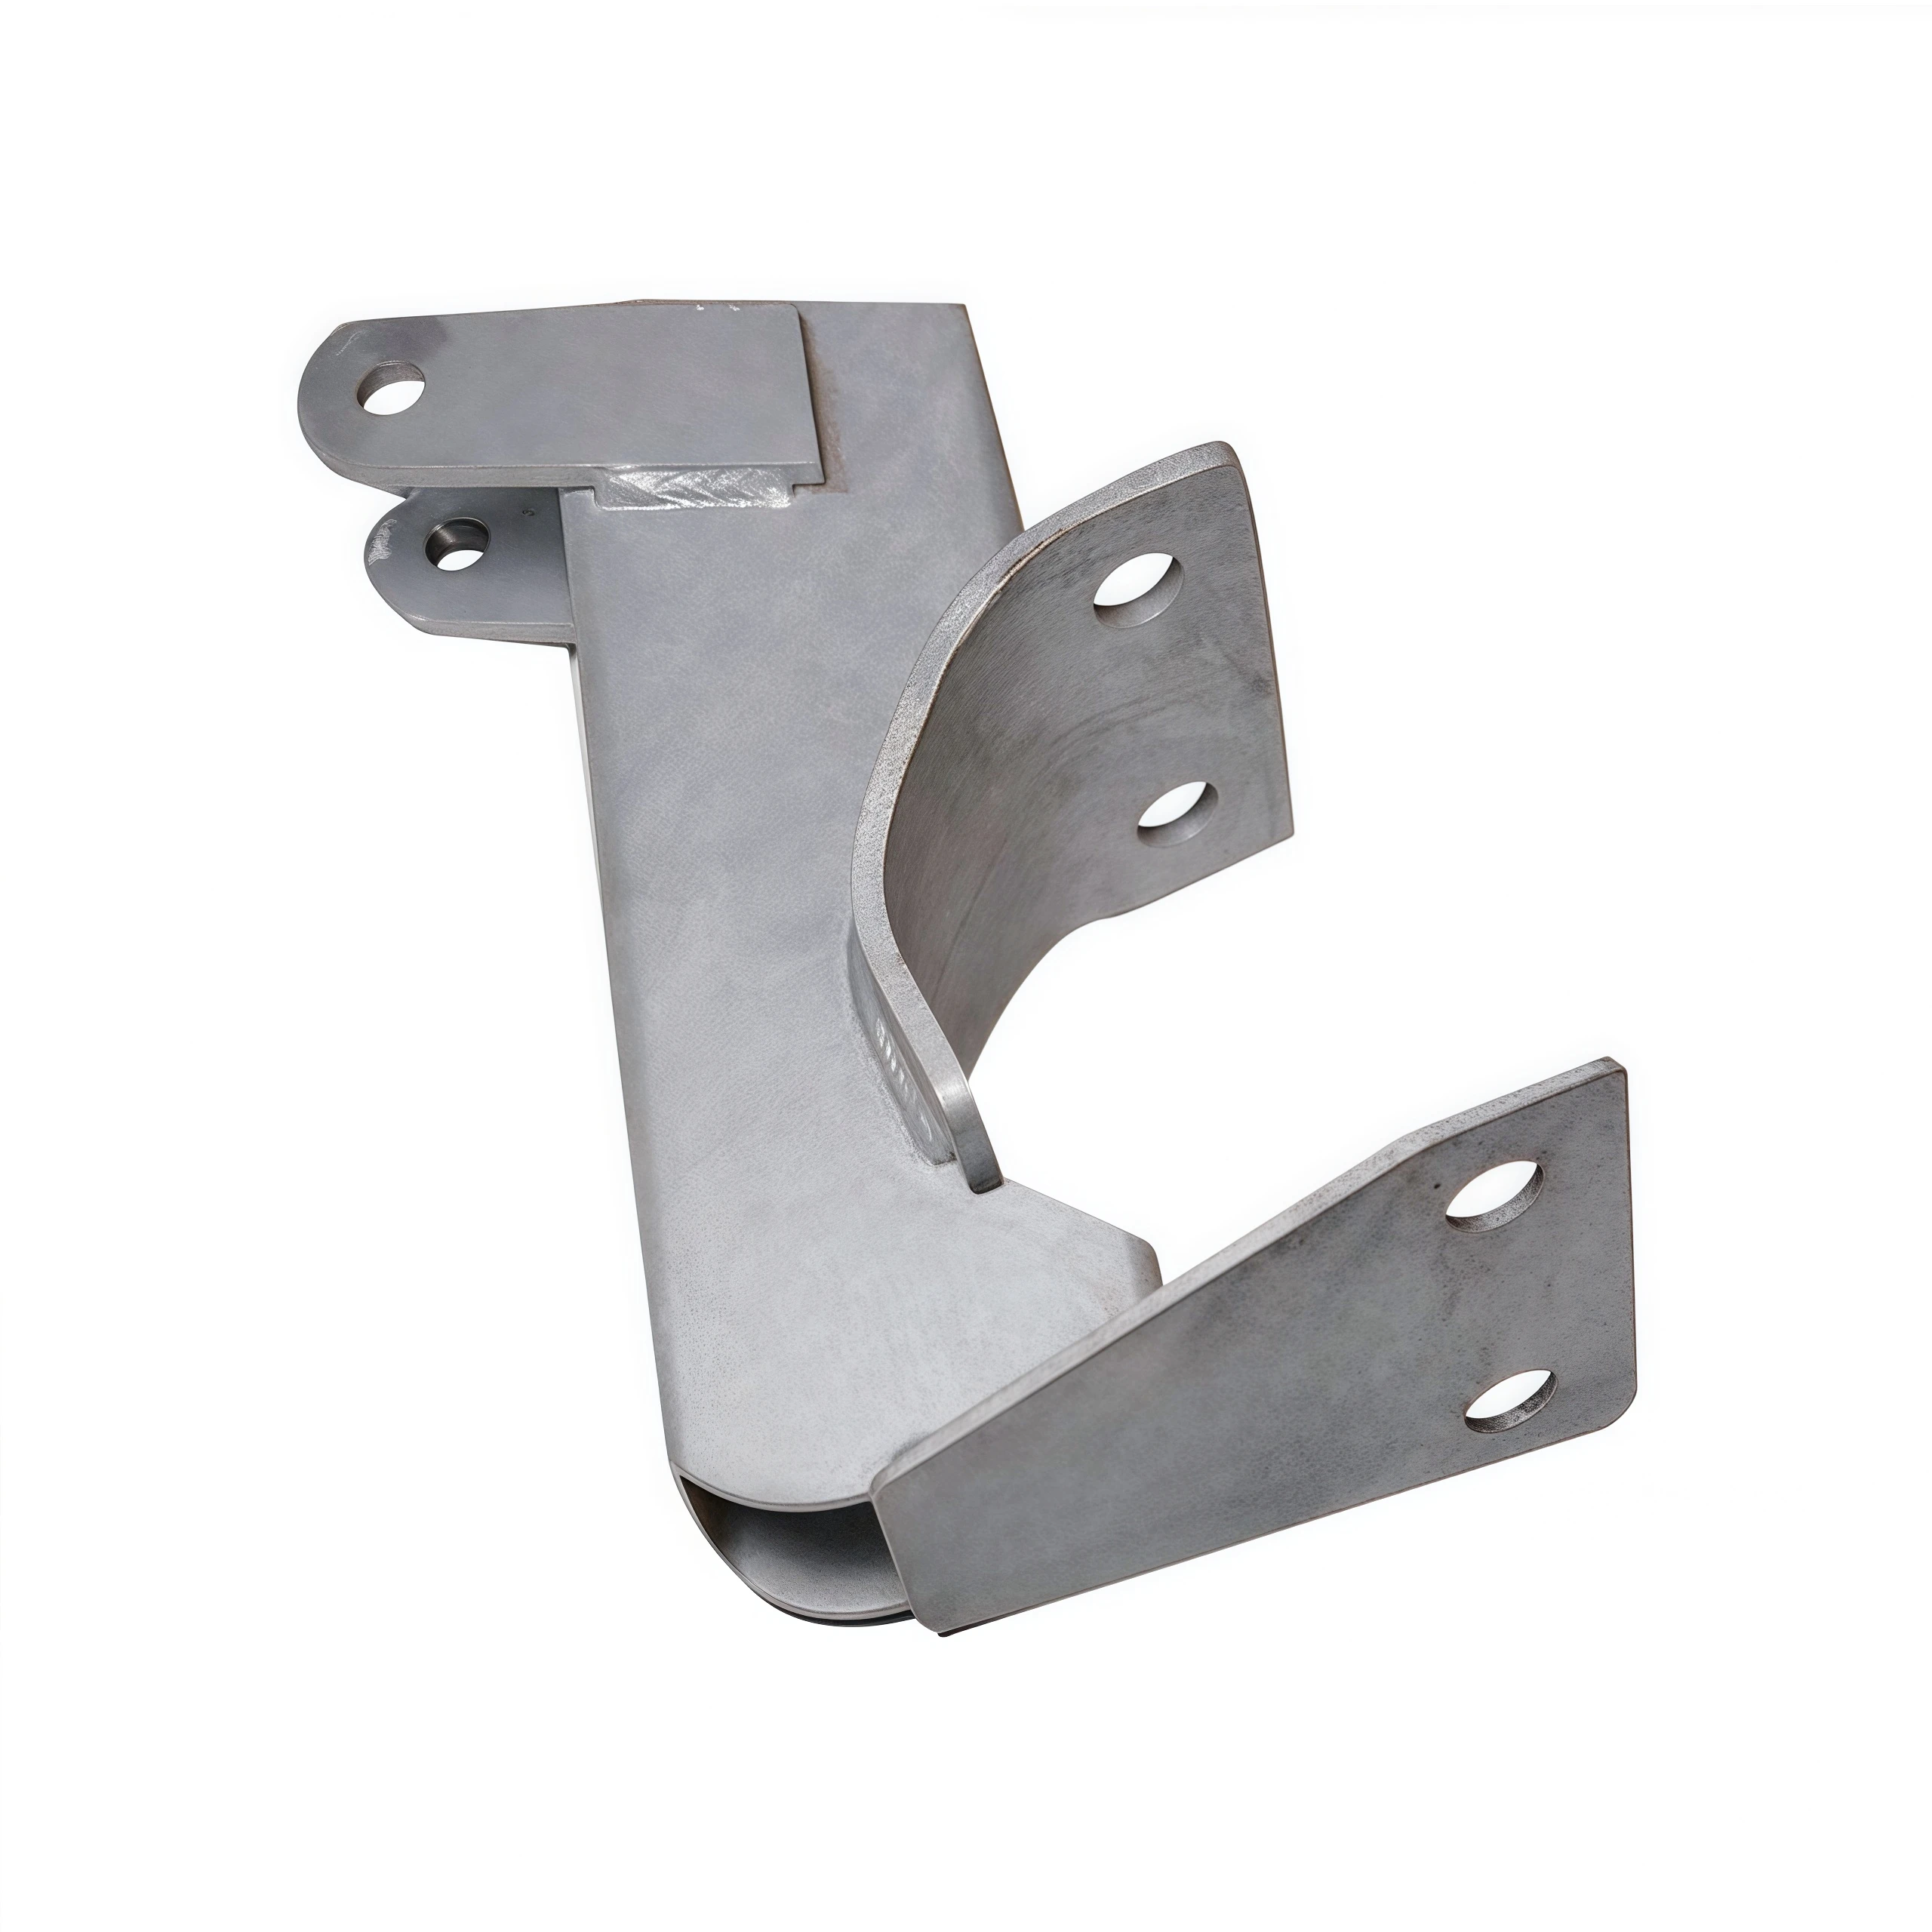
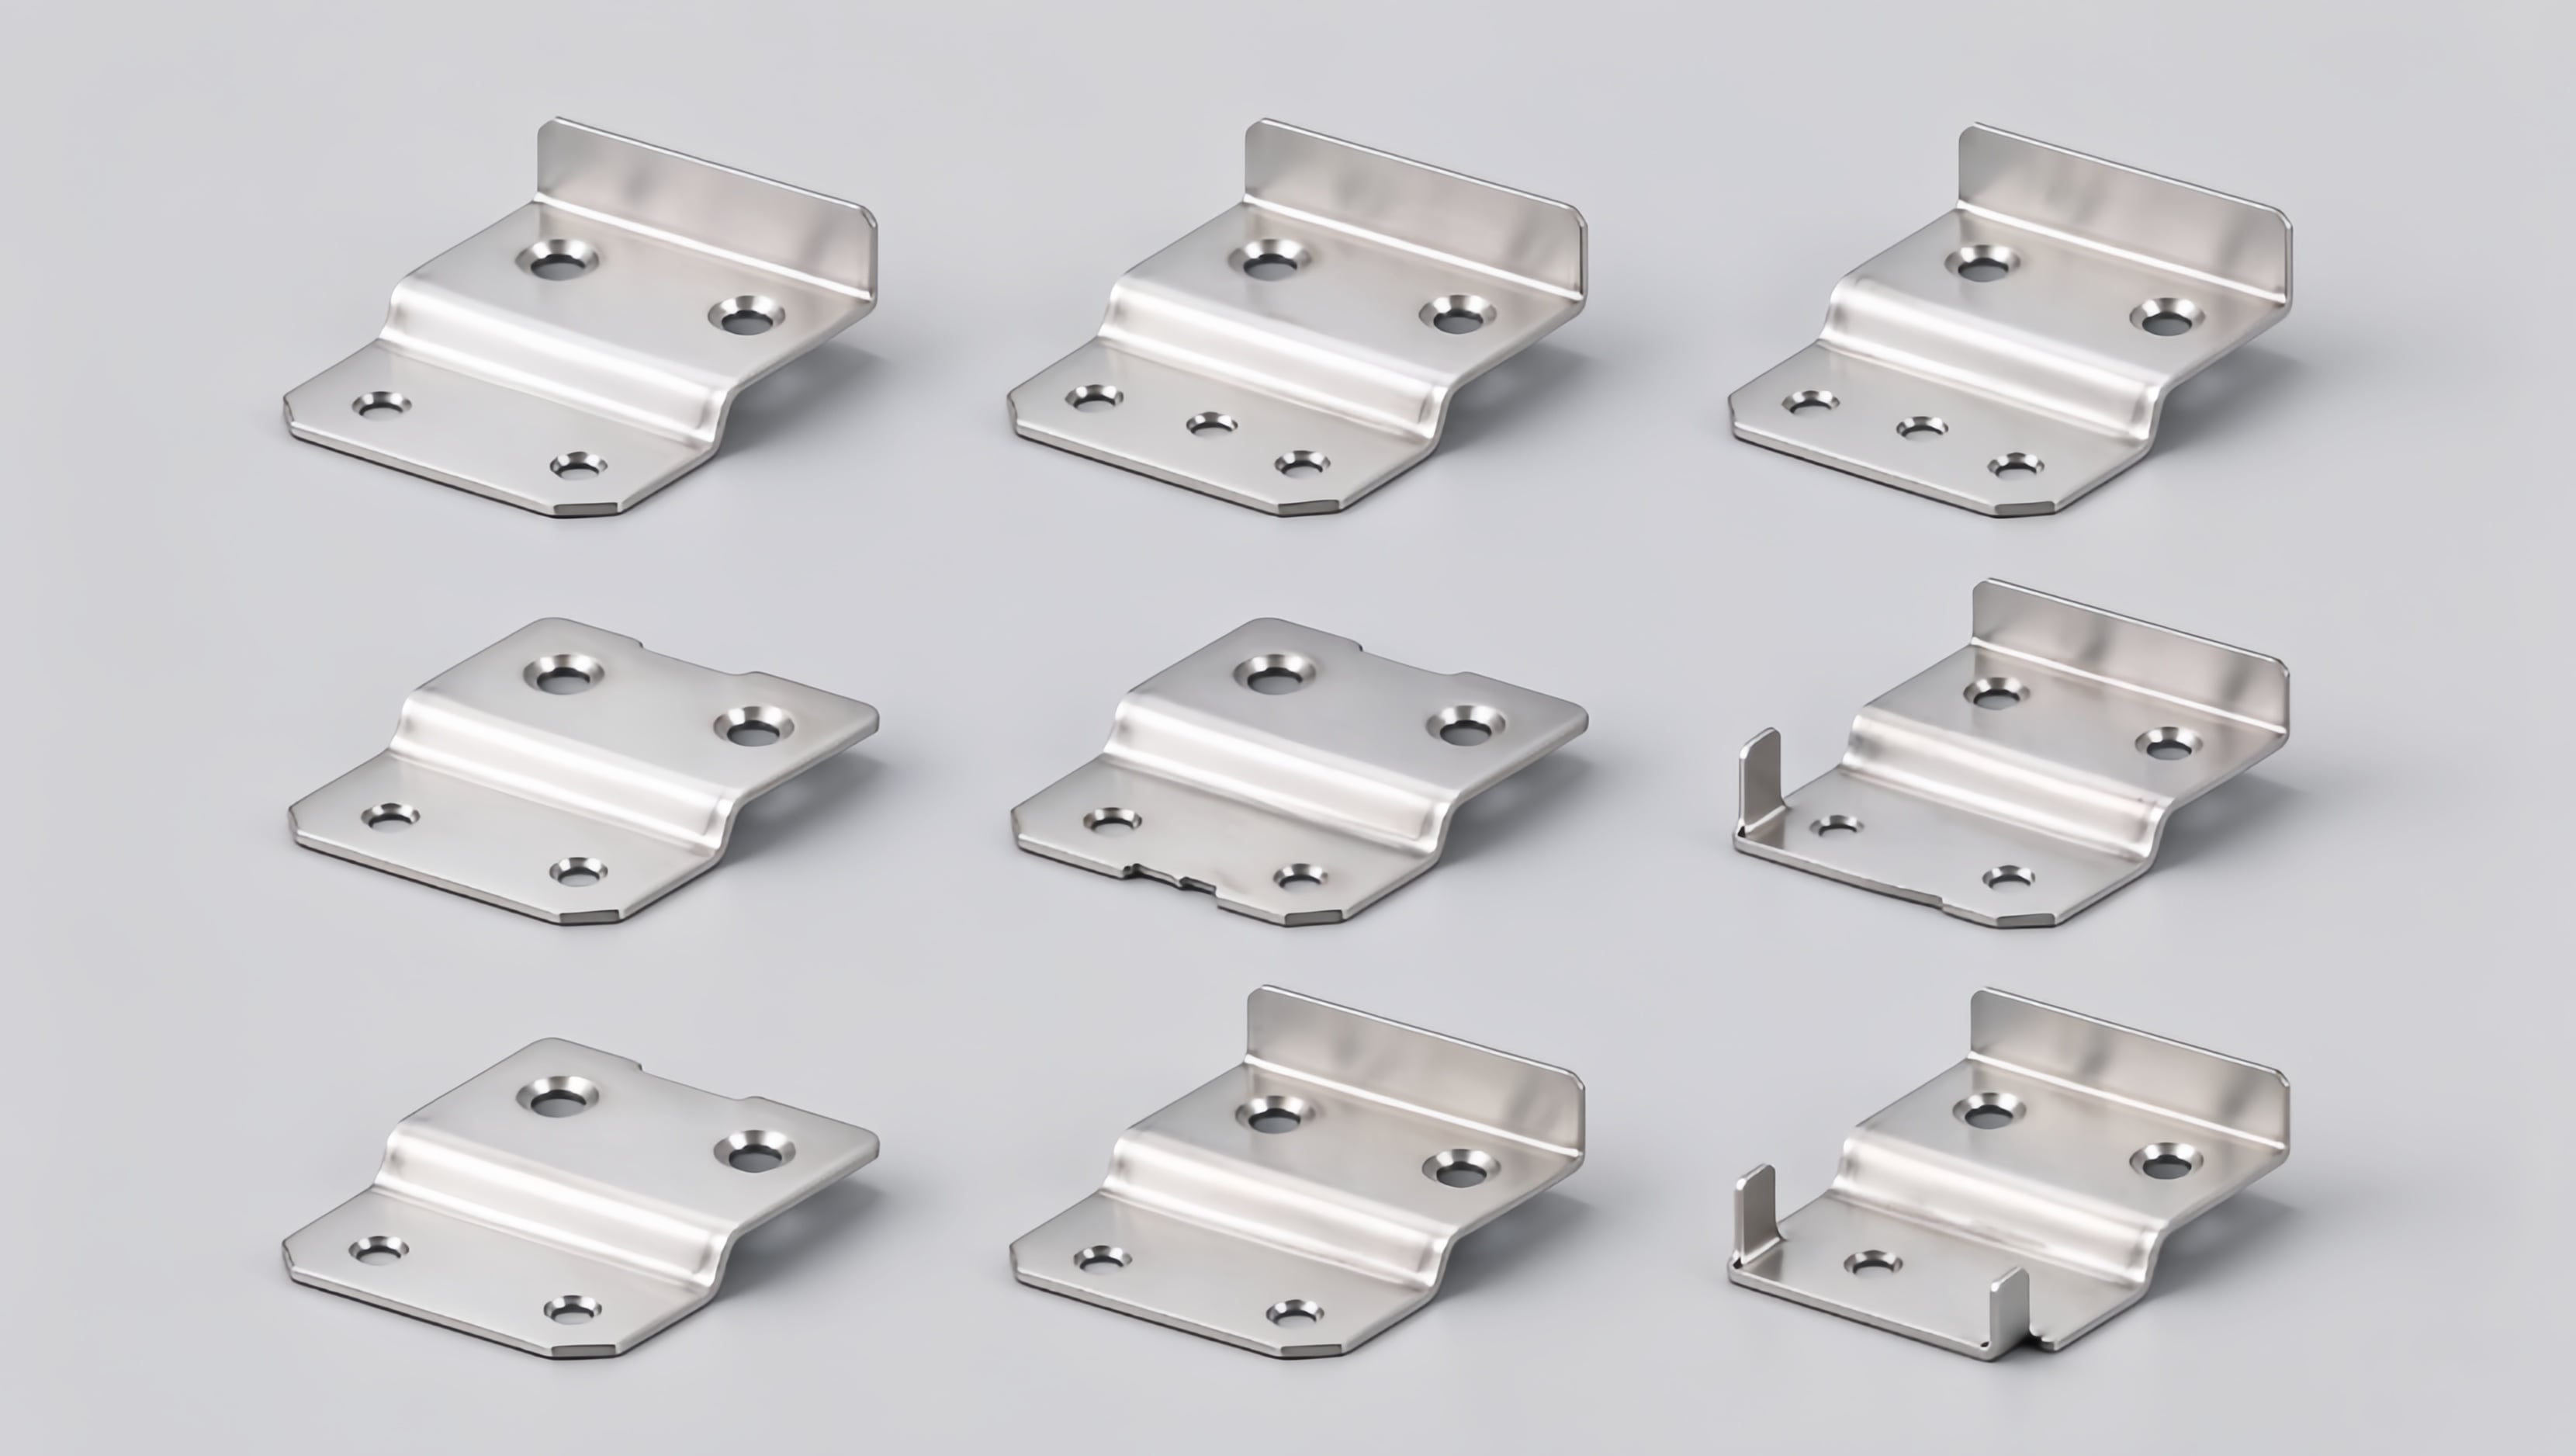
Custom SUS304 sensor mounting brackets 1.jpg
Tilpassede sensormonteringsfester av SUS304 produsert av DEEPLINK ved hjelp av fremadgående matrisepresing — én del erstatter en samlesett av fire sveiste deler.

Rask svar (30-sekunders oppsummering)

DEEPLINK flyttet en tilpasset sensorfeste av rustfritt stål (SUS304) fra teknisk tegning til  seriell produksjon på 20 000 enheter på 45 dager , og opprettholdt ±0.05 mm kritiske toleranser med en 99,6 % første-slag-utbytte — og reduserte kundens stykkostnad med 28%ved å konsolidere en firedelers sveiset undermontering til én enkelt del fremstilt ved progressiv stans.

  • 8-stasjons progressiv stansverktøy , utformet og bygget internt med karbidinnsats og bøye-kompensasjon.
  • 20 000 stk levert på 45 dager, fra prototype til leveranse (2 stanselinjer, 110 slag per minutt).
  • ±0.05 mm på kritisk hullposisjon, planhet 0,10 mm, burr < 0,05 mm; Cpk 1,6 verifisert ved SPC.
  • PPAP-nivå 3 dokumentasjon, null feltfeil etter 12 måneder i drift.

1. Utfordringen: Én stanset del må erstatte en sammelsveist fire-dels-montering

En europeisk produsent av industriell automatisering omdesignet monteringssystemet for en ny generasjon posisjonssensorer brukt i vaskemiljøer og miljøer med høy vibrasjon . Det tidligere designet var en sammelsveist fire-dels-montering: to plater, et rør og en avstandsholder, sveist sammen og deretter ombehandlet. Den var kostbar, tung og led av sveiforstyrrelser som flyttet sensoraksen. Producentens ingeniørteam ga et tydelig kravspesifikasjonsdokument for omdesignet løsning:

  • Produser festebryggen som én stanset del i rustfritt stål SUS304, 1,2 mm tykk, med en integrert 105°-plasseringsbøyning.
  • Hold ±0.05 mm på de to monteringshullposisjonene og ±0,10 mm planethet , med kantutstikk under 0,05 mm på alle kanter.
  • Tåler en statisk belastning på 500 N og saltmistsprøying i 96 timer uten rød rust (nøytral saltmist, ISO 9227).
  • Første ordre på 20,000 stk , med prøver som må leveres innen 3 uker og full produksjon innen 7 uker.
  • SEND INN PPAP-nivå 3 dokumentasjon før serielevering.

Bilprodusenten hadde allerede mislyktes med én leverandør: hullposisjoner hadde forskyvet seg med ±0,15 mm under produksjonen, kantutstikk skadet tettingsleppen på sensoren under trykkmontering, og leveranser ble utsett to ganger. De trengte en samarbeidspartner som kunne utforme verktøyene, kontrollere prosessen og dokumentere alt – ikke bare kjøre en presse.

Prosjektkrav på ett blikk

Krav Spesifikasjon Verifikasjonsmetode
Materiale SUS304 rustfritt stål, 1,2 mm, millsertifikat kreves Innkommende materiellinspeksjon + spektralanalyse
Kritisk toleranse ±0,05 mm hullposisjon; planhet 0,10 mm; kantutstikk < 0,05 mm FAI, CMM, GO/NO-GO-måleredskaper, CCD-inlineinspeksjon
Mechanisk 500 N statisk belastning; 105° bøyevinkel med fjærtilbakekontroll Belastningstest per parti; vinkelmåler ved hver slagkontroll
Korrosjon 96 timer nøytral saltmistspray, ingen rød rust; RoHS og REACH Saltmistspraytest (ISO 9227), materiellsertifikater
Volum / levertid 20 000 stk; prøver ≤ 3 uker; produksjon ≤ 7 uker Prosjektplan + PPAP-gategjennomgang
Dokumentasjon PPAP nivå 3 (PFMEA, kontrollplan, MSA, Cpk ≥ 1,33) Kundegodkjenning i prøvestadiet

2. Vår løsning: DFM-gjennomgang, egen verktøyproduksjon og en progressiv matrise utformet for konsekvens

DEEPLINKs ingeniørteam behandlet prosjektet som et design-for-manufacturability-program (DFM) , ikke som en enkel tilbudssak. Før vi skar i stål, gjennomførte vi en stripelayout-studie med formingsimulering for å balansere materialeutnyttelse, bøye-kompensasjon og matrisestyrke.

2.1 DFM-gjennomgang og stripelayout

  • Flyttet de to monteringshullene i forhold til bøyelinjen for å holde kantavstandene innenfor sikre grenser og eliminere risikoen for mikrosprekker i SUS304.
  • Leggetil en 0,4 mm overbøye-kompensasjon så vender 105°-vinkelen tilbake nøyaktig til 105° ved 20 °C.
  • Optimalisert nesting hevet materialeutnyttelsen fra 61 % til 78 % , noe som direkte reduserer blankkostnaden.
  • Anbefalt laserkuttet prototypempler under diesbygging, slik at kunden kunne utføre passformtester i første uke — vi leverer disse på så lite som 3 dager.

2,2-åttestasjons progressiv die

Vi designet og bygget en 8-stasjons progressiv stansverktøy intern (vår verktøyverksted støtter rask utveksling av innsatsdeler og inn-die-sensing):

  • Stasjonsoppsett: pilotering → dannelse av plasseringsbøyning (med overbøyning) → ny stemping for å kompensere for fjæring → nøyaktig gjennomstansing av monteringshull → preging av tetningsflate → kantbeskjæring → avskjæring.
  • Karbid (volfram) innsettinger ved gjennomstansings- og formingsstasjoner for lang verktøylivslengde ved 110 slag per minutt.
  • Nitrogenskivefjærer og et fast-bånd-design som holder båndposisjonen stabil, slik at hullposisjonsavvik mellan stasjonene elimineres.
  • Verktøystål sertifisert og varmebehandlet internt, med dokumentert verktøyprøving og førsteartikkelkontroll (FAI) før produksjonsstart.
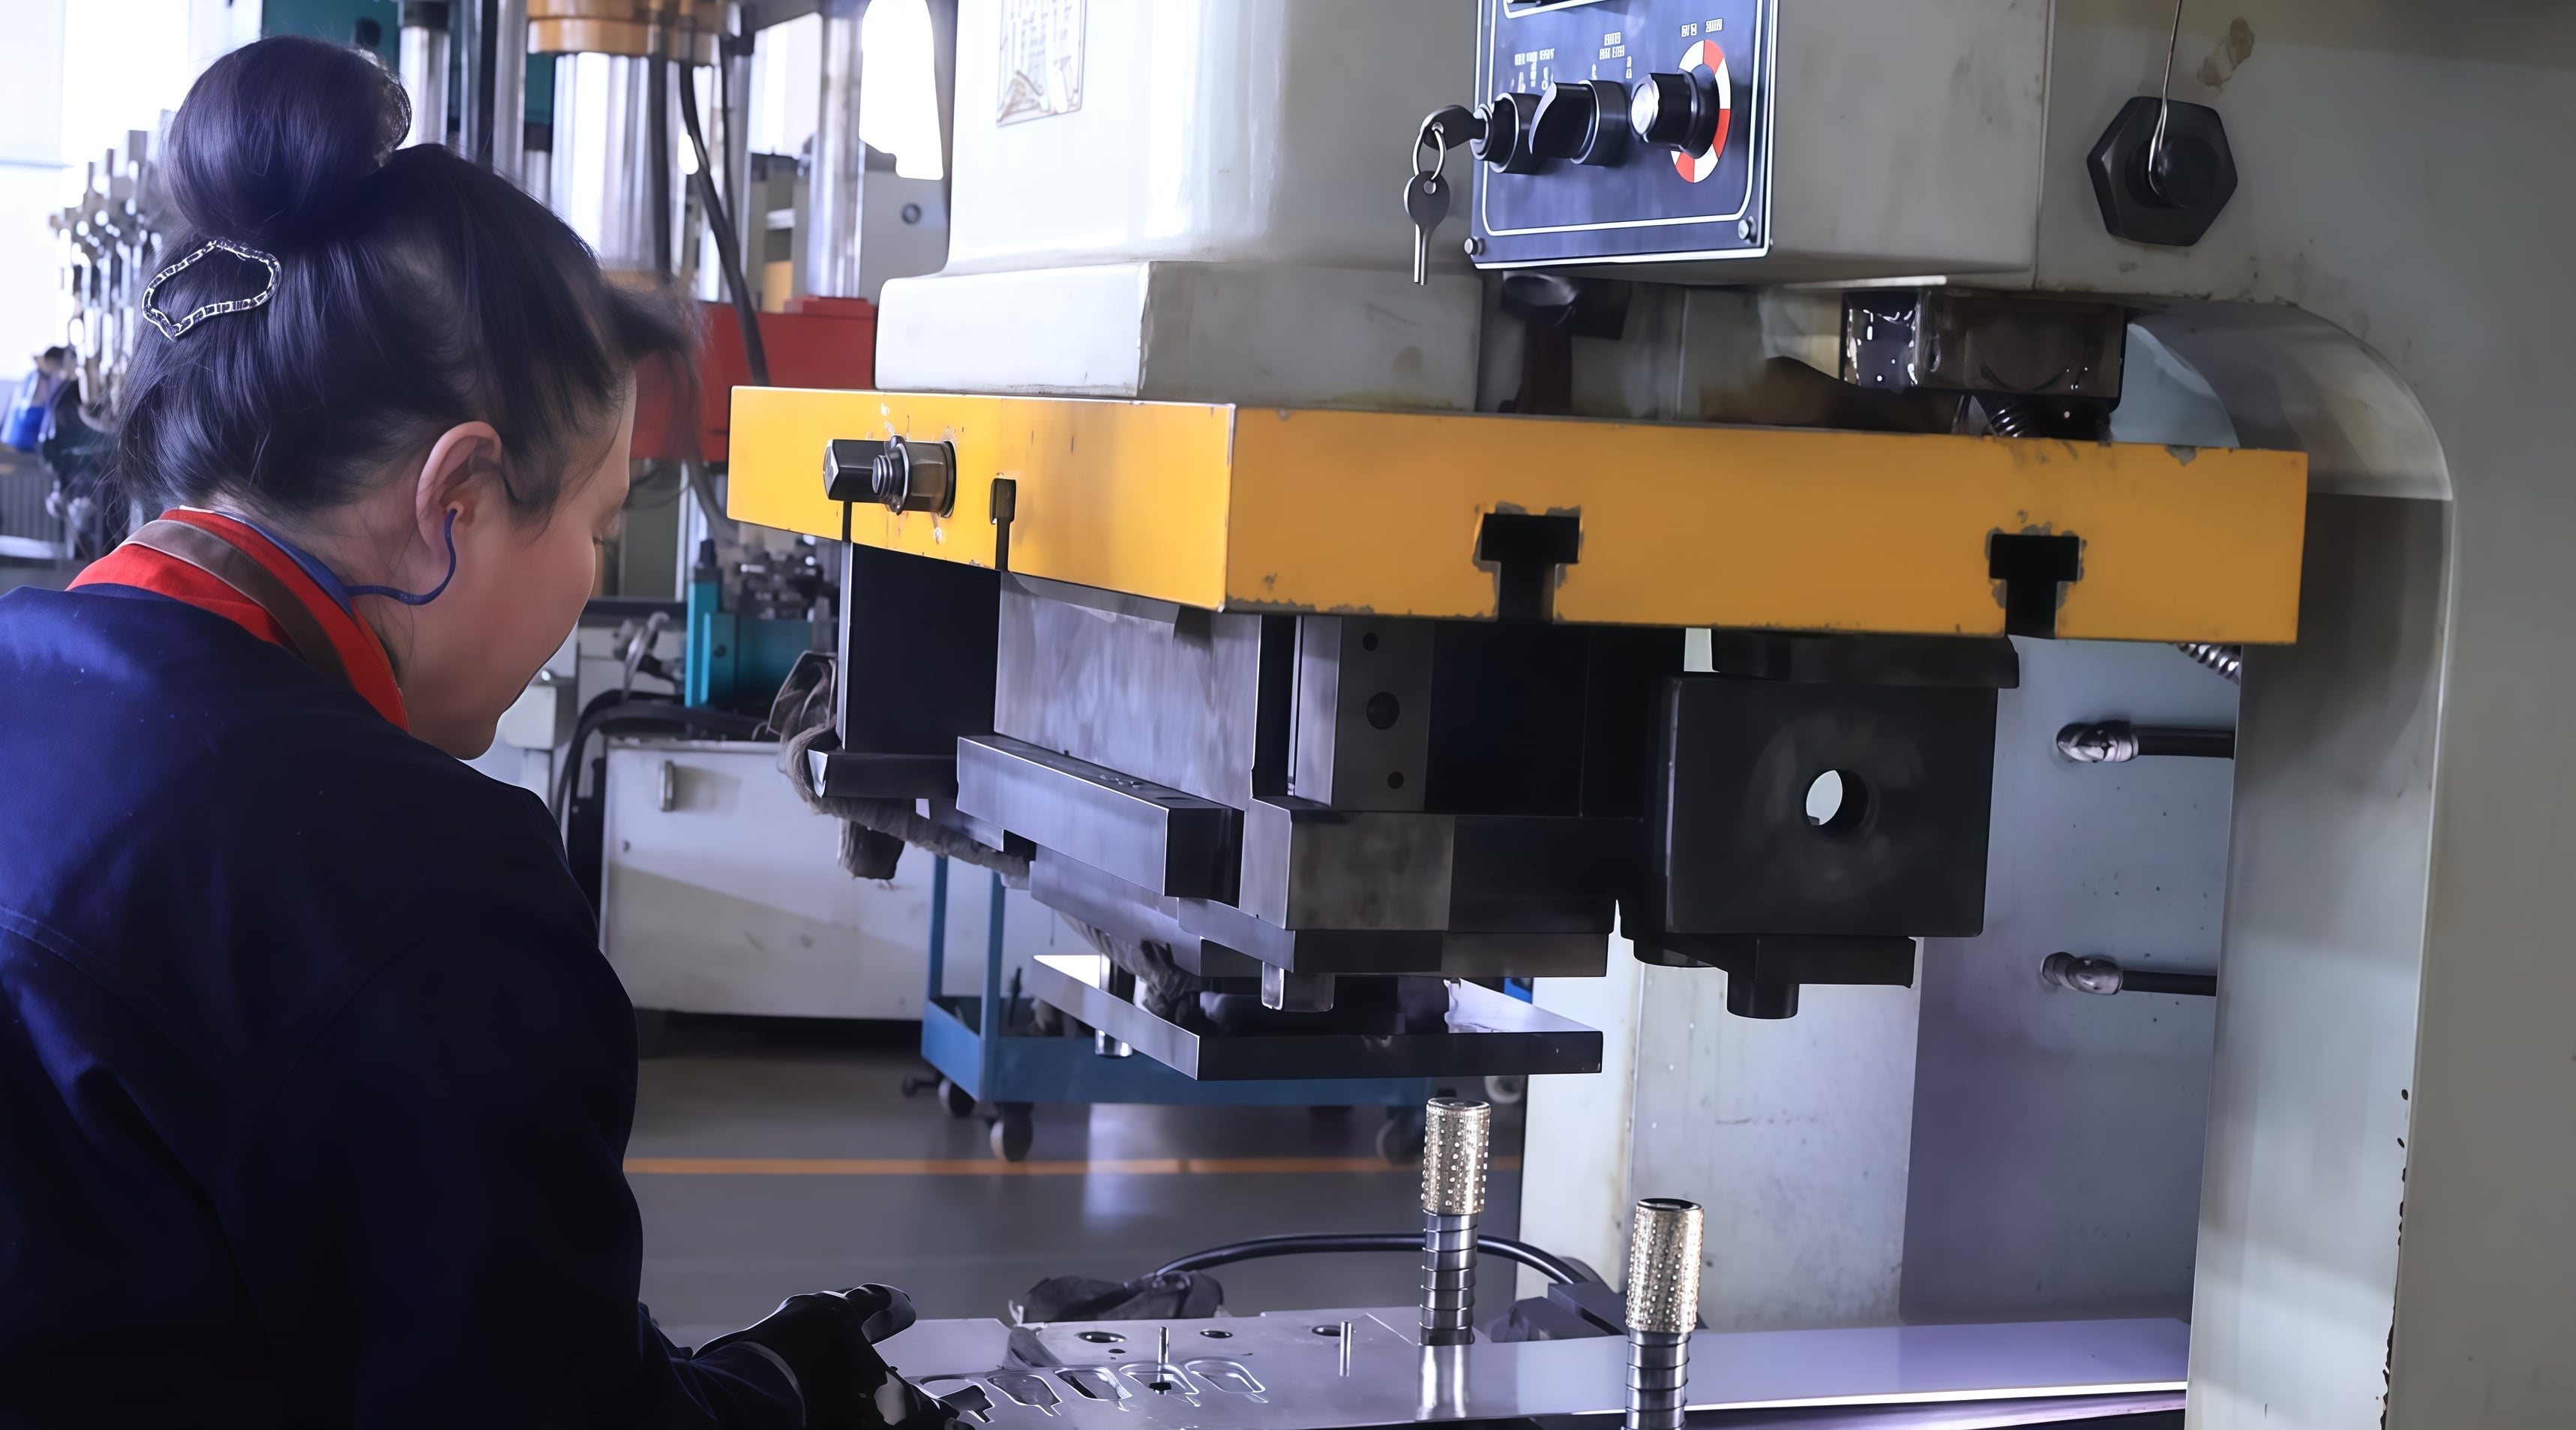
stamping 1.jpg
Den 8-stasjoners progressive matemaskinen prosesserer SUS304-båndet med 110 slag per minutt over to automatiserte stanselinjer.

2.3 Overflatet behandling og etterlevelse

Etter stansing var klemmene elektropolert og passivert for å fjerne mikrospor, gi overflaten en blank finish og danne en passiv film som besto 96-timers salt-sprøyte-test. Alle forbruksgoder og belagninger var RoHS- og REACH-konform godkjent, støttet av materiale- og prosesssertifikater.

3. Prosjektets tidsplan: Fra RFQ til 20 000 enheter på 45 dager

Uge 1
RFQ og DFM-vurdering tilbud innen 24 timer; analyse av båndoppsett og toleransemuligheter; bekreftelse av materiale og belægning.
Uker 1–3
Dørdesign og -bygging 8-stasjons progressiv dør designet og bygget internt; dørprøver; laserstansede monteringsprøver sendt til kundens testing.
Uge 3
Prøver og FAI Produksjonsprøver fra den faktiske stansen; full førsteartikkelkontroll (39+ sjekker per prosjekt) mot tegningen.
Uke 4
Kundegodkjenning og PPAP Kundens godkjenning av passform og funksjon; PPAP-nivå 3-fil — PFMEA, kontrollplan, MSA, Cpk 1,6.
Uge 5
Pilotproduksjon pilotproduksjon på 500 enheter; underprosess-SPC hver 2. time; dimensjonsdata delt for kundens vurdering.
Uke 6–7
Masseproduksjon 20 000 enheter over to stanselinjer ved 110 SPM; CCD-linjekontroll av hullposisjon.
Uke 8
Kvalitetskontroll, emballasje og forsendelse Endelig AQL-kontroll, salt-spray- og belastningsutvalg, beskyttende emballasje, fullstendige sporbarehetsdokumenter sendt med forsendelsen.

4. Kvalitetskontroll: 39+ sjekker per prosjekt, fra materiale til emballasje

Kvalitet ble håndtert som en lukket løkke i henhold til vårt ISO 9001-system, i tråd med den firetrinnskontrollen beskrevet i vårt veiledning for metallstansing :

  • Innkommende materialeinspeksjon — sertifikater fra verkstedet, spektralanalyse og overflatekontroller før rullen går inn i stansmaskinen.
  • Førsteartsinspeksjon (FAI) — mer enn 39 dimensjonelle og visuelle kontroller per prosjekt på koordinatmålingssystemet (CMM), verifisert mot kundens tegning før partiutslipp.
  • Prosesskontroll — statistisk prosesskontroll (SPC) med prøvetaking hvert annet time, GO/NO-GO-måling og inline CCD-optisk inspeksjon av monteringshullposisjon, med automatisk forkasting av deler som ligger utenfor toleransen.
  • Endelig Inspeksjon & Pakking — AQL-prøvetaking, 96 timers salt-spray-test og 500 N belastningsprøving per parti, deretter beskyttende emballasje med sporebarhet per parti.
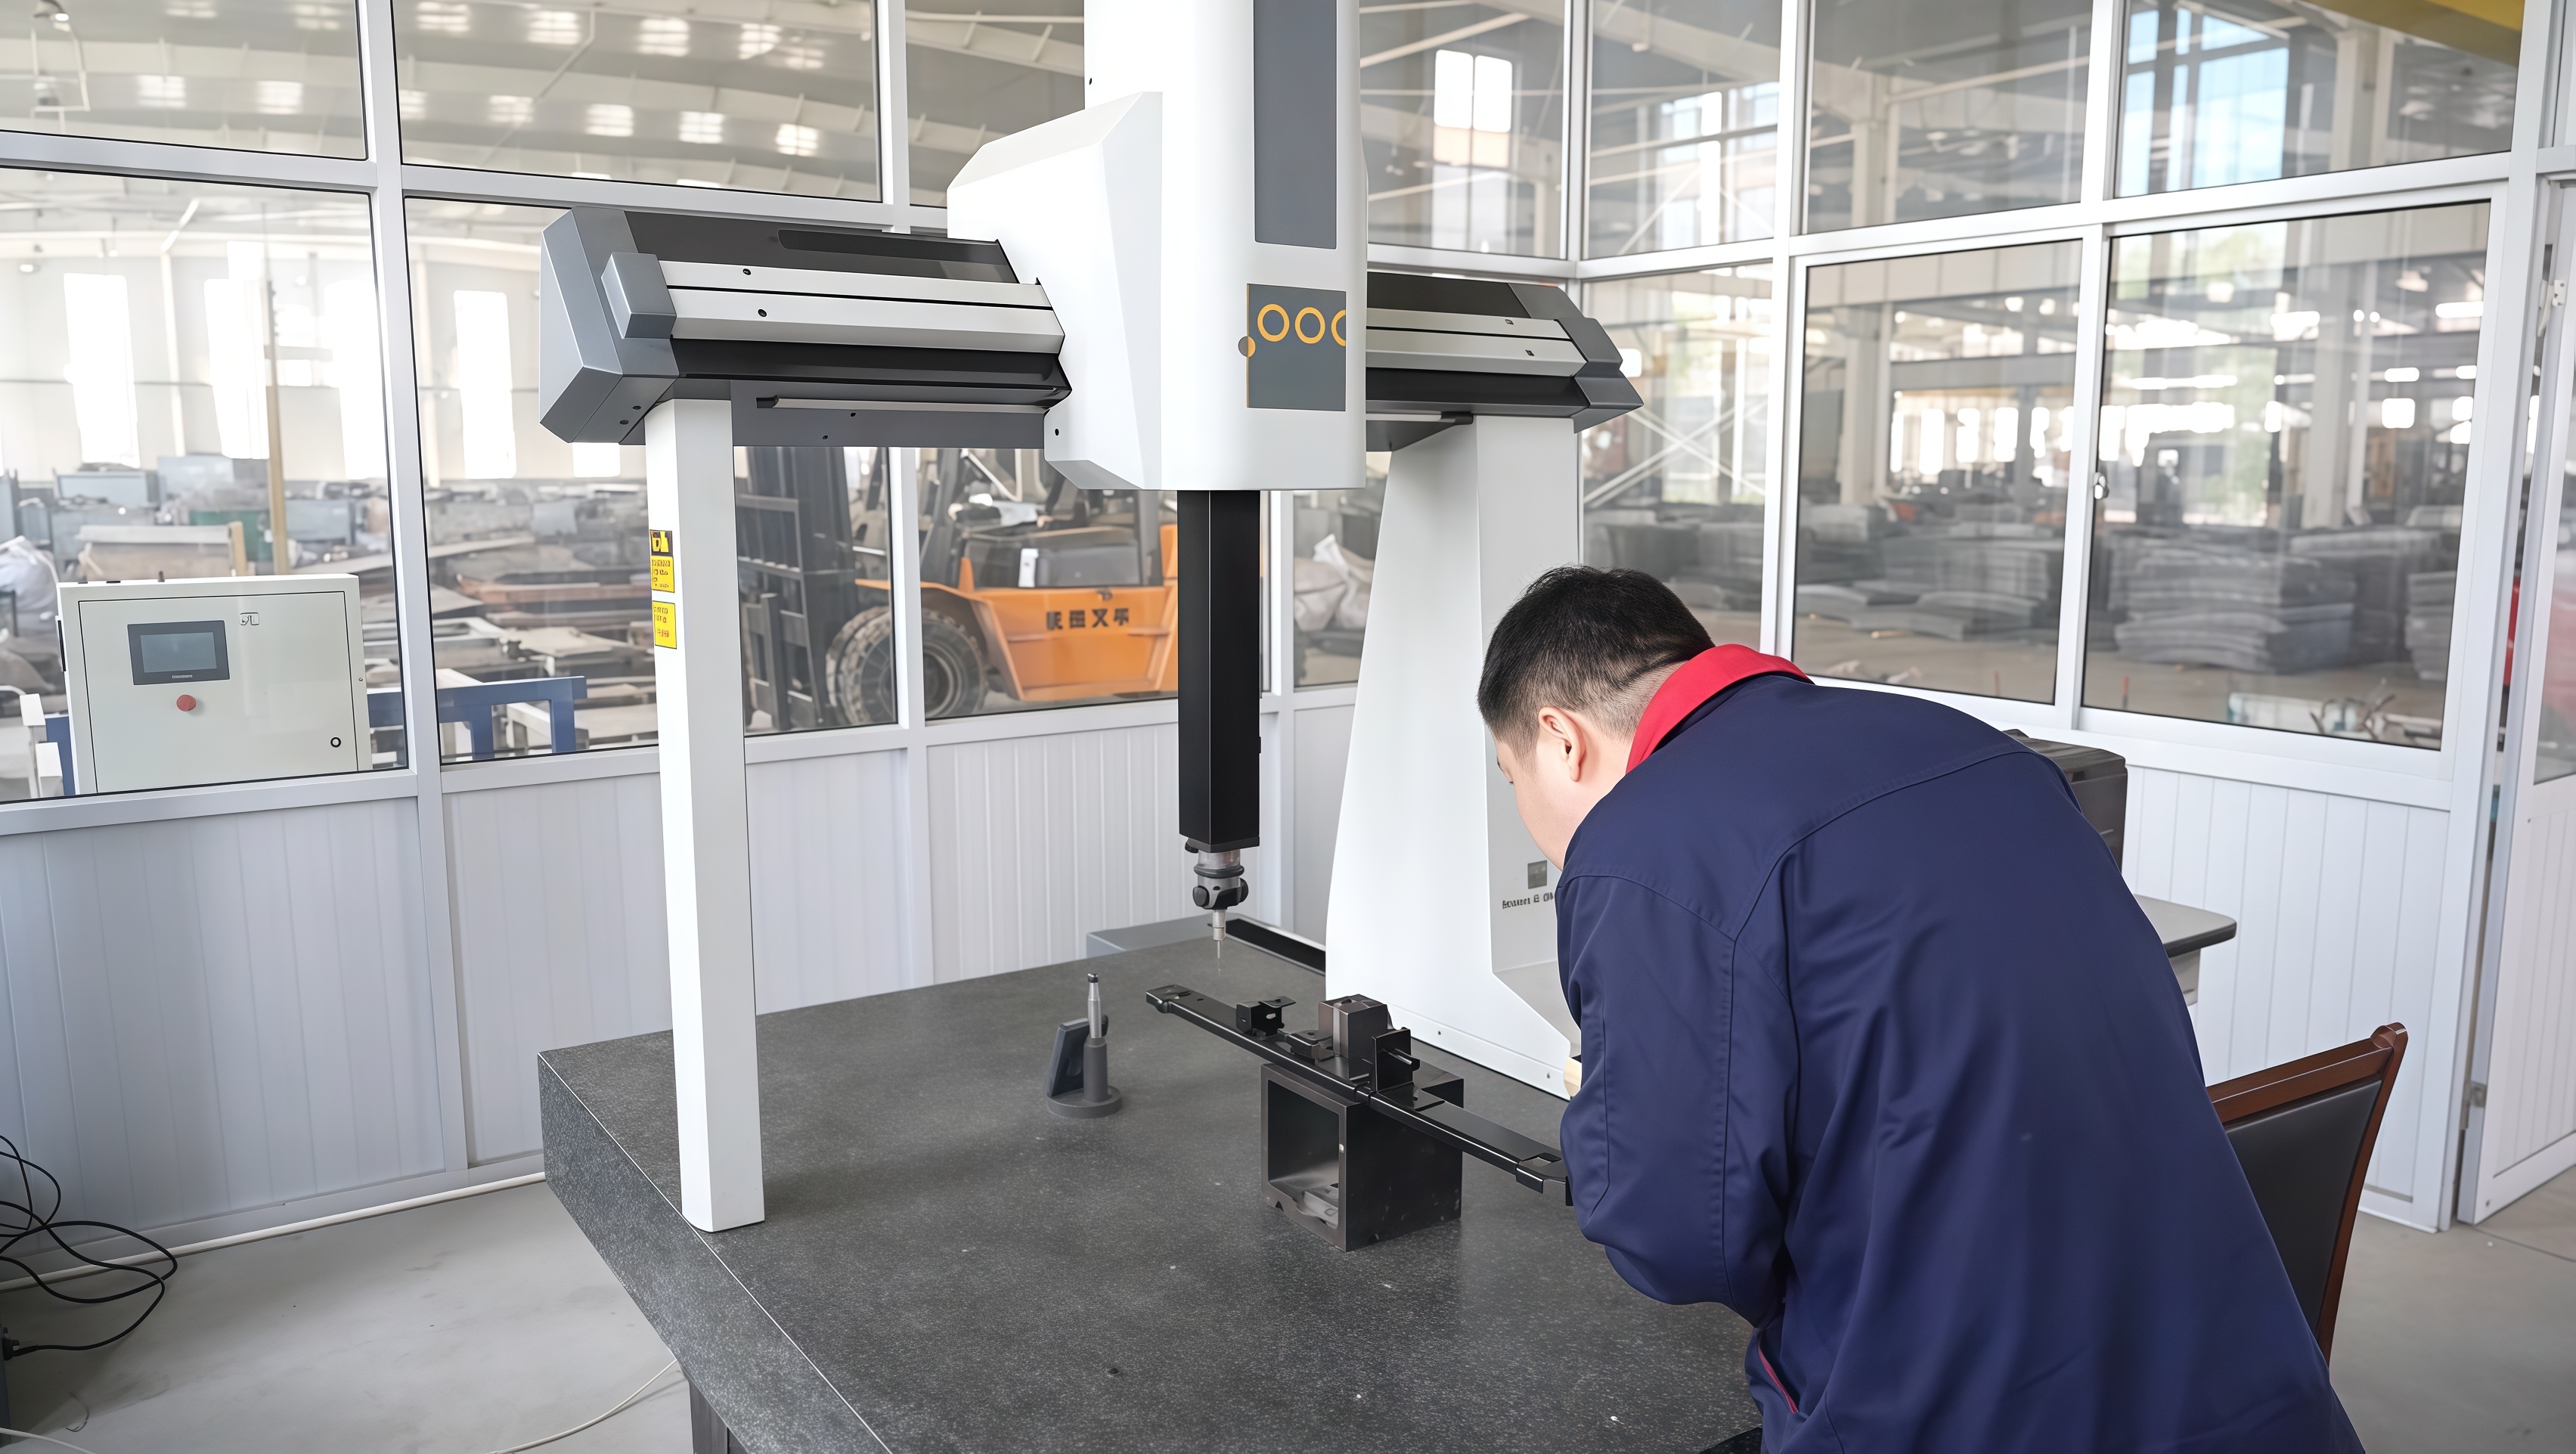
4.14独立站文章配图7.jpg
Førsteartikkelinspeksjon på koordinatmålingssystemet (CMM) og digitale målepasser — hvert parti verifiseres mot tegningen før utslipp.

5. Resultater: Målbar innvirkning for kunden

20 000 stk Levert innen tidsfristen på 45 dager
±0.05 mm Kritisk toleranse opprettholdt, Cpk 1,6
99.6%Gjennomført første-gang-utbytte på linjen
−28%Enhetkostnad sammenlignet med sveisede monteringer
78%Materialutnyttelse (var 61 %)
110 SPM Produksjonshastighet, 2 linjer
96 H Bestått saltssprøyteprøve, ingen rød rust
0Feil i felt etter 12 måneder

Mål sammenlignet med levert

6. Hvorfor globale OEM-er velger DEEPLINK for progressiv dømepressing

Dette prosjektet er typisk for hvordan vi jobber, ikke en unntakssituasjon. Som en ISO 9001-sertifisert metallstansfabrikk med mer enn 5 000 kvadratmeter verksted, over 100 ansatte og egen verktøyproduksjon står DEEPLINK for tre ting som er viktigst ved seriestansingsprogrammer:

For kjøpere som sammenligner leverandører, dekker vi også hele prosesskjeden under ett tak — laser kutting , tilpassede stansede metalldeler , plattilvirkning , Cnc maskinering og sveising — slik at etterfølgende operasjoner aldri trenger en annen leverandør.

7. Ofte stilte spørsmål

Hva er progressiv dømepressing?
Progressiv dømepressing er en høyhastighetsmetode for metallforming der et metallbånd går gjennom en flerstasjonsskive på en presse. Hver pressebevegelse utfører en sekvens av operasjoner — posisjonering, utskjæring, hulling, bøyning, forming, kantbehandling og avskjæring — slik at en ferdig del kommer ut ved hver bevegelse. Det er den mest kostnadseffektive metoden for metallstampede deler i store volum med stramme toleranser, noe som gjør den til ryggraden i produksjonen av bilkomponenter, elektronikkomponenter og apparatkomponenter.
Hvilke toleranser kan DEEPLINK opprettholde på stampede deler?
DEEPLINK opprettholder vanligvis ±0.05 mm på kritiske stempelte dimensjoner, som hullposisjon, og ned til ±0,03 mm der stempelutforming og materiale tillater det. Flatthet på 0,10 mm og burrkontroll under 0,05 mm er standard, verifisert gjennom førsteartikkelinspeksjon og i-prosess SPC. For å forstå hvordan disse tallene oppnås, se vår veiledning om faktorene som påvirker nøyaktigheten ved metallstemping .
Hva er minimumsbestillingsmengden for tilpasset metallstemping?
DEEPLINK har ingen minimumsordremengde . Vi støtter tilpassing av enkeltstykker som prøver samt masseproduksjon — samme ingeniørteam håndterer både prototyp-utvikling og produksjon av 20 000 enheter (eller mer), støttet av OEM Tiltailingstjenester .
Hvor lang tid tar det å få stempelprøver og masseproduksjon?
Laserkuttete prototypprøver leveres vanligvis innen 3 dager . Utvikling av progressivt stempel og produksjonsprøver tar 2–3 uker, og standard ledetid for masseproduksjon er 7–15 dager etter godkjenning av prøvene. Et komplett DFM-til-levering-program på 20 000 enheter kan fullføres på ca. 45 dager, som denne casestudien viser.
Tilbyr DEEPLINK PPAP-dokumentasjon?
Ja. DEEPLINK tilbyr PPAP-nivå 3 dokumentasjon på forespørsel – PFMEA, kontrollplan, MSA-studier, dimensjonsrapporter og materiellsertifikater – samt dokumentert inspeksjon og sporbarehet fra innkomne materialer til endelig emballasje i henhold til vårt ISO 9001-kvalitetssystem.
Hvilke overflatebehandlinger er tilgjengelige for stansede deler?
DEEPLINK tilbyr elektropolering, passivering, anodisering, pulverlakkering, sink- og nikkelplatering, galvanisering og sandstråling , alle i samsvar med RoHS og REACH. Behandlingene velges ut fra driftsmiljøet – dette prosjektet brukte elektropolering og passivering for å bestå en 96-timers salt-sprøyte-test i en vask-av-applikasjon.
Har du en tegning? La oss gjennomgå den innen 24 timer.

Gratis DFM-analyse og tilbud – ingen minimumsbestillingsmengde, prøver allerede etter 3 dager.

Få et tilbud for ditt stansprosjekt

Forrige

OEM-kasusstudie: Presis tilpassede blikkbeholder for elektronisk utstyr

ALLE

Rød pulverlakkert stålbeholder med dyptrekking og gjengede utløp — OEM-kasusstudie

Neste
Anbefalte produkter