\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Todas as Categorias
Voltar

Suporte personalizado para sensor em aço inoxidável: estudo de caso de estampagem por matriz progressiva, desde a DFM até a produção de 20.000 peças
ESTUDO DE CASO OEM

Suporte personalizado para sensor em aço inoxidável: estudo de caso de estampagem por matriz progressiva, desde a DFM até a produção de 20.000 peças

Publicado em: 2026-09-24 Tempo de leitura: 6 min Categoria: Estampagem de Metais
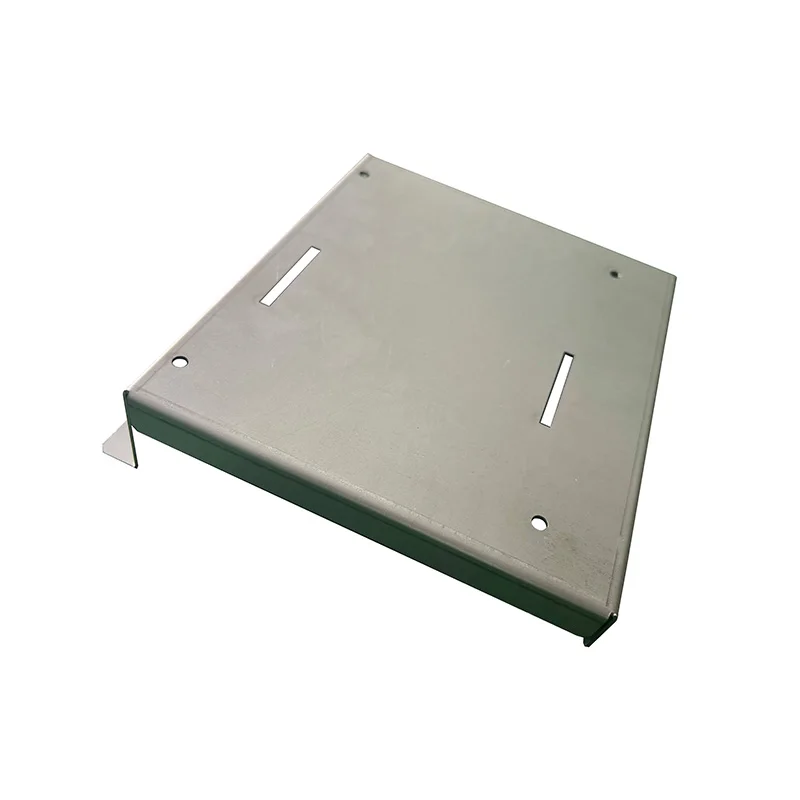
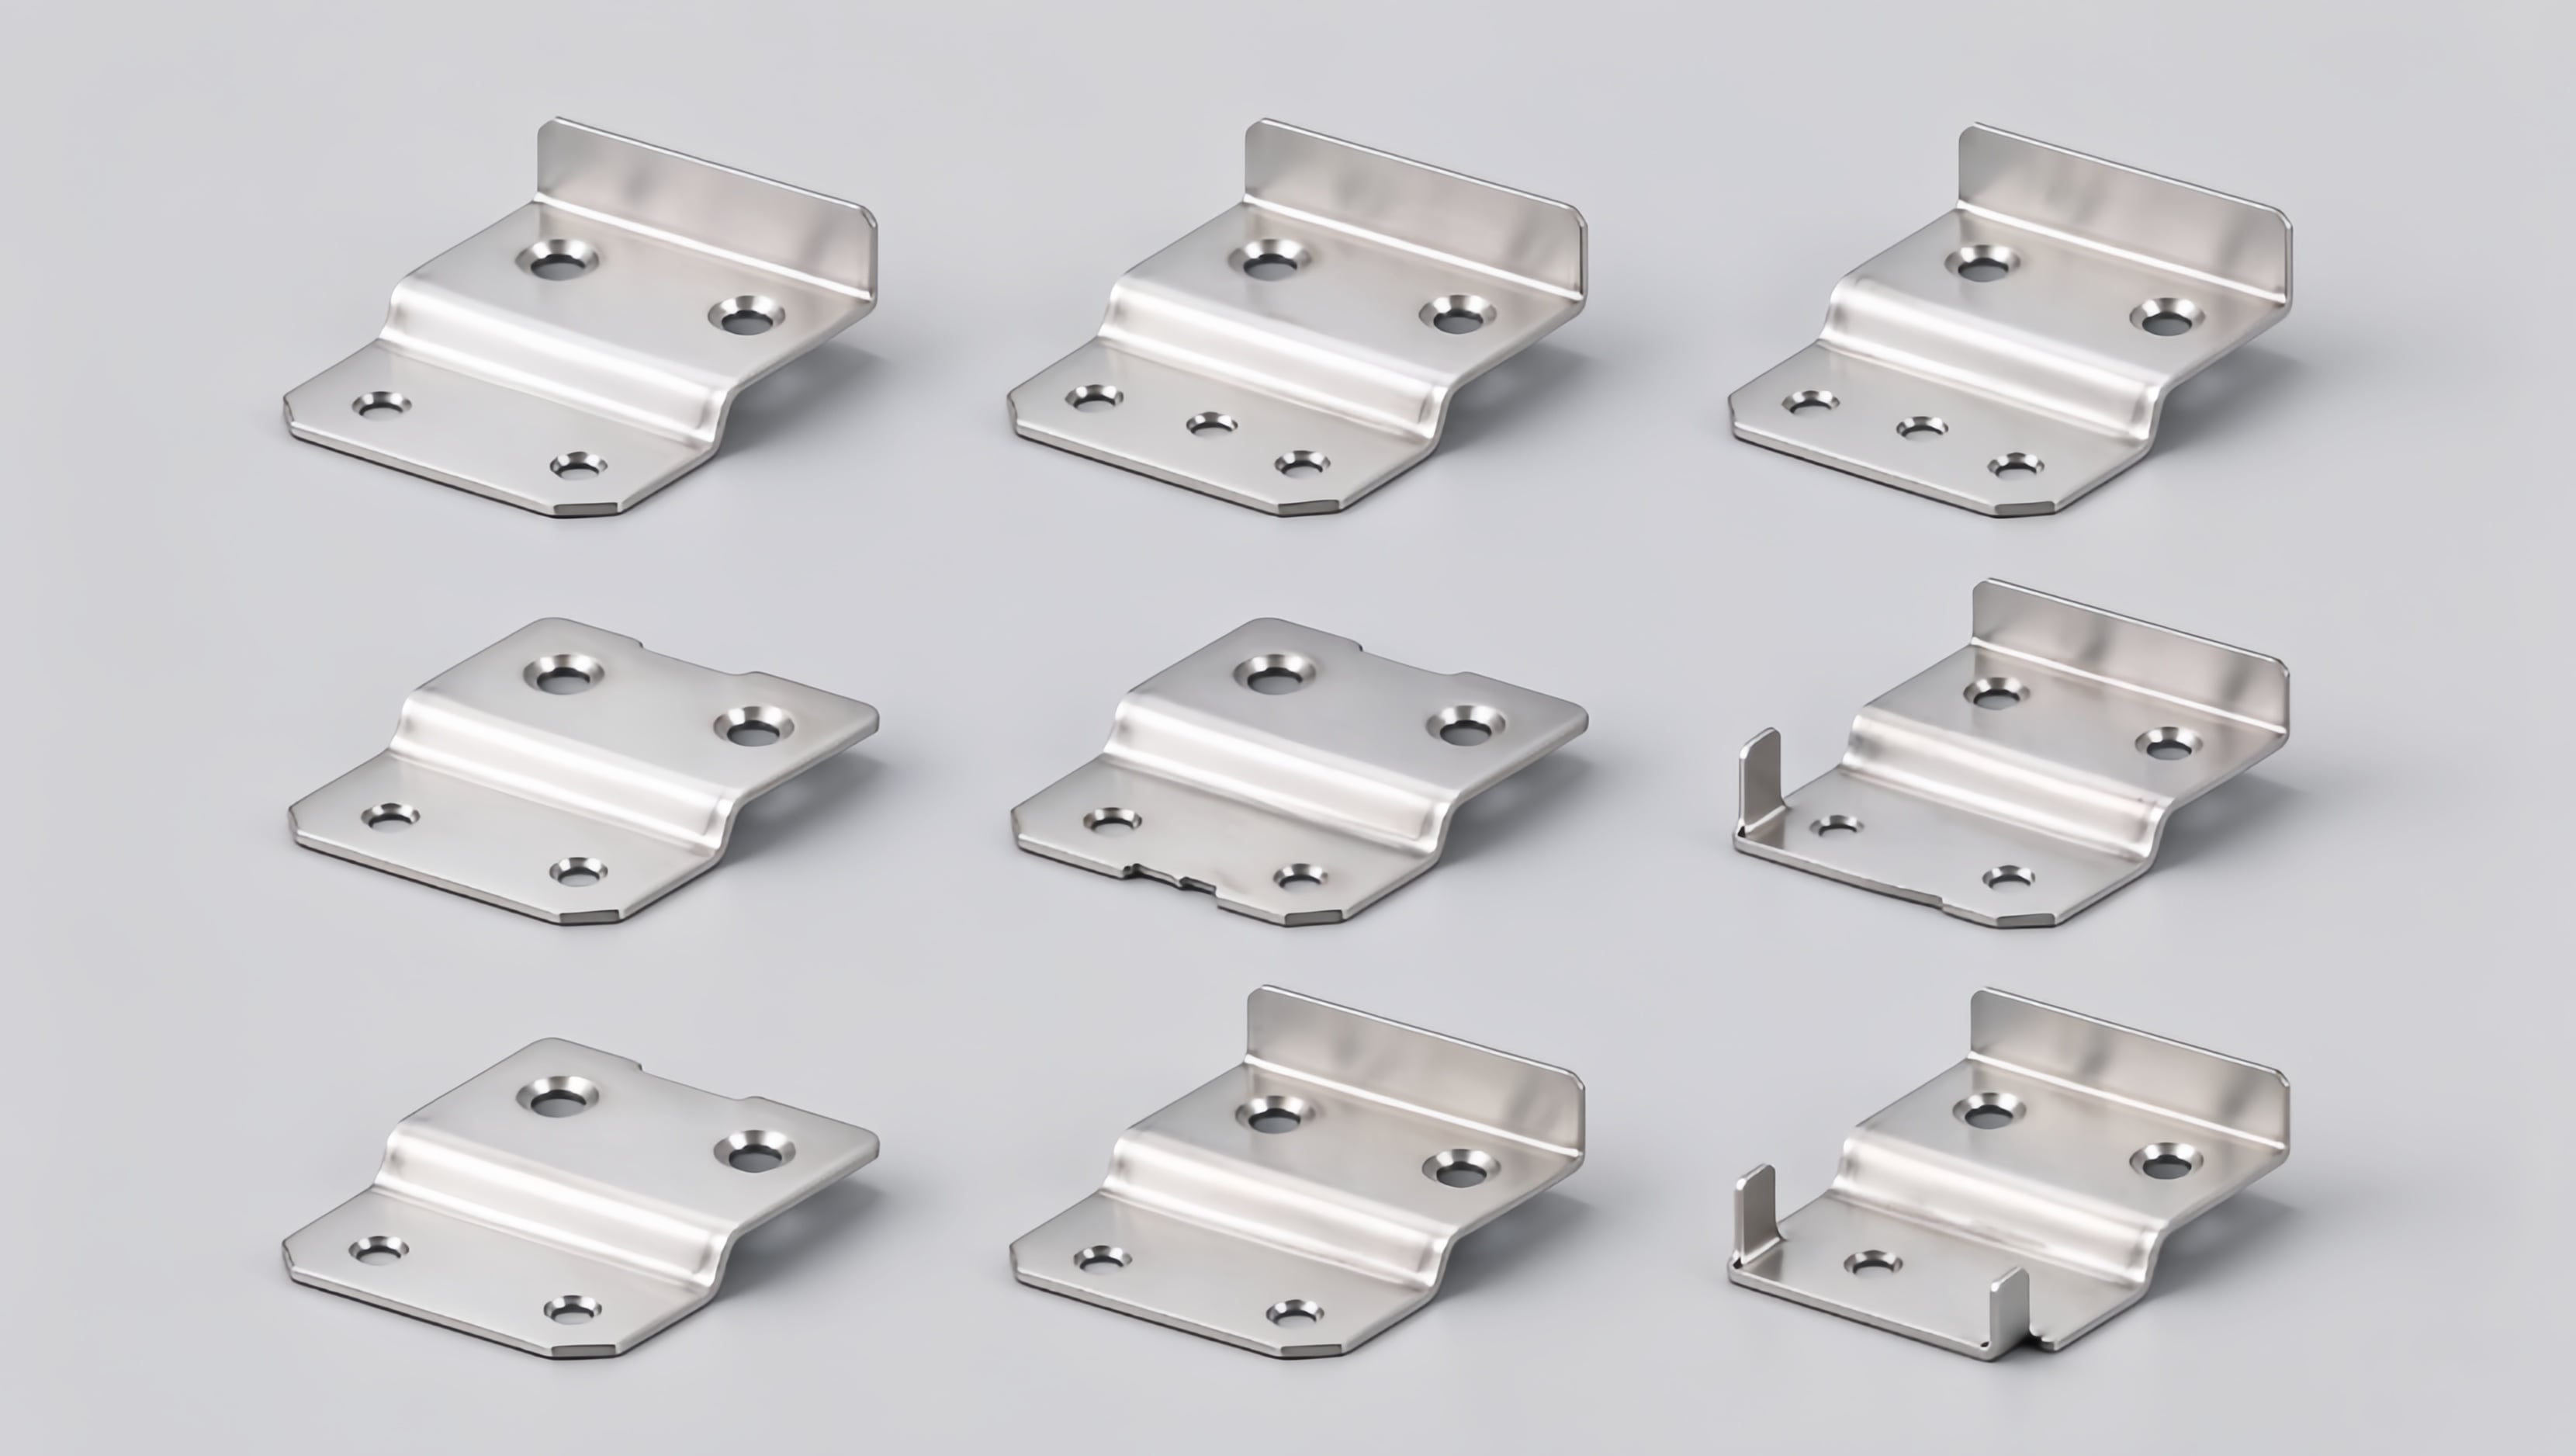
Custom SUS304 sensor mounting brackets 1.jpg
Suportes personalizados para sensores em aço inoxidável SUS304 produzidos pela DEEPLINK por meio de estampagem progressiva — uma peça substitui um conjunto soldado composto por quatro peças.

Resposta Rápida (Resumo em 30 segundos)

A DEEPLINK levou um suporte personalizado para sensores em aço inoxidável (SUS304) do desenho técnico à  produção em massa de 20.000 peças em 45 dias , mantendo ±0,05 mm tolerâncias críticas com uma 99,6% de taxa de aceitação na primeira tentativa — e reduziu o custo unitário do cliente em 28%ao consolidar um subconjunto soldado de quatro peças em uma única peça estampada por matriz progressiva.

  • matriz progressiva de 8 estações , projetado e fabricado internamente com inserts de carboneto e compensação de dobra.
  • 20.000 peças entregue em 45 dias, de protótipo à expedição (2 linhas de estampagem, 110 golpes por minuto).
  • ±0,05 mm na posição crítica dos furos, planicidade de 0,10 mm, rebarba < 0,05 mm; Cpk 1,6 verificado por SPC.
  • Nível PPAP 3 documentação, zero falhas em campo após 12 meses de operação.

1. O desafio: uma peça estampada deve substituir um conjunto soldado de quatro peças

Um fabricante europeu de equipamentos de automação industrial estava redesenhando o sistema de fixação de uma nova geração de sensores de posição utilizados em ambientes com lavagem intensa e alta vibração . O projeto anterior era um conjunto soldado de quatro peças: duas chapas, um tubo e um espaçador, soldados e depois usinados novamente. Era caro, pesado e sofria com distorções causadas pela soldagem, que deslocavam o eixo do sensor. A equipe de engenharia do fabricante emitiu uma especificação clara para o redesenho:

  • Produzir o suporte como uma única peça estampada em aço inoxidável SUS304, com espessura de 1,2 mm e dobra de posicionamento integrada de 105°.
  • - Não. ±0,05 mm nas duas posições dos furos de fixação e planicidade de ±0,10 mm , com rebarbas inferiores a 0,05 mm em todas as bordas.
  • Suportar uma carga estática de 500 N e exposição à névoa salina por 96 horas sem ferrugem vermelha (névoa salina neutra, ISO 9227).
  • Pedido inicial de 20.000 peças , com amostras exigidas dentro de 3 semanas e produção completa dentro de 7 semanas.
  • ENVIAR Nível PPAP 3 documentação antes do embarque em volume.

O fabricante original já havia falhado com um fornecedor: as posições dos furos desviaram ±0,15 mm durante a produção, rebarbas danificaram o lábio de vedação do sensor durante a montagem por prensagem e as entregas atrasaram duas vezes. Eles precisavam de um parceiro capaz de projetar as ferramentas, controlar o processo e documentar tudo — não apenas operar uma prensa.

Requisitos do Projeto em Resumo

Exigência Especificação Método de Verificação
Material Aço inoxidável SUS304, 1,2 mm, certificado de usina obrigatório Inspeção de material recebido + análise espectroscópica
Tolerância Crítica posição dos furos ±0,05 mm; planicidade 0,10 mm; rebarba < 0,05 mm Inspeção inicial (FAI), máquina de medição por coordenadas (CMM), calibradores GO/NO-GO, inspeção em linha por câmera CCD
Mecânico carga estática de 500 N; ângulo de dobramento de 105° com controle de recuperação elástica Ensaio de carga por lote; verificação do ângulo a cada golpe da prensa
Corrosão 96 h de ensaio de névoa salina neutra, sem formação de ferrugem vermelha; conformidade com RoHS e REACH Ensaio de névoa salina (ISO 9227), certificados de material
Volume / prazo de entrega 20.000 peças; amostras ≤ 3 semanas; produção ≤ 7 semanas Cronograma do projeto + revisão da etapa PPAP
Documentação Nível PPAP 3 (PFMEA, plano de controle, MSA, Cpk ≥ 1,33) Aprovação do cliente na fase de amostras

2. Nossa solução: análise DFM, ferramental interno e uma matriz progressiva projetada para consistência

A equipe de engenharia da DEEPLINK tratou o projeto como um programa de design para fabricabilidade (DFM) e não como uma simples cotação. Antes de usinar o aço, realizamos um estudo de disposição da tira com simulação de conformação para equilibrar aproveitamento de material, compensação de dobra e resistência da matriz.

2.1 Análise DFM e disposição da tira

  • Reposicionou os dois furos de fixação em relação à linha de dobra para manter as distâncias das bordas dentro dos limites seguros e eliminar o risco de microfissuras em SUS304.
  • Adicionado um compensação de sobredobra de 0,4 mm para que o ângulo de 105° retorne exatamente a 105° após a recuperação elástica, a 20 °C.
  • O encaixe otimizado aumentou a utilização de material de 61 % para 78 % , reduzindo diretamente o custo da chapa plana.
  • Recomendado amostras protótipo cortadas a laser durante a construção da matriz, para que o cliente pudesse realizar testes de encaixe na primeira semana — entregamos essas amostras em até 3 dias.

2.2 Matriz progressiva de oito estações

Projetamos e construímos uma matriz progressiva de 8 estações interno (nossa oficina de ferramentas suporta inserções de troca rápida e sensores integrados ao molde):

  • Layout da estação: pilotação → conformação da dobra de localização (com sobredobra) → reestampagem para recuperação da mola traseira → perfuração precisa dos furos de montagem → cunhagem da face de vedação → desbaste → corte final.
  • Inserções de carboneto (tungstênio) nas estações de perfuração e conformação, para longa vida útil da ferramenta a 110 SPM.
  • Molas de nitrogênio para molde e um projeto de tira fixa que mantém a posição da tira estável, eliminando a deriva de posição dos furos entre estações.
  • Aço-ferramenta certificado e tratado termicamente internamente, com um documento de testes de molde e inspeção inicial de peça (FAI) antes da liberação para produção.
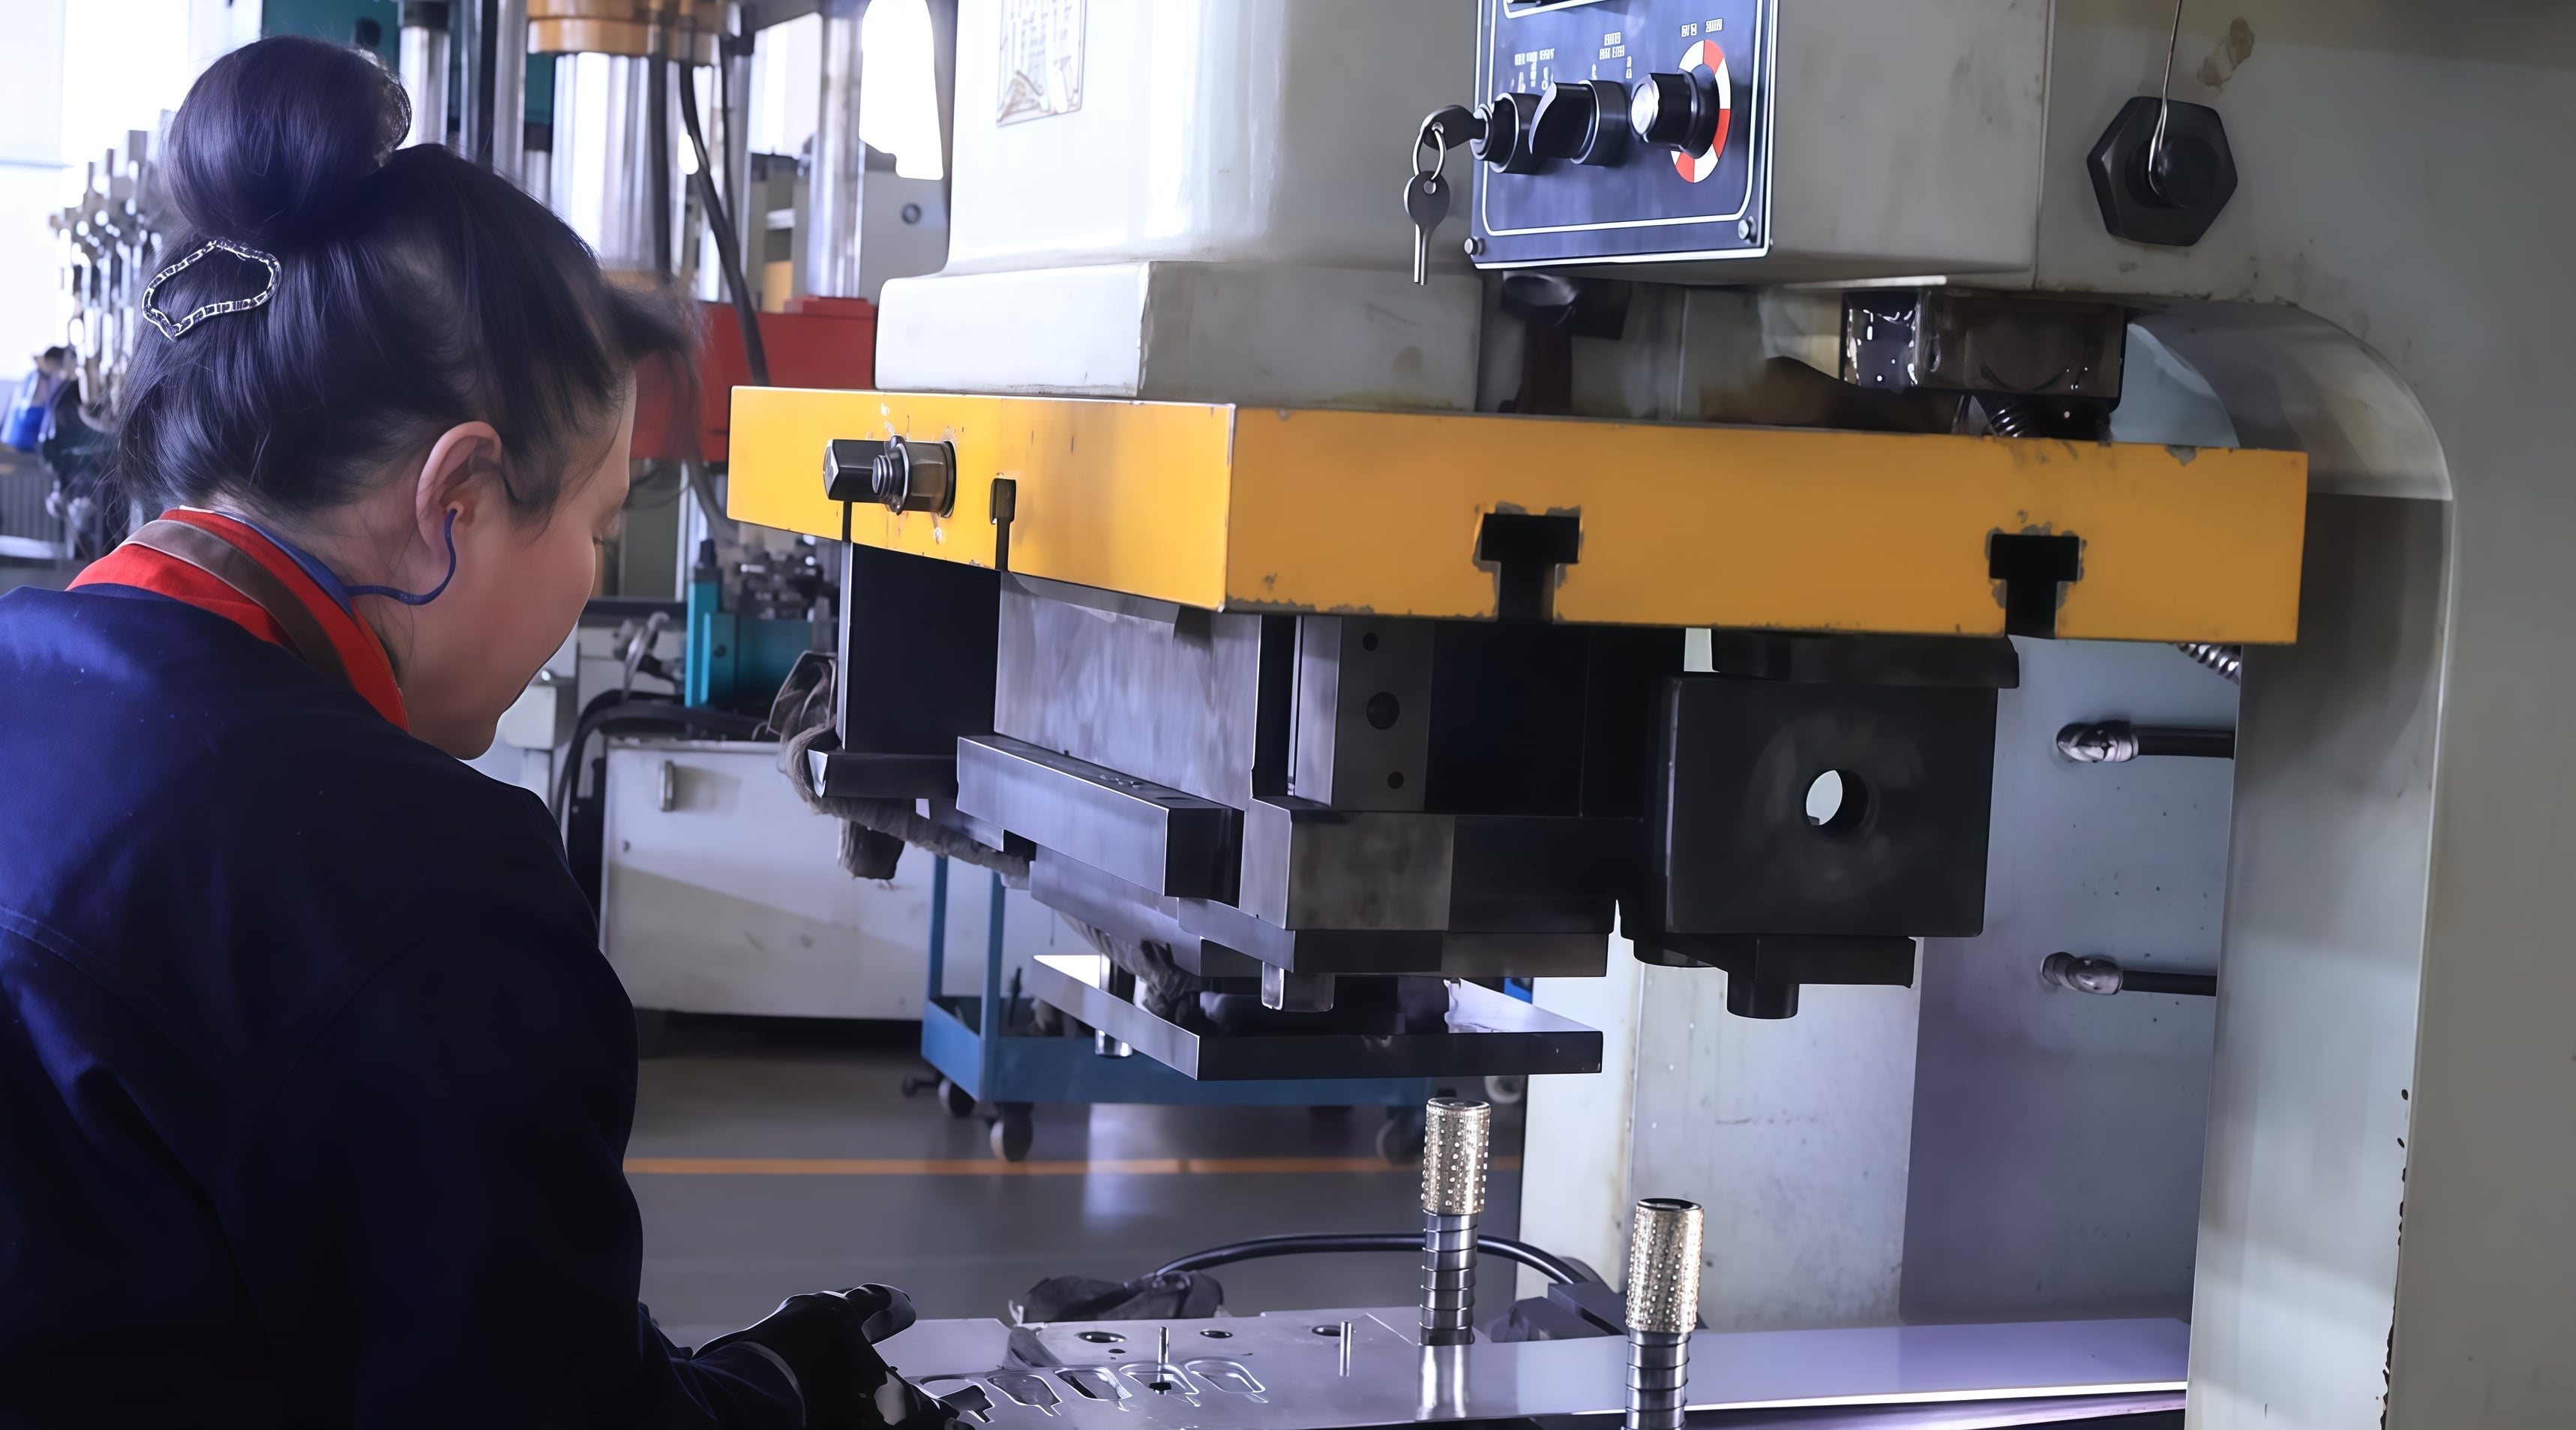
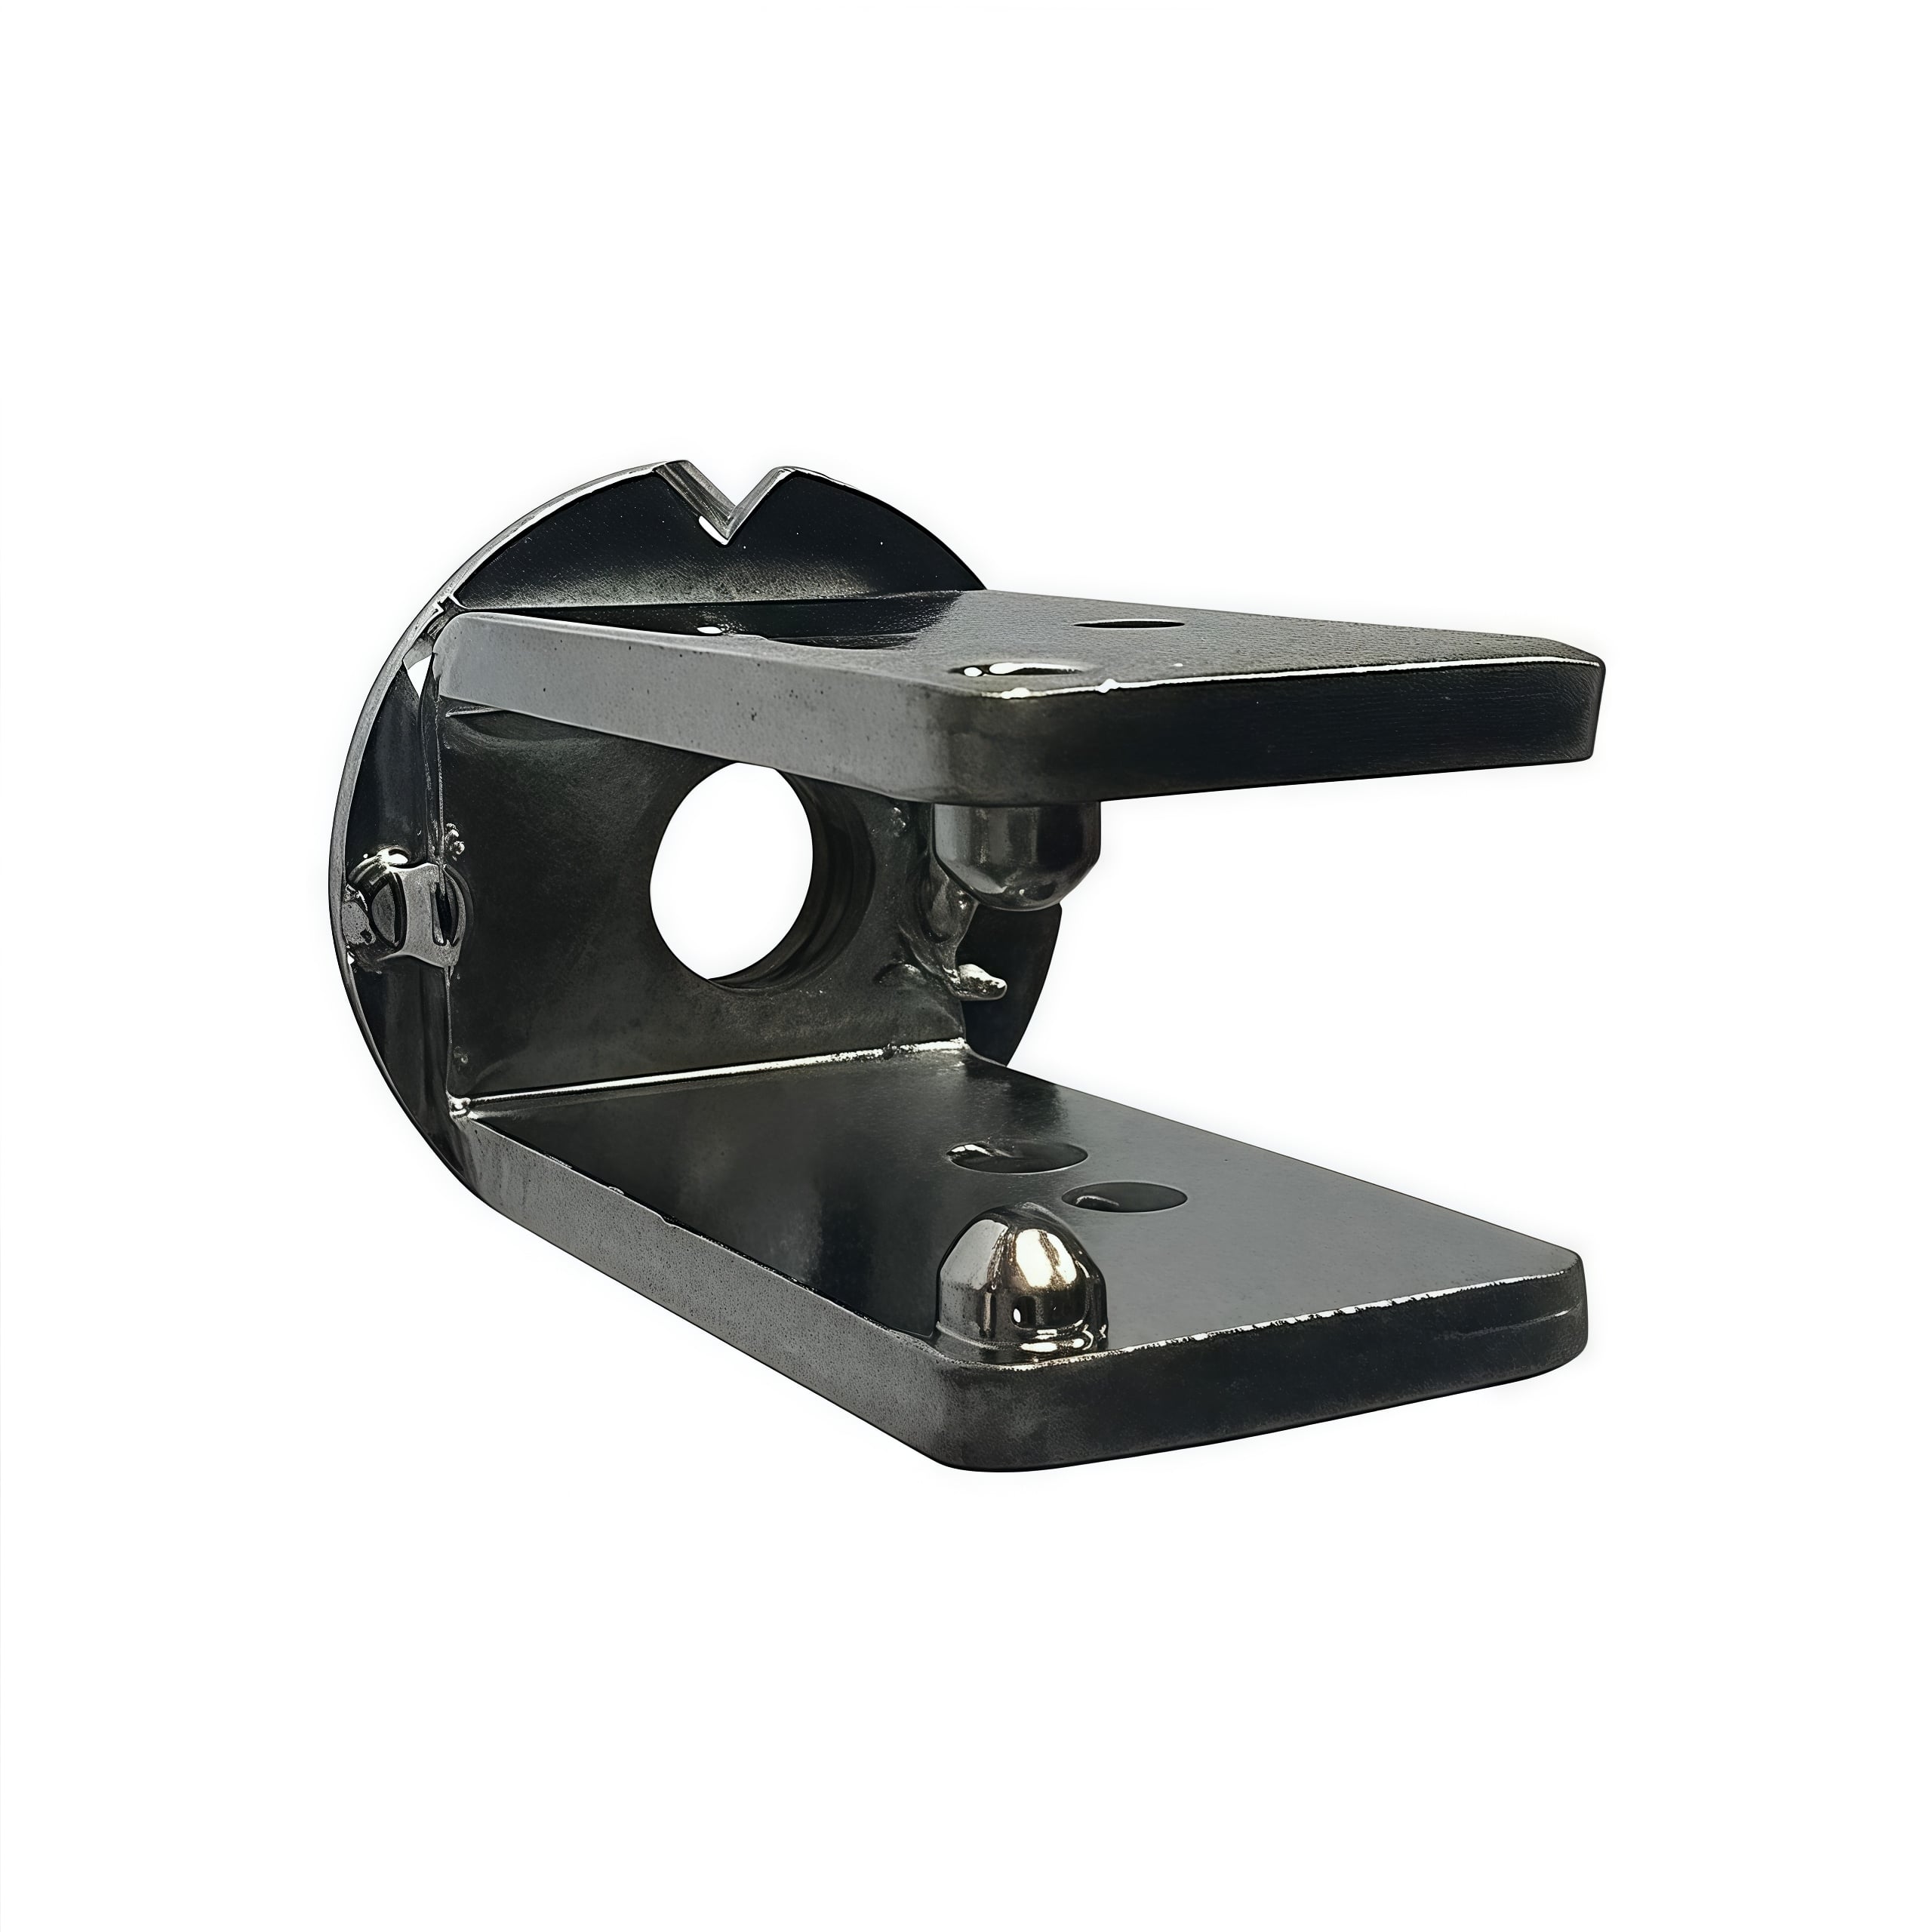
stamping 1.jpg
A matriz progressiva de 8 estações processa a bobina de SUS304 a 110 golpes por minuto em duas linhas automatizadas de estampagem.

2.3 Tratamento de Superfície e Conformidade

Após a estampagem, os suportes foram eletropolidos e passivados para remover micro-rebarbas, realçar o brilho da superfície e formar uma película passiva que superou o ensaio de névoa salina de 96 horas. Todos os consumíveis e revestimentos são Conforme RoHS e REACH aprovados, com certificados de materiais e processos.

3. Cronograma do Projeto: De RFQ a 20.000 Peças em 45 Dias

Semana 1
Cotação e Análise de Manufaturabilidade (DFM) resposta à cotação em 24 horas; estudo de viabilidade de layout da tira e de tolerâncias; confirmação de material e revestimento.
Semanas 1–3
Projeto e Construção da Matriz matriz progressiva de 8 estações projetada e construída internamente; testes da matriz; amostras cortadas a laser enviadas ao cliente para ensaios.
Semana 3
Amostras e Inspeção Inicial de Peça (FAI) Amostras de produção provenientes da matriz real; inspeção completa do primeiro artigo (39+ verificações por projeto) conforme o desenho.
Semana 4
Aprovação do Cliente e PPAP Validação pelo cliente quanto ao encaixe e funcionalidade; arquivo PPAP Nível 3 — PFMEA, plano de controle, MSA, Cpk 1,6.
Semana 5
Produção Piloto produção piloto de 500 peças; SPC em processo a cada 2 horas; dados dimensionais compartilhados para revisão pelo cliente.
Semanas 6–7
Produção em Massa 20.000 peças em duas linhas de estampagem a 110 SPM; inspeção em linha por CCD na posição dos furos.
Semana 8
Controle de Qualidade, Embalagem e Expedição Inspeção final conforme AQL, amostragem de ensaio de névoa salina e de carga, embalagem protetora, documentos de rastreabilidade completos enviados.

4. Controle de Qualidade: 39+ Verificações por Projeto, desde o Material até a Embalagem

A qualidade foi gerida como um ciclo fechado sob nosso sistema ISO 9001, refletindo as quatro etapas de controle descritas em nosso guia do processo de estampagem em metal :

  • Inspeção de Material de Entrada — certificados de usina, análise espectroscópica e inspeções de superfície antes de a bobina entrar na prensa.
  • Inspeção de Peça Inicial (FAI) — mais de 39 verificações dimensionais e visuais por projeto no CMM, verificadas contra o desenho do cliente antes da liberação do lote.
  • Controle em Processo — amostragem SPC a cada 2 horas, medição GO/NO-GO e inspeção óptica CCD em linha para a posição dos furos de montagem, com rejeição automática de peças fora da tolerância.
  • Inspeção Final e Embalagem — amostragem AQL, ensaio de névoa salina por 96 horas e ensaio de carga de 500 N por lote, seguidos de embalagem protetora com rastreabilidade por lote.
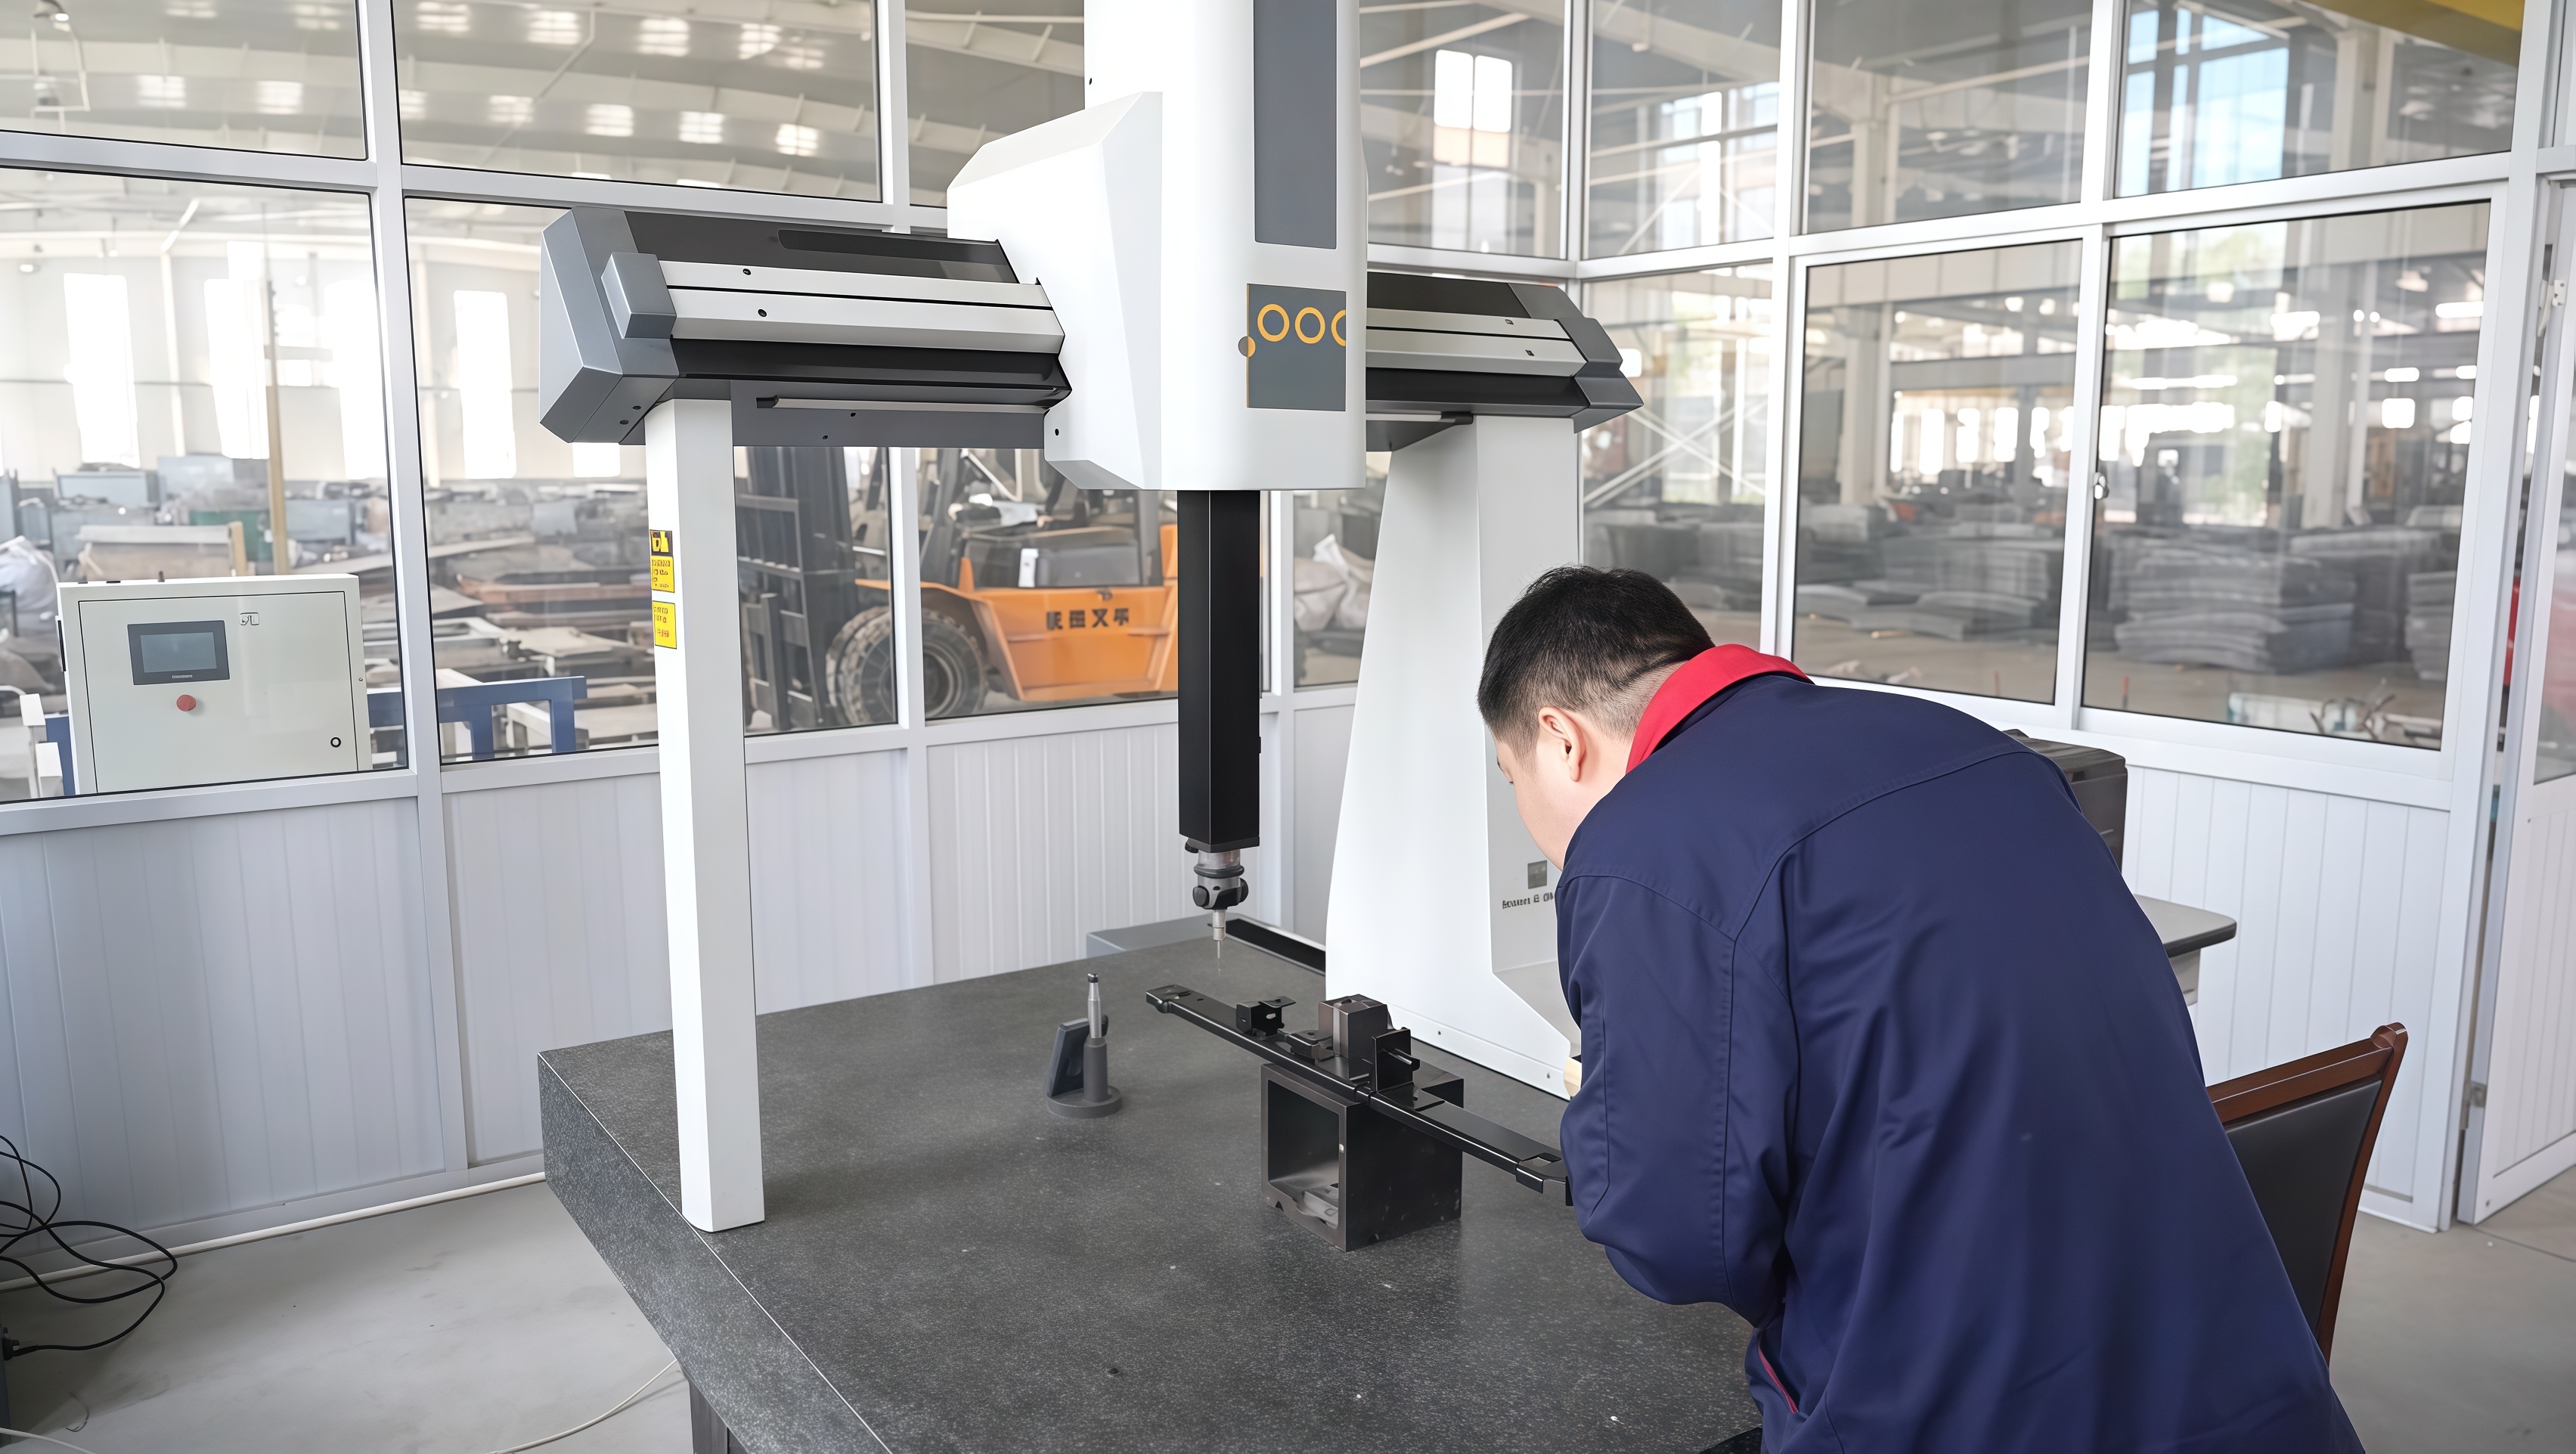
4.14独立站文章配图7.jpg
Inspeção do primeiro artigo no CMM e com paquímetros digitais — cada lote é verificado contra o desenho antes da liberação.

5. Resultados: impacto mensurável para o cliente

20.000 peças Entregue dentro do prazo, em 45 dias
±0,05 mm Tolerância crítica mantida, Cpk 1,6
99.6%Rendimento de primeira passagem na linha
−28%Custo unitário versus montagem soldada
78%Aproveitamento de material (era 61%)
110 SPM Velocidade de produção, 2 linhas
96 H Aprovado no teste de névoa salina, sem ferrugem vermelha
0Falhas em campo nos últimos 12 meses

Alvo versus Entregue

6. Por que fabricantes globais de veículos escolhem a DEEPLINK para estampagem progressiva com matriz

Este projeto é típico da forma como trabalhamos, não uma exceção. Como uma Fábrica certificada ISO 9001 para estampagem de metais com mais de 5.000 metros quadrados de oficina, mais de 100 colaboradores e suporte interno para ferramental, a DEEPLINK oferece três aspectos essenciais em programas de estampagem em volume:

Para compradores que comparam fornecedores, também cobrimos toda a cadeia de processos sob um mesmo teto — corte a laser , peças de estampagem metálica personalizadas , fabricação de chapas metálicas , Usinagem CNC e soldagem — de modo que operações subsequentes nunca precisem de um segundo fornecedor.

7. Perguntas Frequentes

O que é estampagem com matriz progressiva?
A estampagem por matriz progressiva é um processo de conformação metálica de alta velocidade no qual uma tira de metal passa por uma matriz multicestal em uma prensa de estampagem. Cada golpe da prensa executa uma sequência de operações — guia, corte, perfuração, dobramento, conformação, acabamento e separação — de modo que uma peça finalizada sai a cada golpe. Trata-se do processo mais econômico para peças estampadas metálicas em grande volume com tolerâncias rigorosas, razão pela qual constitui a base da produção de componentes automotivos, eletrônicos e eletrodomésticos.
Quais tolerâncias a DEEPLINK consegue manter em peças estampadas?
A DEEPLINK mantém rotineiramente ±0,05 mm em dimensões estampadas críticas, como a posição dos furos, e até ±0,03 mm, onde o projeto da matriz e o material o permitem. A planicidade de 0,10 mm e o controle de rebarbas abaixo de 0,05 mm são padrão, verificados por meio de inspeção do primeiro artigo e de SPC em processo. fatores que afetam a precisão da estampagem de metais .
Qual é a quantidade mínima de pedido para estampagem de metais personalizada?
DEEPLINK tem sem quantidade mínima de pedido . Oferecemos personalização de amostras unitárias, bem como produção em massa — a mesma equipe de engenharia cuida do desenvolvimento de protótipos e de séries de produção de 20.000 peças (ou maiores), apoiada por Serviços de Customização OEM .
Quanto tempo leva para obter amostras estampadas e produção em massa?
Amostras protótipo cortadas a laser são normalmente entregues até 3 dias . A construção de matrizes progressivas e as amostras de produção levam de 2 a 3 semanas, e o prazo-padrão para produção em massa é de 7–15 dias após a aprovação da amostra. Um programa completo, desde a análise DFM até a entrega, para 20.000 peças pode ser concluído em cerca de 45 dias, conforme demonstrado neste estudo de caso.
A DEEPLINK fornece documentação PPAP?
Sim. A DEEPLINK fornece Nível PPAP 3 documentação sob solicitação — PFMEA, plano de controle, estudos MSA, relatórios dimensionais e certificados de materiais — além de inspeção documentada e rastreabilidade, desde o material recebido até a embalagem final, conforme nosso sistema de qualidade ISO 9001.
Quais tratamentos de superfície estão disponíveis para peças estampadas?
A DEEPLINK oferece eletropolimento, passivação, anodização, revestimento em pó, galvanização com zinco e níquel, zincagem e jateamento abrasivo , todos compatíveis com as diretivas RoHS e REACH. Os tratamentos são selecionados conforme o ambiente operacional — neste projeto, utilizou-se eletropolimento e passivação para aprovar o teste de névoa salina de 96 horas em uma aplicação de lavagem intensa.
Tem um desenho? Vamos analisá-lo em até 24 horas.

Análise DFM gratuita e orçamento — sem quantidade mínima de pedido; amostras em 3 dias.

Solicite um orçamento para seu projeto de estampagem
Anterior

Estudo de Caso OEM: Invólucros Personalizados de Chapa Metálica de Alta Precisão para Equipamentos Eletrônicos

TUDO

Tanque de aço estampado profundamente com revestimento em pó vermelho e saída roscada — Estudo de caso OEM

Próximo
Produtos recomendados