\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Összes kategória
Vissza

Egyedi rozsdamentes acél érzékelő tartó: Progresszív bélyegzőforma-alkalmazási példa a DFM-től a 20 000 darabos gyártásig
OEM ALKALMAZÁSI PÉLDA

Egyedi rozsdamentes acél érzékelő tartó: Progresszív bélyegzőforma-alkalmazási példa a DFM-től a 20 000 darabos gyártásig

Közzétéve: 2026-09-24 Olvasási idő: 6 perc Kategória: Fém bélyegzés
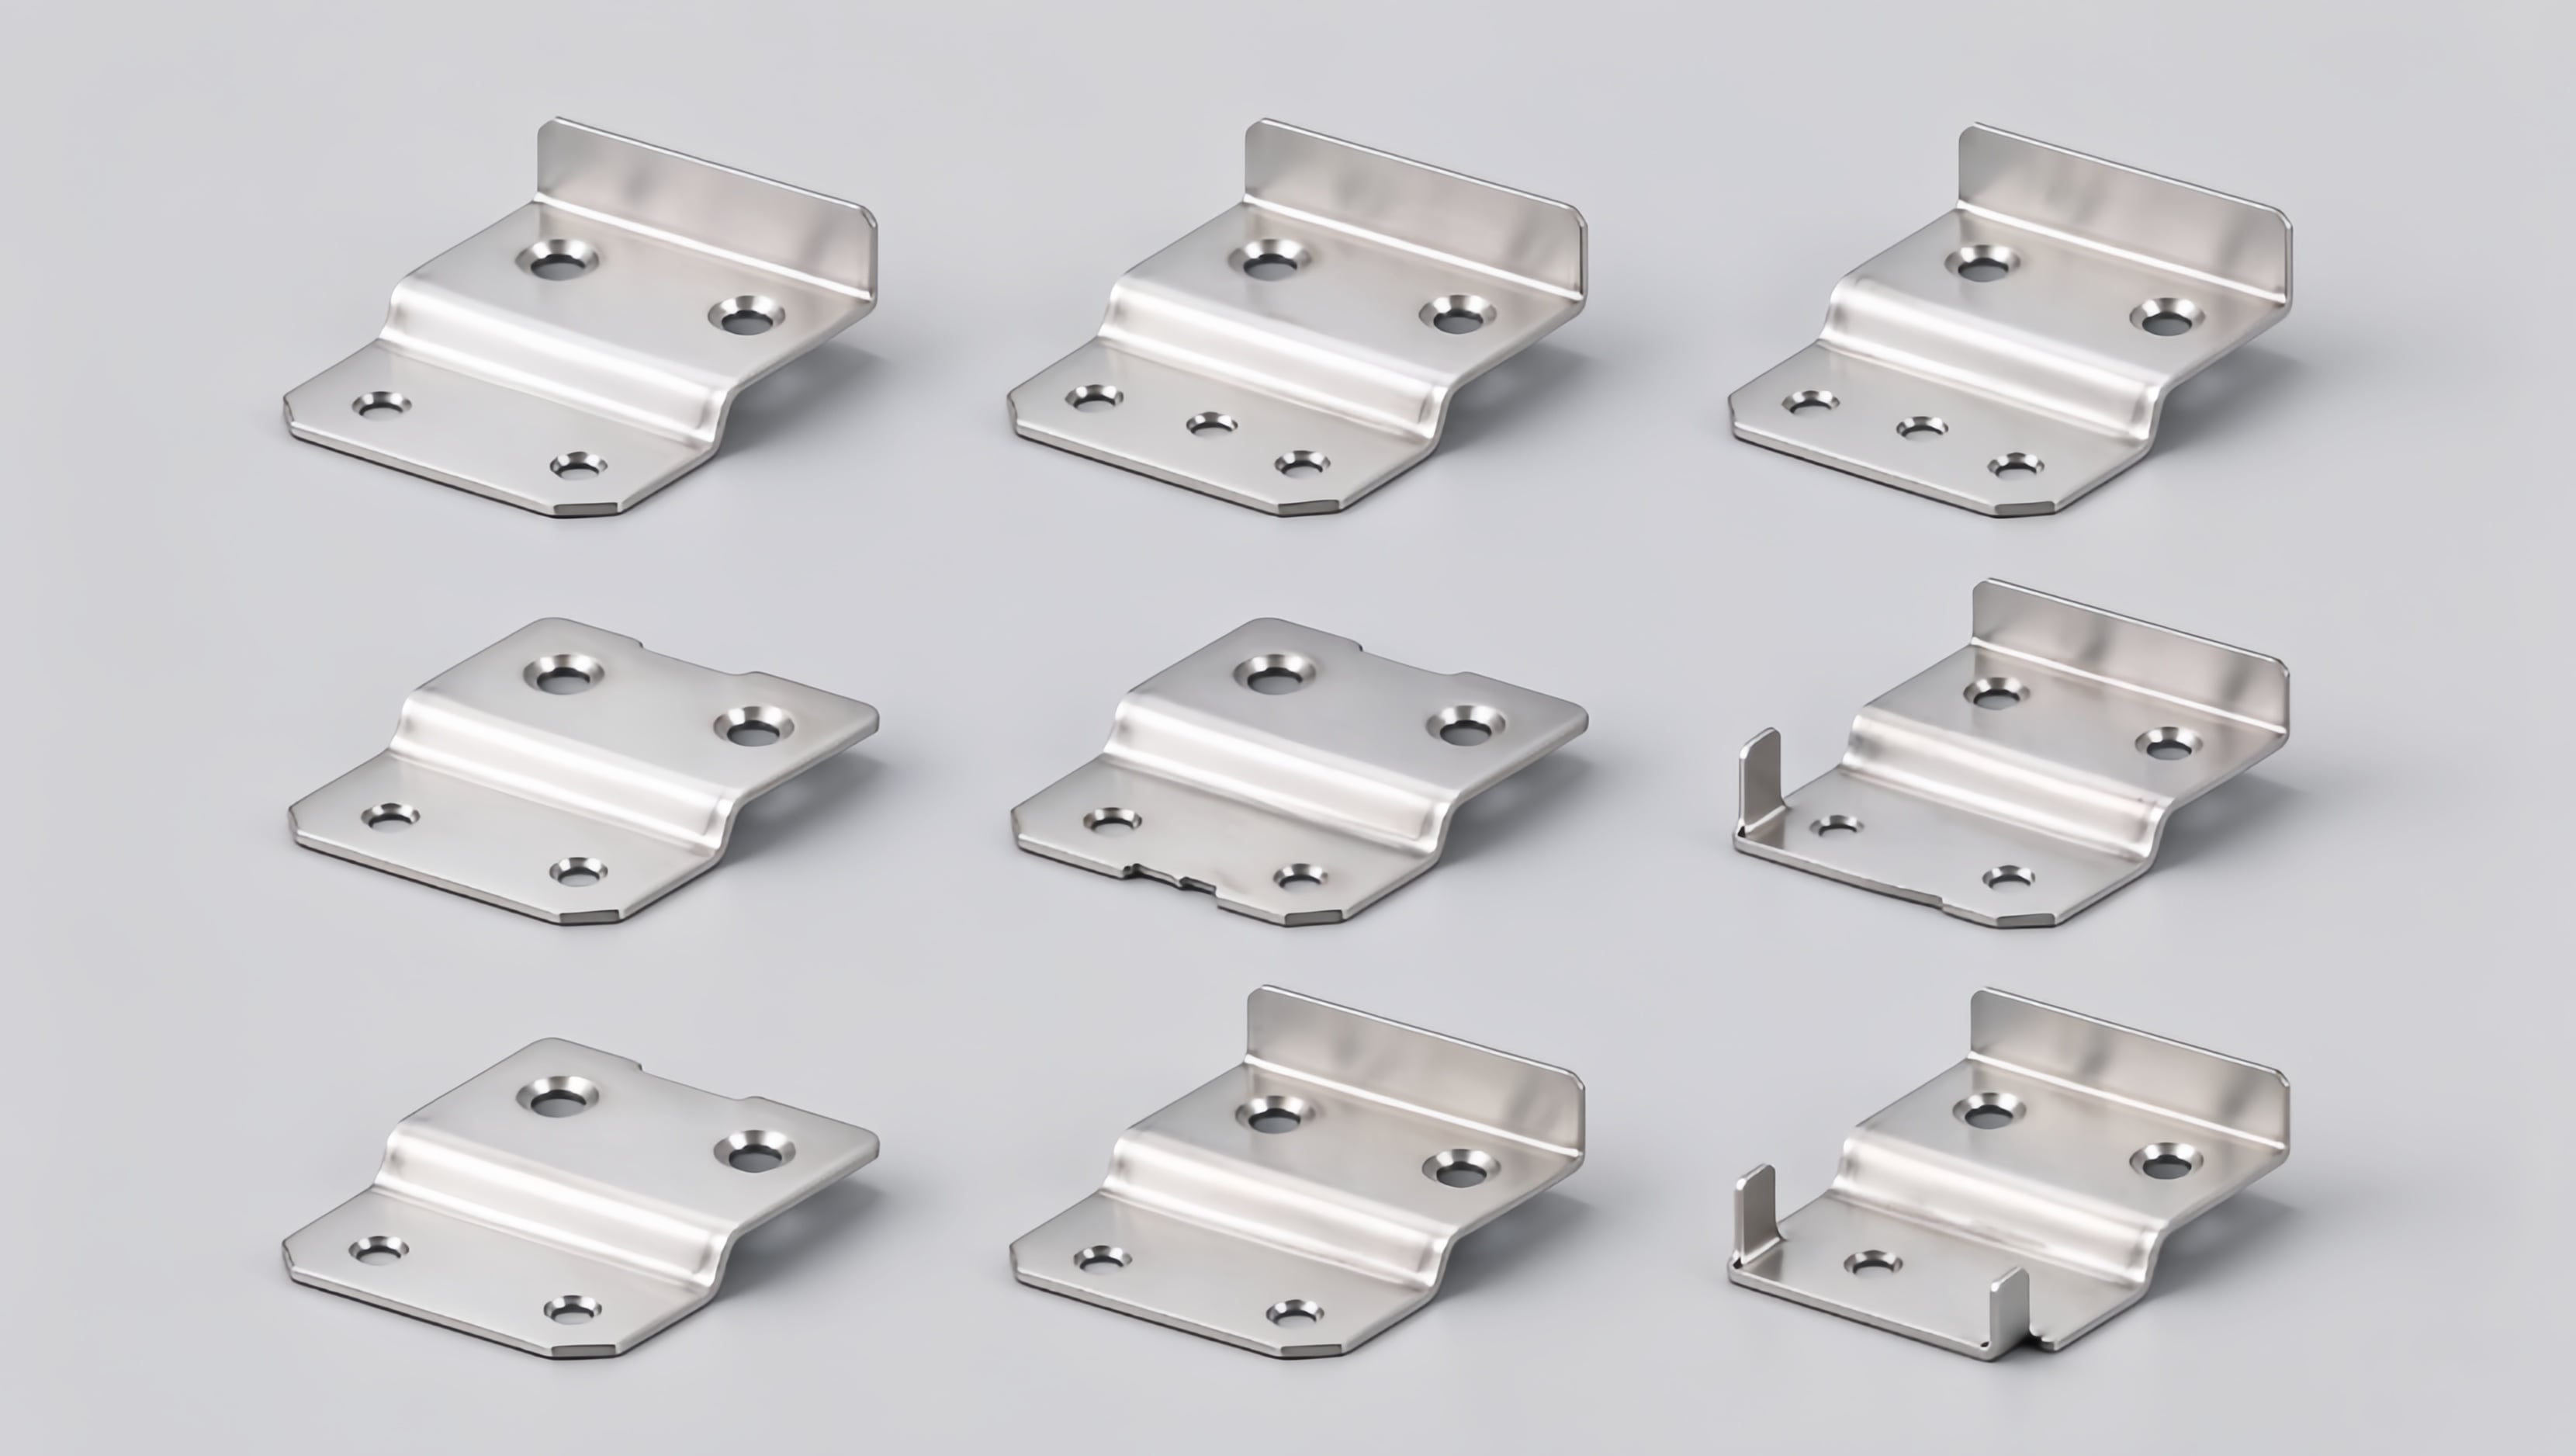
Custom SUS304 sensor mounting brackets 1.jpg
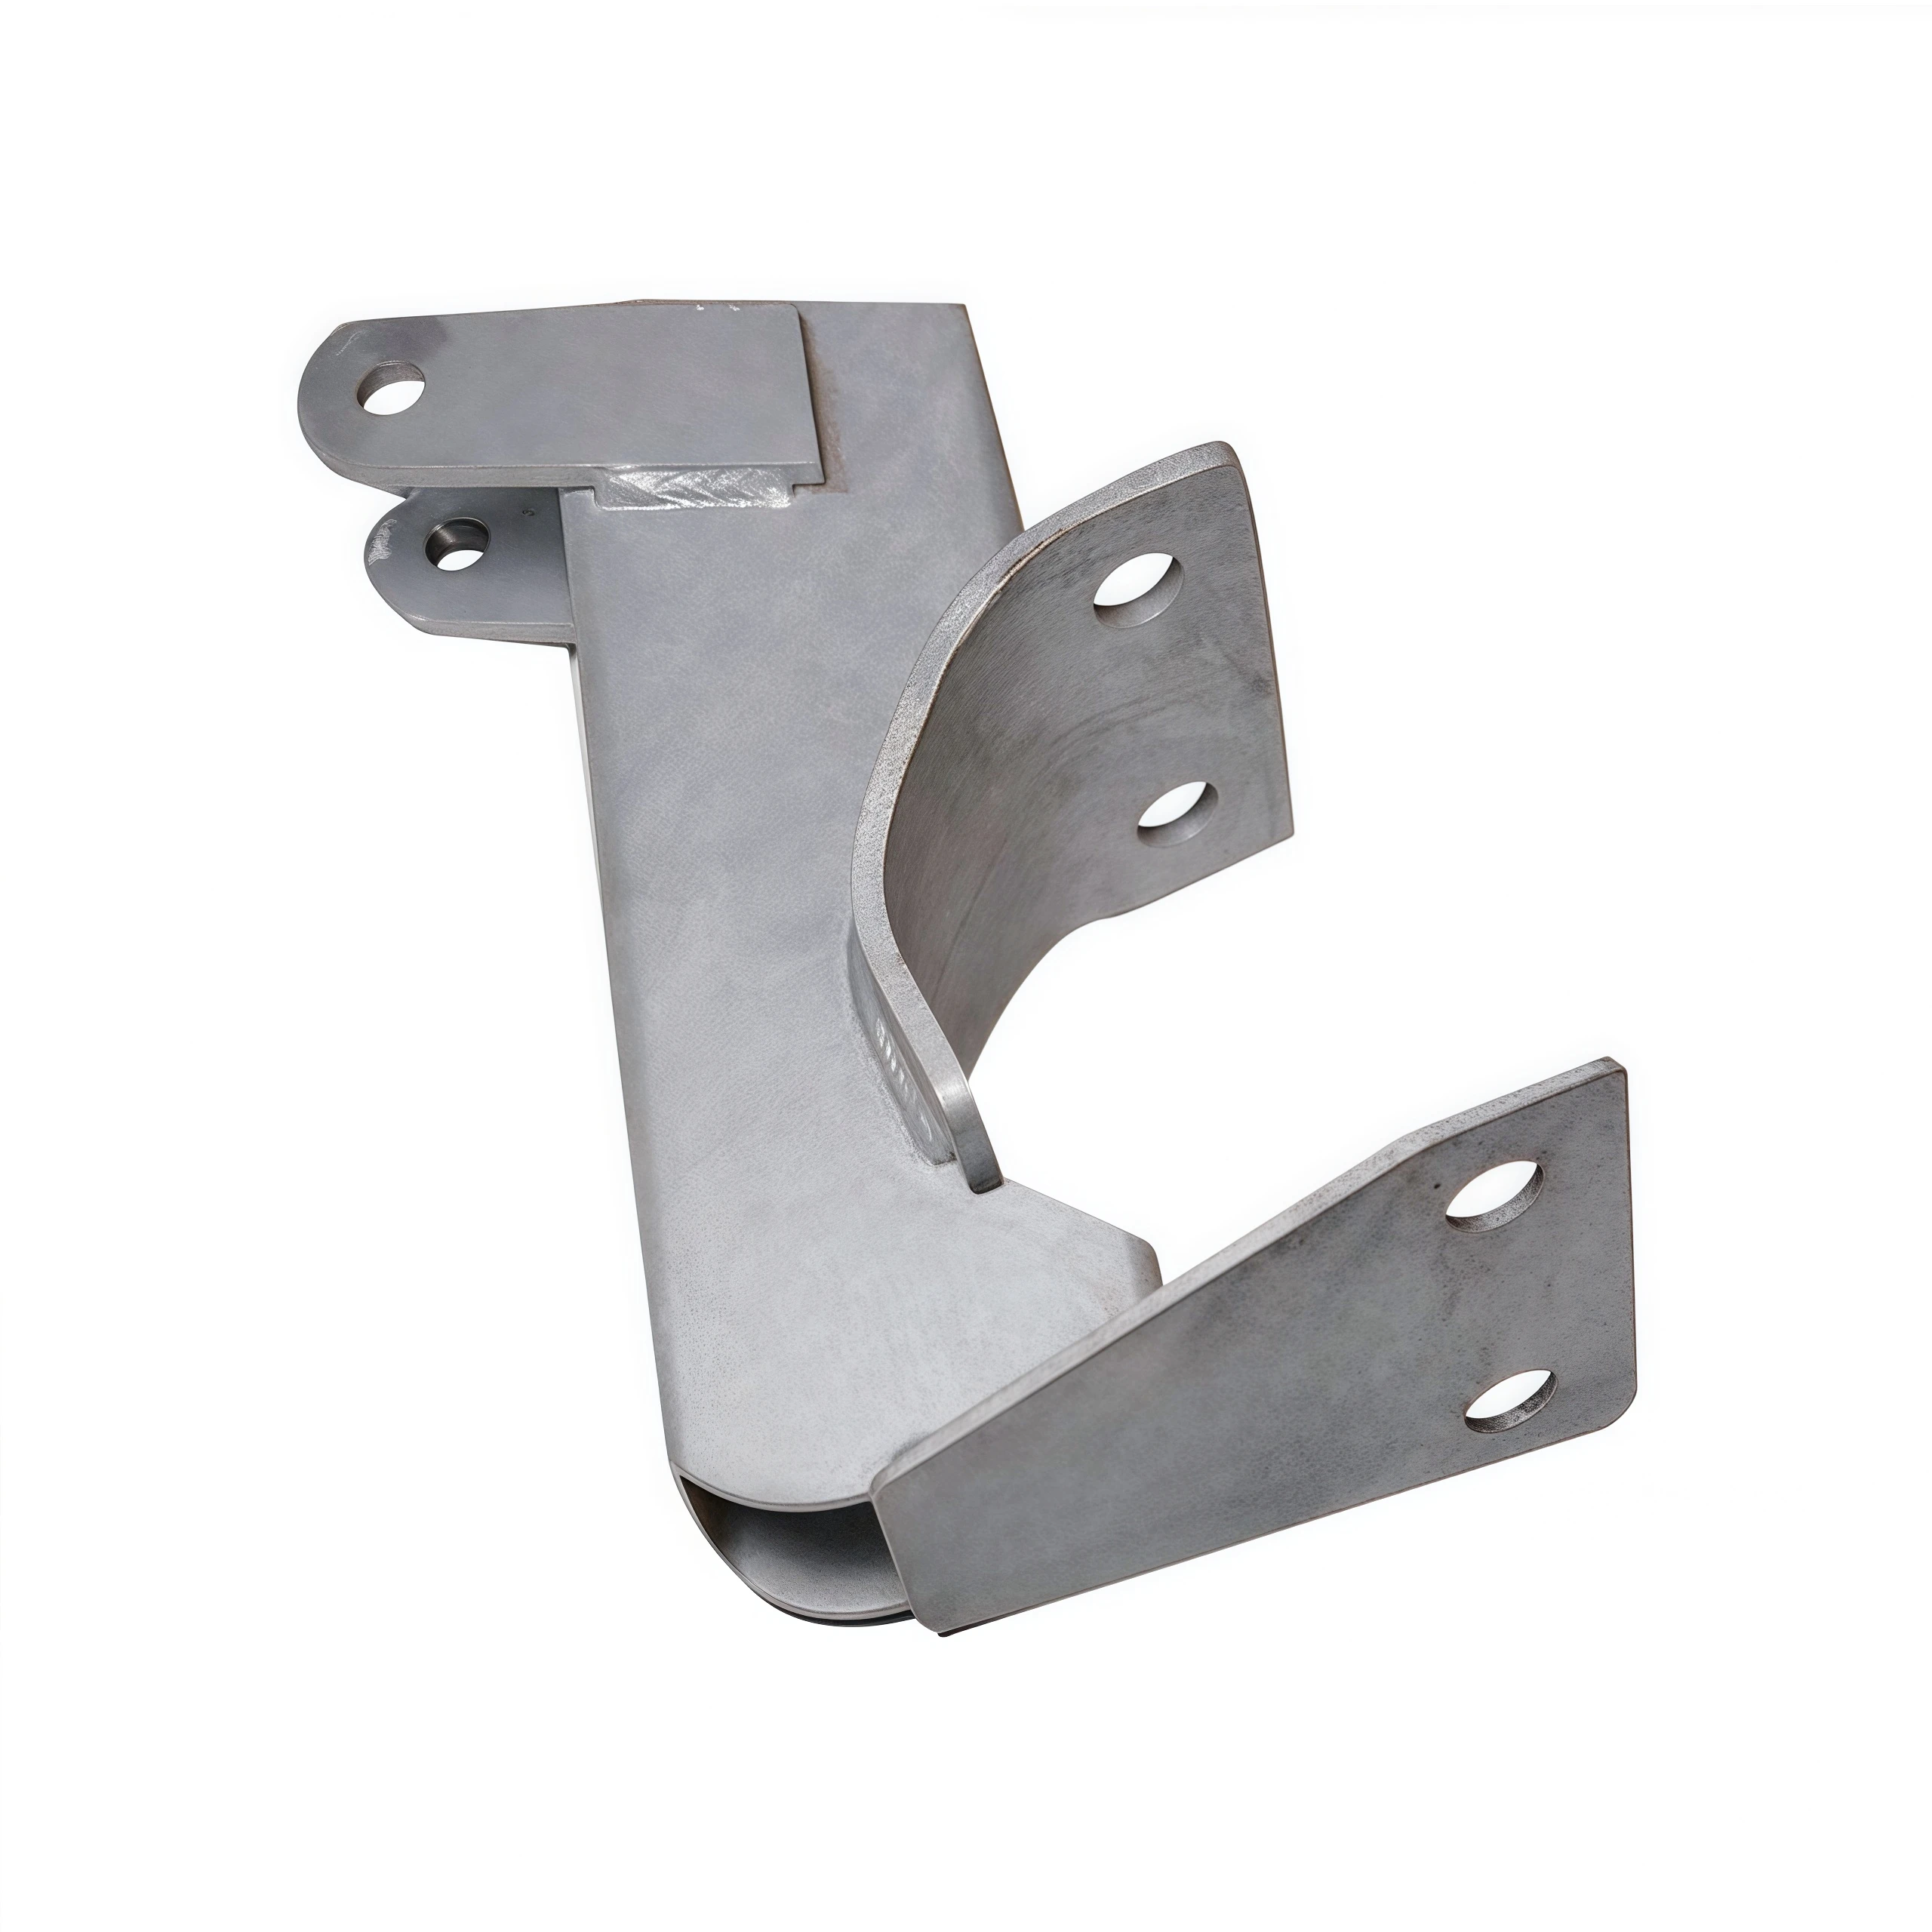
A DEEPLINK által gyártott egyedi SUS304 érzékelő rögzítő konzolok progresszív dörzsölő szerszámmal — egy alkatrész helyettesíti a négy darabból álló hegesztett szerelvényt.

Gyors válasz (30 másodperces összefoglaló)

A DEEPLINK egy egyedi rozsdamentes acélból (SUS304) készült érzékelő rögzítő konzolt műszaki rajztól  20 000 darabos tömeggyártásig 45 nap alatt juttatta el , miközben megtartotta a ±0,05 mm kritikus tűréseket egy 99,6% első átmenetben megfelelő minőségű termék — és az ügyfél egységköltségét csökkentette 28%a négy darabból álló hegesztett részegységet egyetlen, progresszív dörzsölő szerszámmal készített alkatrésszé integrálva.

  • 8 állomásos progresszív dörzsölő szerszám , amelyet belső erőforrásokkal terveztek és építettek karbid beillesztésekkel és hajlításkiegyenlítéssel.
  • 20 000 db szállítás 45 napon belül, prototípustól a szállításig (2 domborító vonal, 110 ütés per perc).
  • ±0,05 mm kritikus furatpozíció esetén síkság: 0,10 mm, csiszolási él < 0,05 mm; Cpk 1,6 érték SPC-vel igazolva.
  • Ppap szint 3 dokumentáció, 12 hónapos üzemelés után nulla mezőbeli hiba.

1. A kihívás: Egy domborított alkatrésznek kell helyettesítenie egy négyrészes hegesztett szerkezetet

Egy európai ipari automatizálási OEM gyártó újratervezte egy új generációs pozícióérzékelők rögzítőrendszerét, amelyeket mosókörnyezetben és erős rezgésnek kitett környezetben használnak. Az előző tervezés egy négyrészes hegesztett szerkezet volt: két lemez, egy cső és egy távtartó, amelyeket hegesztettek, majd újra megmunkáltak. Ez költséges, nehéz volt, és a hegesztési torzulás miatt elmozdult az érzékelő tengelye. Az OEM mérnöki csoportja egyértelmű újratervezési feladatot adott ki:

  • Gyártsák a tartót egyetlen domborított alkatrésként sUS304 rozsdamentes acélból, 1,2 mm vastagságban, integrált 105°-os helyezőhajlással.
  • Tartalmaz ±0,05 mm a két rögzítőlyuk-pozícióra és ±0,10 mm síkosság , minden élén legfeljebb 0,05 mm-es fémforgács képződése mellett.
  • Képes elviselni egy 500 N statikus terhelést és 96 órás sópermetezéses tesztet vörös rozsdaképződés nélkül (semleges sópermetezés, ISO 9227).
  • Kezdeti rendelés 20 000 darab , minták szükségesek 3 hét, teljes gyártás pedig 7 hét alatt.
  • ELKÜLD Ppap szint 3 dokumentációt a tömeggyártásos szállítás előtt.

Az OEM már sikertelenül próbálkozott egy beszállítóval: a lyukpozíciók gyártás közben ±0,15 mm-rel eltértek, a fémforgácsok megsérítették az érzékelő tömítőperemét a nyomóbeépítés során, és a szállítások kétszer is késedelmesek lettek. Egy olyan partnerre volt szükségük, aki képes a szerszámtervezésre, a folyamat szabályozására és minden lépés dokumentálására – nem csupán egy sajtó üzemeltetésére.

A projekt követelményei gyors áttekintésben

Követelménye Műszaki adatok Ellenőrzési módszer
Anyag SUS304 rozsdamentes acél, 1,2 mm, gyári tanúsítvány szükséges Beérkező anyag ellenőrzése + spektroanalízis
Kritikus tűrés ±0,05 mm lyukpozíció; síkosság 0,10 mm; csiszolási nyom < 0,05 mm FAI, CMM, GO/NO-GO mérőszerszámok, CCD vonalbeli ellenőrzés
Mechanikai 500 N statikus terhelés; 105° hajlásszög rugalmassági visszatérítéssel Terheléspróba tételenként; szögmérő ellenőrzés minden ütésnél
Korrózió 96 órás semleges sópermetezési teszt, nincs vörös rozsda; RoHS és REACH Sópermetezési teszt (ISO 9227), anyagtanúsítványok
Mennyiség / szállítási idő 20 000 db; minták: legfeljebb 3 hét; gyártás: legfeljebb 7 hét Projektütemterv + PPAP kapu-felülvizsgálat
Dokumentáció PPAP szint 3 (PFMEA, irányítási terv, MSA, Cpk ≥ 1,33) Az ügyfél jóváhagyása a minta szakaszban

2. Megoldásunk: DFM-felülvizsgálat, saját szerszámkészítés és egy fokozatosan működő kivágószerszám, amelyet a konzisztencia érdekében terveztek

DEEPLINK mérnöki csapata úgy kezelte a projektet, mint egy gyártási szempontból optimalizált tervezési (DFM) programot , nem pedig egyszerű árajánlatként. A acél megmunkálása előtt egy szalagelrendezési tanulmányt végeztünk alakításszimulációval, hogy kiegyensúlyozzuk az anyagkihasználást, a hajlításkiegyenlítést és a szerszám szilárdságát.

2.1 DFM-felülvizsgálat és szalagelrendezés

  • Áthelyeztük a két rögzítő lyukat a hajlásvonalhoz képest, hogy az él-távolságok biztonságos határokon belül maradjanak, és kiküszöböljük a mikrotörések kockázatát az SUS304 anyagban.
  • Hozzáadott egy 0,4 mm-es túlhajlítási kompenzáció így a 105°-os szög 20 °C-on pontosan 105°-ra ugrik vissza.
  • Optimalizált elrendezés növelte az anyagkihasználást 61%-ról 78%-ra , közvetlenül csökkentve a nyersdarab költségét.
  • Ajánlott lézerrel vágott prototípusminták a szerszámépítés ideje alatt, így az ügyfél az első héten már illesztési tesztet végezhetett – ezeket legfeljebb 3 nap alatt szállítjuk.

2.2 Nyolcállásos fokozatos szerszám

Kifejlesztettünk és elkészítettünk egyet 8 állomásos progresszív dörzsölő szerszám helyben (szerszámgépünk támogatja a gyors cserélhető betéteket és a szerszámon belüli érzékelést):

  • Állomáselrendezés: pilótafunkció → helymeghatározó hajlítás kialakítása (túlhajlítással) → rugalmas visszatérés kiegyenlítése → pontos furatok kialakítása a rögzítéshez → tömítőfelület kihúzása → szegélyezés → leválasztás.
  • Keményfém (volfrám) beillesztések a furatoló és alakító állomásokhoz, hosszú szerszámképesség érdekében 110 ütés/perc sebességnél.
  • Nitrogén-támasztórugók valamint egy merev szalagvezetési megoldás, amely stabilan tartja a szalag pozícióját, így kiküszöböli a furatpozíció eltolódását az egyes állomások között.
  • A szerszámacél belső tanúsítással és hőkezeléssel készül, dokumentált szerszámpróbával és első cikk ellenőrzéssel (FAI) a gyártásindítás előtt.
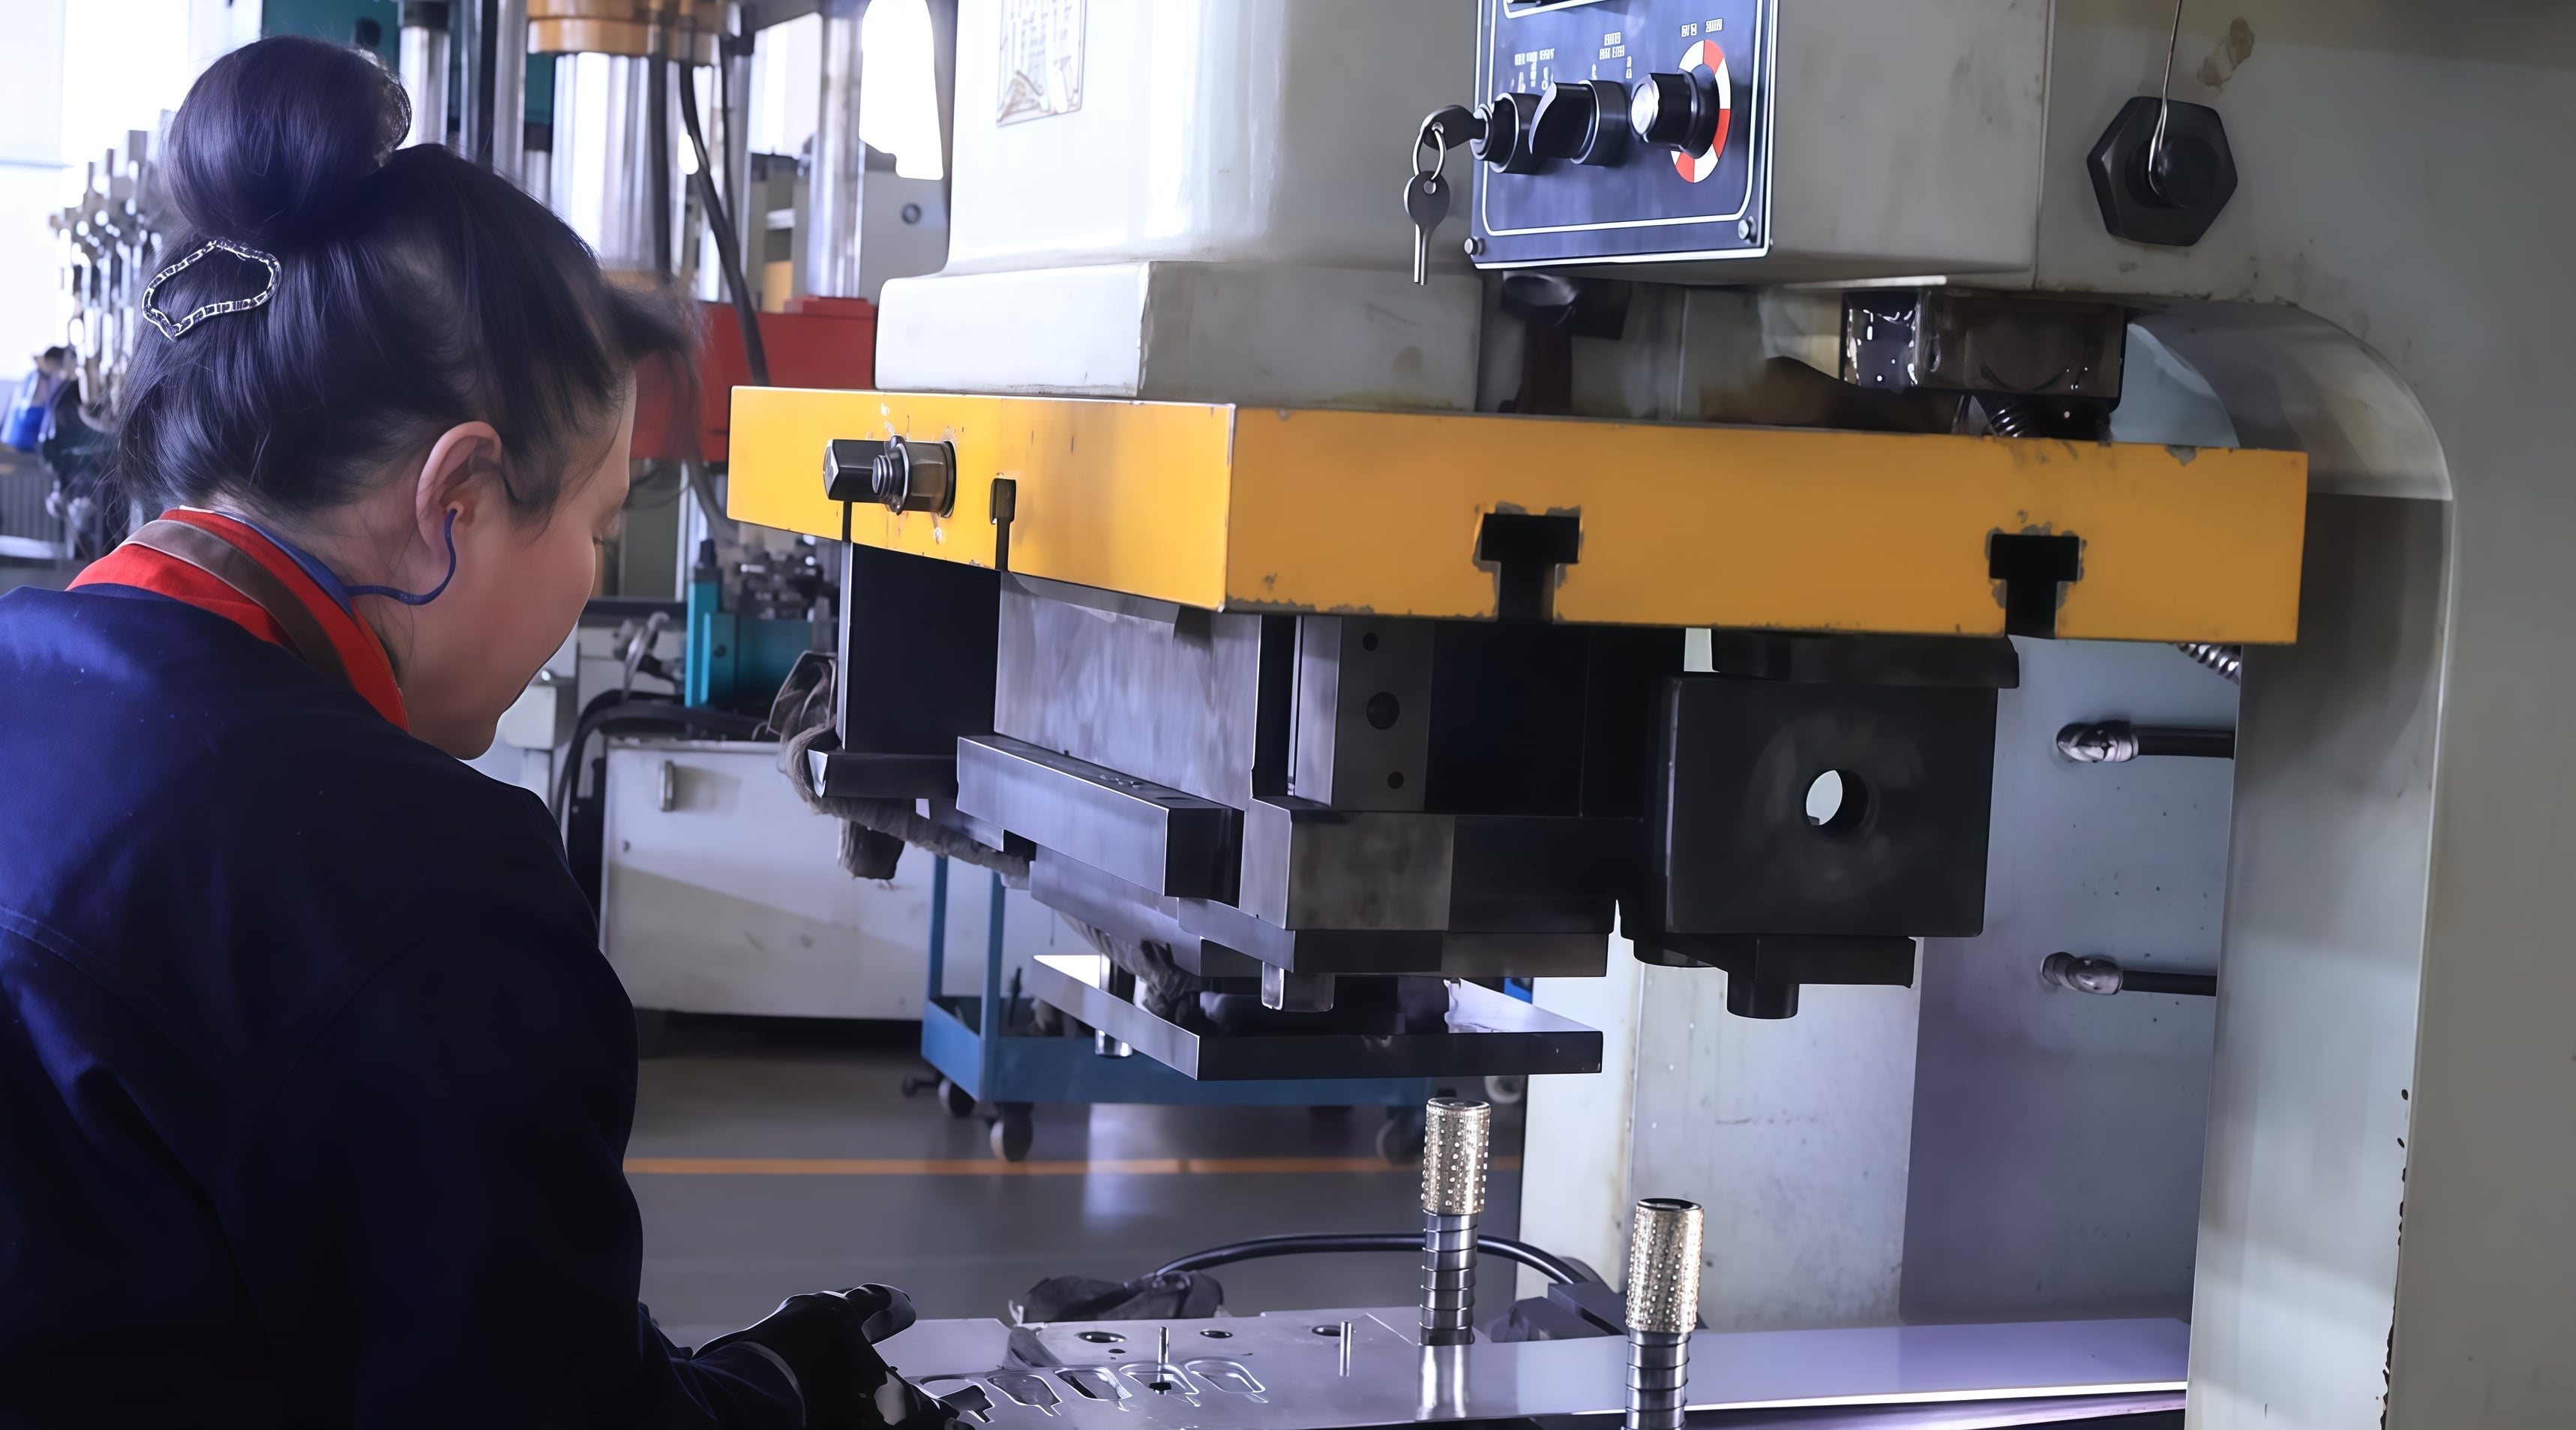
stamping 1.jpg
A 8 állomásos folyamatos szerszám a SUS304 tekercset 110 ütés/perc sebességgel dolgozza fel két automatizált nyomóvonalon.

2.3 Felületkezelés és megfelelőség

A kisütés után a konzolokat elektrolitosan polírozták és passzívt réteggel látták el a mikrobordák eltávolítására, a felület fényesítésére és egy olyan passzív réteg kialakítására, amely sikeresen átment a 96 órás sópermetes teszten. Az összes fogyóeszköz és bevonat RoHS és REACH előírásoknak megfelelő megfelel az előírásoknak, anyag- és folyamat-tanúsítványokkal alátámasztva.

3. Projekt időterve: RFQ-től 45 nap alatt 20 000 darabig

1. hét
Árajánlat és DFM felülvizsgálat 24 órás árajánlat-válasz; szalagelrendezési és tűréshatár-megvalósíthatósági tanulmány; anyag- és bevonat-megerősítés.
1–3. hét
Sablontervezés és készítés nyolcállásos fokozatos nyomószerszám tervezése és belső gyártása; szerszámpróba; lézerrel vágott illesztési minták küldése az ügyfél tesztelésére.
3. hét
Minták és FAI A tényleges szerszámból készült termelési minták; teljes első cikk ellenőrzés (39+ ellenőrzési pont minden projekt esetében) a rajz alapján.
4. hét
Ügyfél elfogadása és PPAP Ügyfél általi illeszkedési és funkcionális jóváhagyás; PPAP 3. szintű dokumentáció – PFMEA, irányítási terv, MSA, Cpk 1,6.
5. hét
Pilot széria 500 darabos próbagyártás; folyamat közbeni SPC minden 2 órában; méretadatok megosztása az ügyfél átvizsgálására.
6–7. hét
Tömeges termelés 20 000 darab két sajtóvonalon, 110 darab/perc sebességgel; CCD belső ellenőrzés a furatok helyzetére.
8. hét
Minőségellenőrzés, csomagolás és szállítás Végső AQL-ellenőrzés, sópermetezéses és terheléses mintavétel, védőcsomagolás, teljes nyomon követhetőséget biztosító dokumentumok szállítással együtt.

4. Minőségellenőrzés: 39+ ellenőrzési pont minden projektben – az alapanyagtól a csomagolásig

A minőséget zárt hurkon belül kezeltük az ISO 9001 rendszerünk szerint, tükrözve a fémlemez-sajtolási folyamat útmutatónkban leírt négy lépéses irányítást. fémlemez-sajtolási folyamat útmutatónkban :

  • Beérkező anyag ellenőrzése — a tekercs sajtóba való betáplálása előtt anyagvizsgálati tanúsítványok, spektroanalízis és felületi ellenőrzések.
  • Első mintaellenőrzés (FAI) — 39+ dimenziós és vizuális ellenőrzés minden egyes projekt esetében a koordináta-mérőgépen (CMM), amelyet az ügyfél rajza alapján hitelesítenek a tétel szállítása előtt.
  • Folyamat közbeni ellenőrzés — SPC-mintavétel kétóránként, GO/NO-GO mérőszerszámokkal történő ellenőrzés és soron belüli CCD optikai vizsgálat a rögzítőlyukak helyzetére, az eltérő méretű alkatrészek automatikus kiválogatásával.
  • Végleges ellenőrzés és csomagolás — AQL-mintavétel, 96 órás sópermetezéses és 500 N terheléses mintavétel minden tétel esetében, majd védőcsomagolás a tétel nyomon követhetőségével.
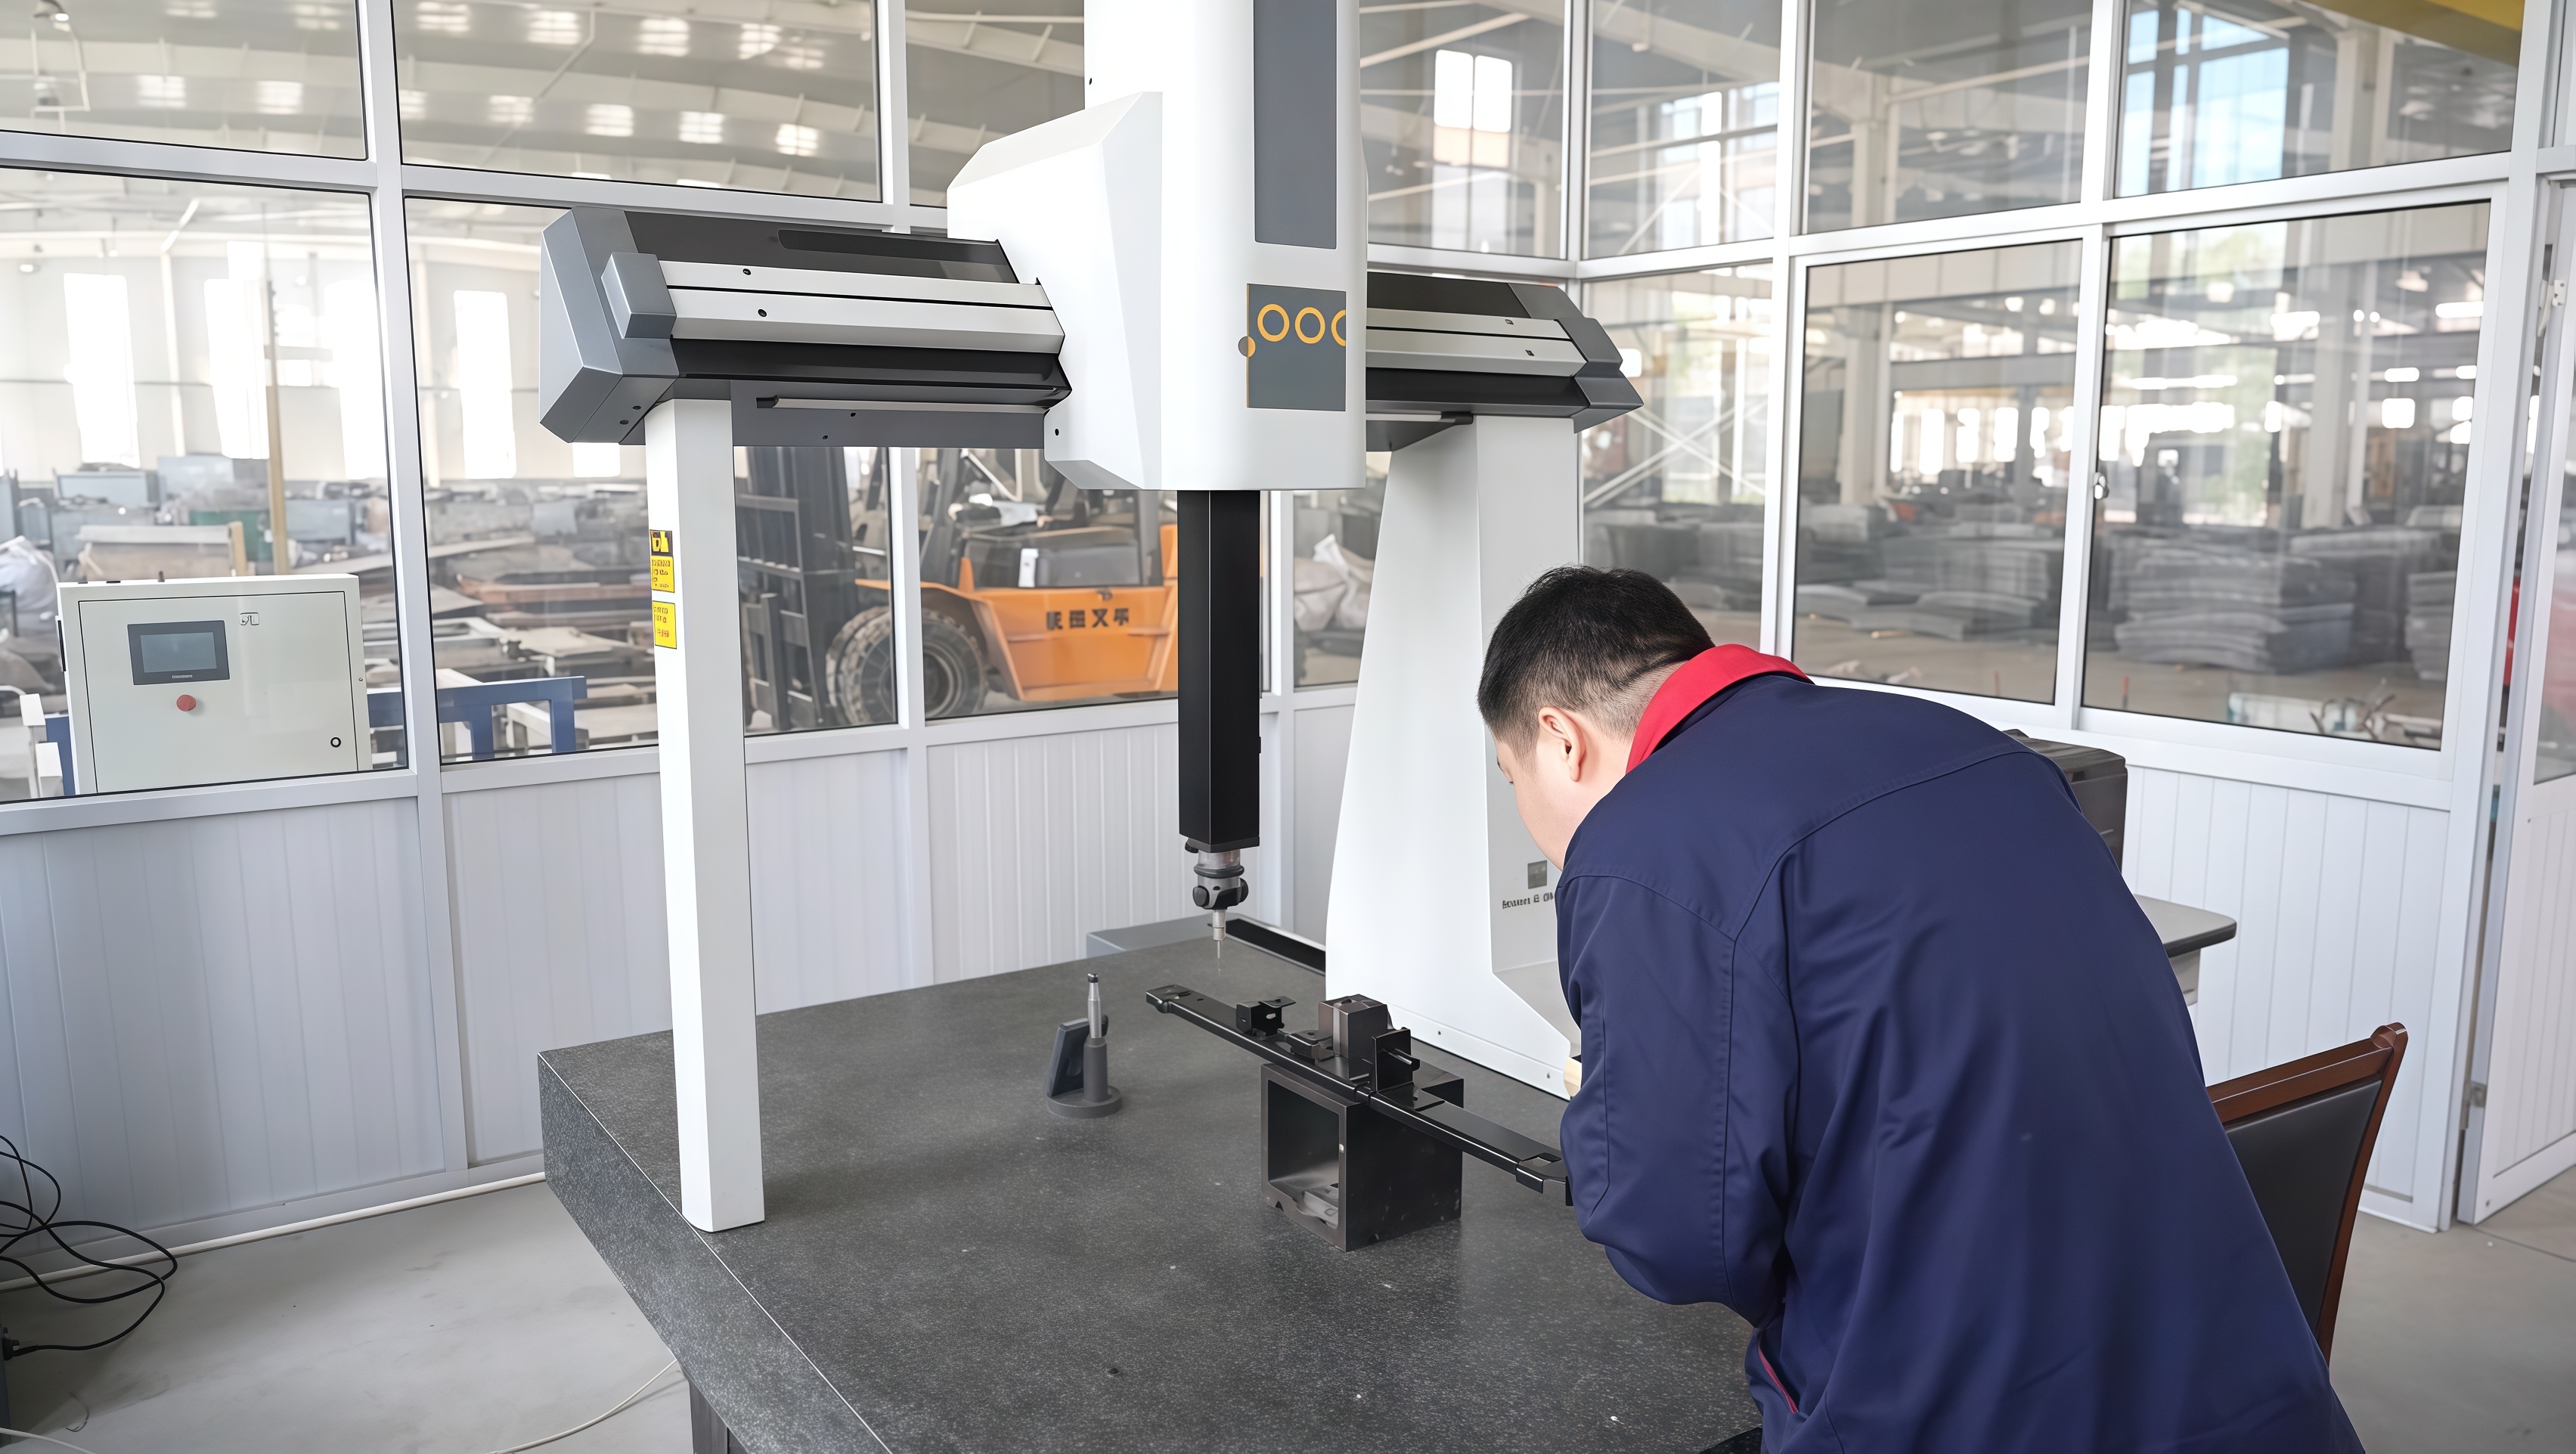
4.14独立站文章配图7.jpg
Első darab ellenőrzése koordináta-mérőgépen (CMM) és digitális tolómérővel – minden tétel ellenőrzése a rajz alapján a szállítás előtt.

5. Eredmények: Mérhető hatás az ügyfél számára

20 000 db Időben, 45 nap alatt szállítva
±0,05 mm Kritikus tűréshatárok betartva, Cpk = 1,6
99.6%Soron belüli első átmeneti minőség
−28%Egységár a hegesztett szerelvényhez képest
78%Anyagkihasználás (korábban 61 %)
110 ütés/perc Gyártási sebesség, 2 vonal
96 óra Sószórásos teszt sikeresen teljesítve, nincs vörös rozsda
0Térben tapasztalt hibák 12 hónap alatt

Célkitűzés vs. Teljesítés

6. Miért választják a globális OEM-ek a DEEPLINK-et fokozatosan működő szerszámos mélyhúzásra

Ez a projekt tipikus példája munkamódszerünknek, nem kivétel. Mint egy ISO 9001 tanúsítvánnyal rendelkező fém mélyhúzó gyár több mint 5000 négyzetméteres műhellyel, 100+ alkalmazotttal és belső szerszámkészítési támogatással a DEEPLINK három olyan tényezőt kínál, amelyek a nagyobb mennyiségű mélyhúzásos gyártási programoknál a legfontosabbak:

  • Szerszám tulajdonjog: a belső tervezés és építésű nyomószerszámok gyorsabb iterációt, alacsonyabb szerszámköltséget és teljes minőségirányítási ellenőrzést jelentenek – olvassa el, hogy milyen tényezők befolyásolják a mélyhúzás pontosságát és hogyan irányítjuk azokat.
  • Folyamatdiszciplína: dokumentált ellenőrzés és nyomon követhetőség a beérkező anyagoktól a végső csomagolásig, valamint a tömeggyártáshoz szükséges egységesség-ellenőrzések .
  • Rugalmas mennyiség:  nagy mennyiségű fém mélyhúzás minimális rendelési mennyiség nélkül – ugyanaz a mérnöki csapat segít Önnek egyetlen darabos mintától 20 000 darabos sorozatgyártásig.

A vásárlók számára, akik beszállítókat hasonlítanak össze, mi is lefedjük az egész folyamatláncot egy tető alatt – lézeres vágás , egyedi fém sajtált alkatrészek , lemezalkatrészek gyártása , CNC gépelés és hegesztést – így a következő műveletekhez soha nem szükséges második beszállító.

7. GYIK

Mi az a fokozatos szerszámos húzás?
A fokozatos nyomószerszámos húzás egy nagysebességű fémmegmunkálási eljárás, amelyben egy fémszalag többállásos nyomószerszámon halad keresztül egy nyomópresseben. Minden nyomási ütés egy műveletsorozatot hajt végre – vezetőlyuk-készítést, kivágást, furatolást, hajlítást, alakítást, peremvágást és leválasztást – így minden ütésnél kész alkatrész lép ki. Ez a leggazdaságosabb eljárás nagy mennyiségű nyomott fémalkatrész gyártására szoros tűrések mellett, ezért az autóipari, elektronikai és háztartási készülékek alkatrészeinek gyártásának alapja.
Milyen tűréseket tud a DEEPLINK biztosítani a nyomott alkatrészeknél?
A DEEPLINK rendszeresen biztosítja ±0,05 mm kritikus, nyomott méretek esetén, például lyukhelyzetnél, és akár ±0,03 mm-ig is elérhető ott, ahol a szerszámterv és az anyag ezt lehetővé teszi. A síkosság 0,10 mm, a fémperem-kezelés 0,05 mm alatt van – ezek szabványos értékek, amelyeket az első darab ellenőrzése és a folyamat közbeni statisztikai folyamatszabályozás (SPC) igazol. Annak megértéséhez, hogyan érjük el ezeket a számokat, olvassa el útmutatónkat a fémnyomás pontosságát befolyásoló tényezőkről .
Mi a minimális rendelési mennyiség egyedi fémnyomáshoz?
DEEPLINK-nak nincs minimális rendelési mennyiség van. Egyedi mintadarabok készítését is támogatjuk egy darabtól kezdve, valamint tömeggyártást is – ugyanaz a mérnöki csapat felelős a prototípus-fejlesztésért és a 20 000 darabos (vagy nagyobb) gyártási sorozatért, amelyet OEM Testreszabási Szolgáltatások .
Mennyi idő szükséges a nyomott mintadarabok és a tömeggyártás elkészítéséhez?
A lézerrel vágott prototípus-mintadarabok általában 3 napon belül szállításra kerülnek. A fokozatos szerszám építése és a hozzá tartozó mintadarabok elkészítése 2–3 hétig tart, a szokásos tömeggyártási határidő pedig 7–15 nap a mintadarab jóváhagyása után. Egy teljes DFM-től a szállításig tartó program 20 000 darab esetén körülbelül 45 nap alatt fejeződik be, ahogy ezt az esettanulmány is bemutatja.
Biztosítja-e a DEEPLINK a PPAP-dokumentációt?
Igen. A DEEPLINK biztosítja Ppap szint 3 a dokumentációt igény esetén – PFMEA, folyamatszabályozási terv, MSA-vizsgálatok, méretellenőrzési jelentések és anyagtanúsítványok – valamint dokumentált minőségellenőrzést és nyomon követhetőséget az alapanyag beérkezésétől a végső csomagolásig a saját ISO 9001 minőségirányítási rendszerünk keretében.
Milyen felületkezelési lehetőségek állnak rendelkezésre a kisütött alkatrészek számára?
A DEEPLINK kínálatában szerepelnek elektropolírozás, passziválás, anódosítás, porfestés, cink- és nikkelbevonat, galvanizálás és homokfúvás , mindegyik RoHS- és REACH-megfelelő. A kezeléseket a működési környezethez igazítjuk – ebben a projektben az elektropolírozást és a passziválást alkalmazták, hogy sikeresen teljesítsék a mosókörnyezetben alkalmazott 96 órás sópermet-próbát.
Van rajzolata? Vizsgáljuk át 24 órán belül.

Ingyenes DFM-elemzés és árajánlat – nincs minimális rendelési mennyiség, minták 3 nap alatt.

Kérjen árajánlatot saját kisütési projektjéhez

Előző

OEM esettanulmány: Pontos egyedi lemezfémes burkolatok elektronikus berendezésekhez

MIND

Vörös porfestékes mélyhúzott acéltartály menetes kimenettel – OEM esettanulmány

Következő
Ajánlott termékek