\n\n

,需要通过父级DOM结构来判断 */ var trackActionPhone = function (node) { var nodeInnerText = node.innerText || ''; if (!limitRegLength(nodeInnerText)) return; var nodeText = trimText(nodeInnerText); if (nodeText.length < 5 || nodeText.length > 20) return false; var type = arguments.length > 1 && arguments[1] !== undefined ? arguments[1] : 'click'; var str = trimText(node.href || nodeText || ''); if (phoneReg.test(str) && numUseReg.test(str)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } /** 排查父级嵌套非标签场景,并且对dom的正则校验做一个性能兜底,通过控制innerText的长度,来确保正则的性能 */ var fatherText = trimText(node.parentNode.innerText || ''); if (fatherText.length < 5 || fatherText.length > 20) return false; if (phoneReg.test(fatherText) && numUseReg.test(fatherText)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { phone: nodeText, }, }, '*'); _paq.push(['trackEvent', type, 'phone', nodeText]); return true; } return false; }; window.addEventListener('click', function (e) { var node = e.target; /** 社媒点击 */ var appName = ''; var getAppAriaLabel = node.ariaLabel || node.parentNode.ariaLabel || ''; if (mediaList.includes(getAppAriaLabel.toLowerCase())) { appName = getAppAriaLabel; } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'a' ) { appName = getMediaName(node.href) || getMediaName(node.alt); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'img' ) { appName = getMediaName(node.alt) || getMediaName(node.src); } if ( !appName && node.nodeName && node.nodeName.toLowerCase() === 'i' ) { appName = getMediaName(node.className); } if (appName) { _paq.push(['trackEvent', 'click', 'contactApp', appName]); return; } /** 联系方式点击 */ if (trackActionPhone(node, 'click')) return; if (node.nodeName && node.nodeName.toLowerCase() === 'a') { var val = node.href; if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } if (node.nodeName && node.nodeName.toLowerCase() === 'i') { var val = node.className; var content = node.parentNode.href || ''; if (val.includes('email')) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: content, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', content]); return; } } var nodeChildList = node.childNodes; for (var i = 0; i < nodeChildList.length; i++) { if (nodeChildList[i].nodeType !== 3) continue; var val = nodeChildList[i].textContent.replace(/\s?:?/g, ''); if (!limitRegLength(val)) continue; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'click', 'email', val]); return; } } trackNumberData(node); }); window.addEventListener('copy', function (e) { if (trackActionPhone(e.target, 'copy')) return; var text = e.target.textContent; if (!text) return; var val = text.replace(/\s:?/g, ''); if (!limitRegLength(val)) return; if (emailReg.test(val)) { window.postMessage({ type: 'SHOPS_CONTACT_TRACK', data: { email: val, }, }, '*'); _paq.push(['trackEvent', 'copy', 'email', val]); return; } trackNumberData(e.target); }); } trackContactInit(); /** * 基于custom_inquiry_form.js 以及 form.js 对于询盘表单提交的实现,来反推询盘表单的input标签触发,用来收集意向客户 * 1. 缓存的KEY:TRACK_INPUT_ID_MTM_00; * 2. 缓存策略 - lockTrackInput:单个页面内,10分钟内,不重复上报 */ function trackActionInput() { const CACHE_KEY = 'TRACK_INPUT_ID_MTM_00'; const pathName = window.location.hostname + window.location.pathname; var lockTrackInput = function () { try { const lastCacheData = localStorage.getItem(CACHE_KEY); if (!lastCacheData) return false; const cacheData = JSON.parse(lastCacheData); const cacheTime = cacheData[pathName]; if (!cacheTime) return false; return Date.now() - cacheTime < 1000 * 60 * 10; // 10分钟内,不重复上报 } catch (error) { console.error('lockTrackInput Error', error); return false; } }; var setInputTrackId = function () { try { const curCacheData = localStorage.getItem(CACHE_KEY); if (curCacheData) { const cacheData = JSON.parse(curCacheData); cacheData[pathName] = Date.now(); localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); return; } const cacheData = { [pathName]: Date.now(), }; localStorage.setItem(CACHE_KEY, JSON.stringify(cacheData)); } catch (error) { console.error('setInputTrackId Error', error); } }; var getInputDom = function (initDom) { var ele = initDom; while (ele) { /** * isWebSiteForm 是站点的表单 * isChatWindowForm 是聊天窗口的表单 */ /** 旧模板表单 */ var isWebSiteForm = !!( /crm-form/i.test(ele.className) && ele.querySelector('form') ); /** 1:新模板自定义表单、2:Get a Quote 弹框表单 */ var isWebSiteFormNew = !!( /inquiry/i.test(ele.className) && ele.querySelector('form') ); if (isWebSiteForm || isWebSiteFormNew) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'page']); setInputTrackId(); return; } /** Mkt会话触达-聊天弹框的表单输入: MKT由于是iframe嵌入,所以MKT的上报,会单独写到MKT-form代码上 */ var isInquiryChatForm = !!( /comp-form/i.test(ele.className) && ele.querySelector('form') ); if (isInquiryChatForm) { _paq.push(['trackEvent', 'formInquiry', 'formInput', 'chat']); setInputTrackId(); return; } /** 向上查找父节点 */ ele = ele.parentNode; } }; function initInputListener() { var inputUseDebounce = function (fn, delay) { var timer = null; var that = this; return function () { var args = Array.prototype.slice.call(arguments); if (timer) clearTimeout(timer); timer = setTimeout(function () { fn.apply(that, args); }, delay); }; }; var optimizeGetInputDom = inputUseDebounce(getInputDom, 300); window.addEventListener('input', function (e) { /** 如果已经上报过,则不再上报 */ if (lockTrackInput()) return; optimizeGetInputDom(e.target); }); } try { initInputListener(); } catch (error) { console.log('initInputListener Error', error); } } trackActionInput(); } /** 第三方消息上报:目前主要是针对全点托管会话;在msgCollect/index.js中调试,访问test.html */ function thirdMsgCollect() { /** 先检测是否是stayReal托管:如果stayReal脚本都没有,那么说明当前站点未开启stayReal会话托管 */ const scriptList = Array.prototype.slice.call( document.querySelectorAll('script'), ); const checkStayReal = () => !!scriptList.find((s) => s.src.includes('stayreal.xiaoman.cn')); if (!checkStayReal()) return; /** 缓存当前消息队列的最后一条消息id */ const CACHE_KEY = 'CACHE_KEY_MONITOR'; const setCache = (msgIndex) => { /** 对缓存KEY进行base64转码处理 */ const cacheMsgIndex = btoa(msgIndex); localStorage.setItem(CACHE_KEY, cacheMsgIndex); }; const getCache = () => { const cacheMsgIndex = localStorage.getItem(CACHE_KEY); if (cacheMsgIndex) return Number(atob(cacheMsgIndex)); return -1; }; /** 拉取最新msg列表 */ const pullMsgList = () => { const msgEleList = Array.prototype.slice.call( document.querySelectorAll('#chat-list li'), ); const msgIds = []; const msgMap = msgEleList.reduce((acc, item) => { const sendTime = item .querySelector('.message-data-time') .textContent.trim(); const sendContent = item.querySelector('.message').textContent.trim(); /** msg带有class:other-message的是访客消息,my-message的是客服消息 */ const isOtherMessage = item .querySelector('.message') .classList.contains('other-message'); const msgId = item.querySelector('.message').getAttribute('id'); const msgItemData = { msgId, user: isOtherMessage ? 'visitor' : 'official', time: sendTime, content: sendContent, }; msgIds.push(msgId); acc[msgId] = msgItemData; return acc; }, {}); return { ids: msgIds, dataMap: msgMap, }; }; /** 加密并上传消息数据 */ let ENCRYPT_KEY = 'de29f1aab63ab033'; let ENCRYPT_IV = 'b8d2badf875e76ac'; const baseUrl = 'https://cms.xiaoman.cn'; // var getEncryptConfig = function () { // const url = baseUrl + '/shop-api/innerApi/getKeyIv' // $.get( // url, // function (result) { // console.log('result', result) // if (Number(result.code) === 0 && result.data.key && result.data.iv) { // ENCRYPT_KEY = result.data.key // ENCRYPT_IV = result.data.iv // uploadMsgData() // } else { // /** 如果获取失败,则重试 */ // setTimeout(() => { // getEncryptConfig() // }, 1000) // } // }, // 'json' // ) // } // getEncryptConfig() const encryptMsg = function (msgData) { const enc = new TextEncoder(); // 转字节 const keyBytes = enc.encode(ENCRYPT_KEY); const ivBytes = enc.encode(ENCRYPT_IV); const plainBytes = enc.encode(msgData); // 导入密钥并加密 return crypto.subtle .importKey('raw', keyBytes, { name: 'AES-CBC' }, false, ['encrypt']) .then(function (cryptoKey) { return crypto.subtle.encrypt( { name: 'AES-CBC', iv: ivBytes }, cryptoKey, plainBytes, ); }) .then(function (encryptedBuffer) { // 转 base64 返回 return btoa( String.fromCharCode(...new Uint8Array(encryptedBuffer)), ); }) .catch((err) => { return Promise.reject(err); }); }; let uploadFlag = false; const uploadMsgData = function () { if (uploadFlag) return; uploadFlag = true; const { ids, dataMap } = pullMsgList(); let cacheMsgIndex = getCache(); const msgLen = ids.length; if (!msgLen) { // 消息DOM未挂载 || 消息DOM已挂载,但是消息列表为空 uploadFlag = false; return; } if (msgLen - 1 < cacheMsgIndex) { /** 针对站点挂后台一段时间,消息列表会自动塞入重复消息,导致消息有重复,刷新后又重置回正常消息列表,所以这里需要更新锚点下标 */ cacheMsgIndex = msgLen - 1; setCache(cacheMsgIndex); uploadFlag = false; return; } if (msgLen - 1 === cacheMsgIndex) { // 缓存的最后一次发送的消息ID是最后一条(说明当前消息均已经上报),则不跳过本地上报 uploadFlag = false; return; } const currentMsgIds = ids.slice(cacheMsgIndex + 1, msgLen); const currentMsgData = currentMsgIds.map((id) => dataMap[id]); const mtmId = window.matomo_site_id_cookie_key || ''; // 获取mtm会话id const msgBody = { mtmId, curl: window.location.href, msgList: currentMsgData, }; const msgBodyStr = JSON.stringify(msgBody); encryptMsg(msgBodyStr) .then(function (encryptedMsg) { console.log('encryptedMsg:', encryptedMsg, msgBodyStr); const url = baseUrl + '/shop-api/External/ListenSiteActiveStatus'; $.ajax({ type: 'POST', url, data: JSON.stringify({ d_v: encryptedMsg }), contentType: 'application/json', success: function (result) { if (Number(result.code) === 0) { // 更新消息队列 setCache(msgLen - 1); } uploadFlag = false; }, error: function (err) { console.error(err, '请求异常'); uploadFlag = false; }, }); }) .catch((err) => { console.error(err, '数据加密失败'); uploadFlag = false; }); }; /** 监控chat-list的DOM变更 */ const initChatListObserver = () => { // 需要监听的 DOM 节点 const target = document.getElementById('chat-list'); if (!target) return; // 回调函数 const callback = function (mutationsList, observer) { for (const mutation of mutationsList) { console.log('mutation', mutation); if (mutation.type === 'childList') { uploadMsgData(); } } }; // 配置 const config = { childList: true, // 监听子节点的增删 subtree: true, // 是否也监听后代节点 }; // 创建 observer const observer = new MutationObserver(callback); // 开始监听 observer.observe(target, config); }; let testCount = 30; let itv = null; const checkChatDom = () => !!document.querySelector('#vc-model'); const initTalkCheck = () => { itv = setTimeout(() => { console.log('checkChatDom', checkChatDom(), testCount); if (!checkChatDom() && testCount > 0) { testCount--; initTalkCheck(); return; } clearTimeout(itv); uploadMsgData(); initChatListObserver(); }, 1500); }; initTalkCheck(); } try { gtmTrack(); thirdMsgCollect(); console.log('inserted gtm code'); } catch (error) { console.error('gtmTrack Error', error); } }); })();

Alle Kategorien
Zurück

Kundenspezifische Edelstahl-Sensorhalterung: Eine Fallstudie zum progressiven Stanzen – von der Konstruktionsbegutachtung (DFM) bis zur Serienfertigung von 20.000 Teilen
OEM-FALLSTUDIE

Kundenspezifische Edelstahl-Sensorhalterung: Eine Fallstudie zum progressiven Stanzen – von der Konstruktionsbegutachtung (DFM) bis zur Serienfertigung von 20.000 Teilen

Veröffentlicht am: 2026-09-24 Lesezeit: 6 Minuten Kategorie: Metallstanzung
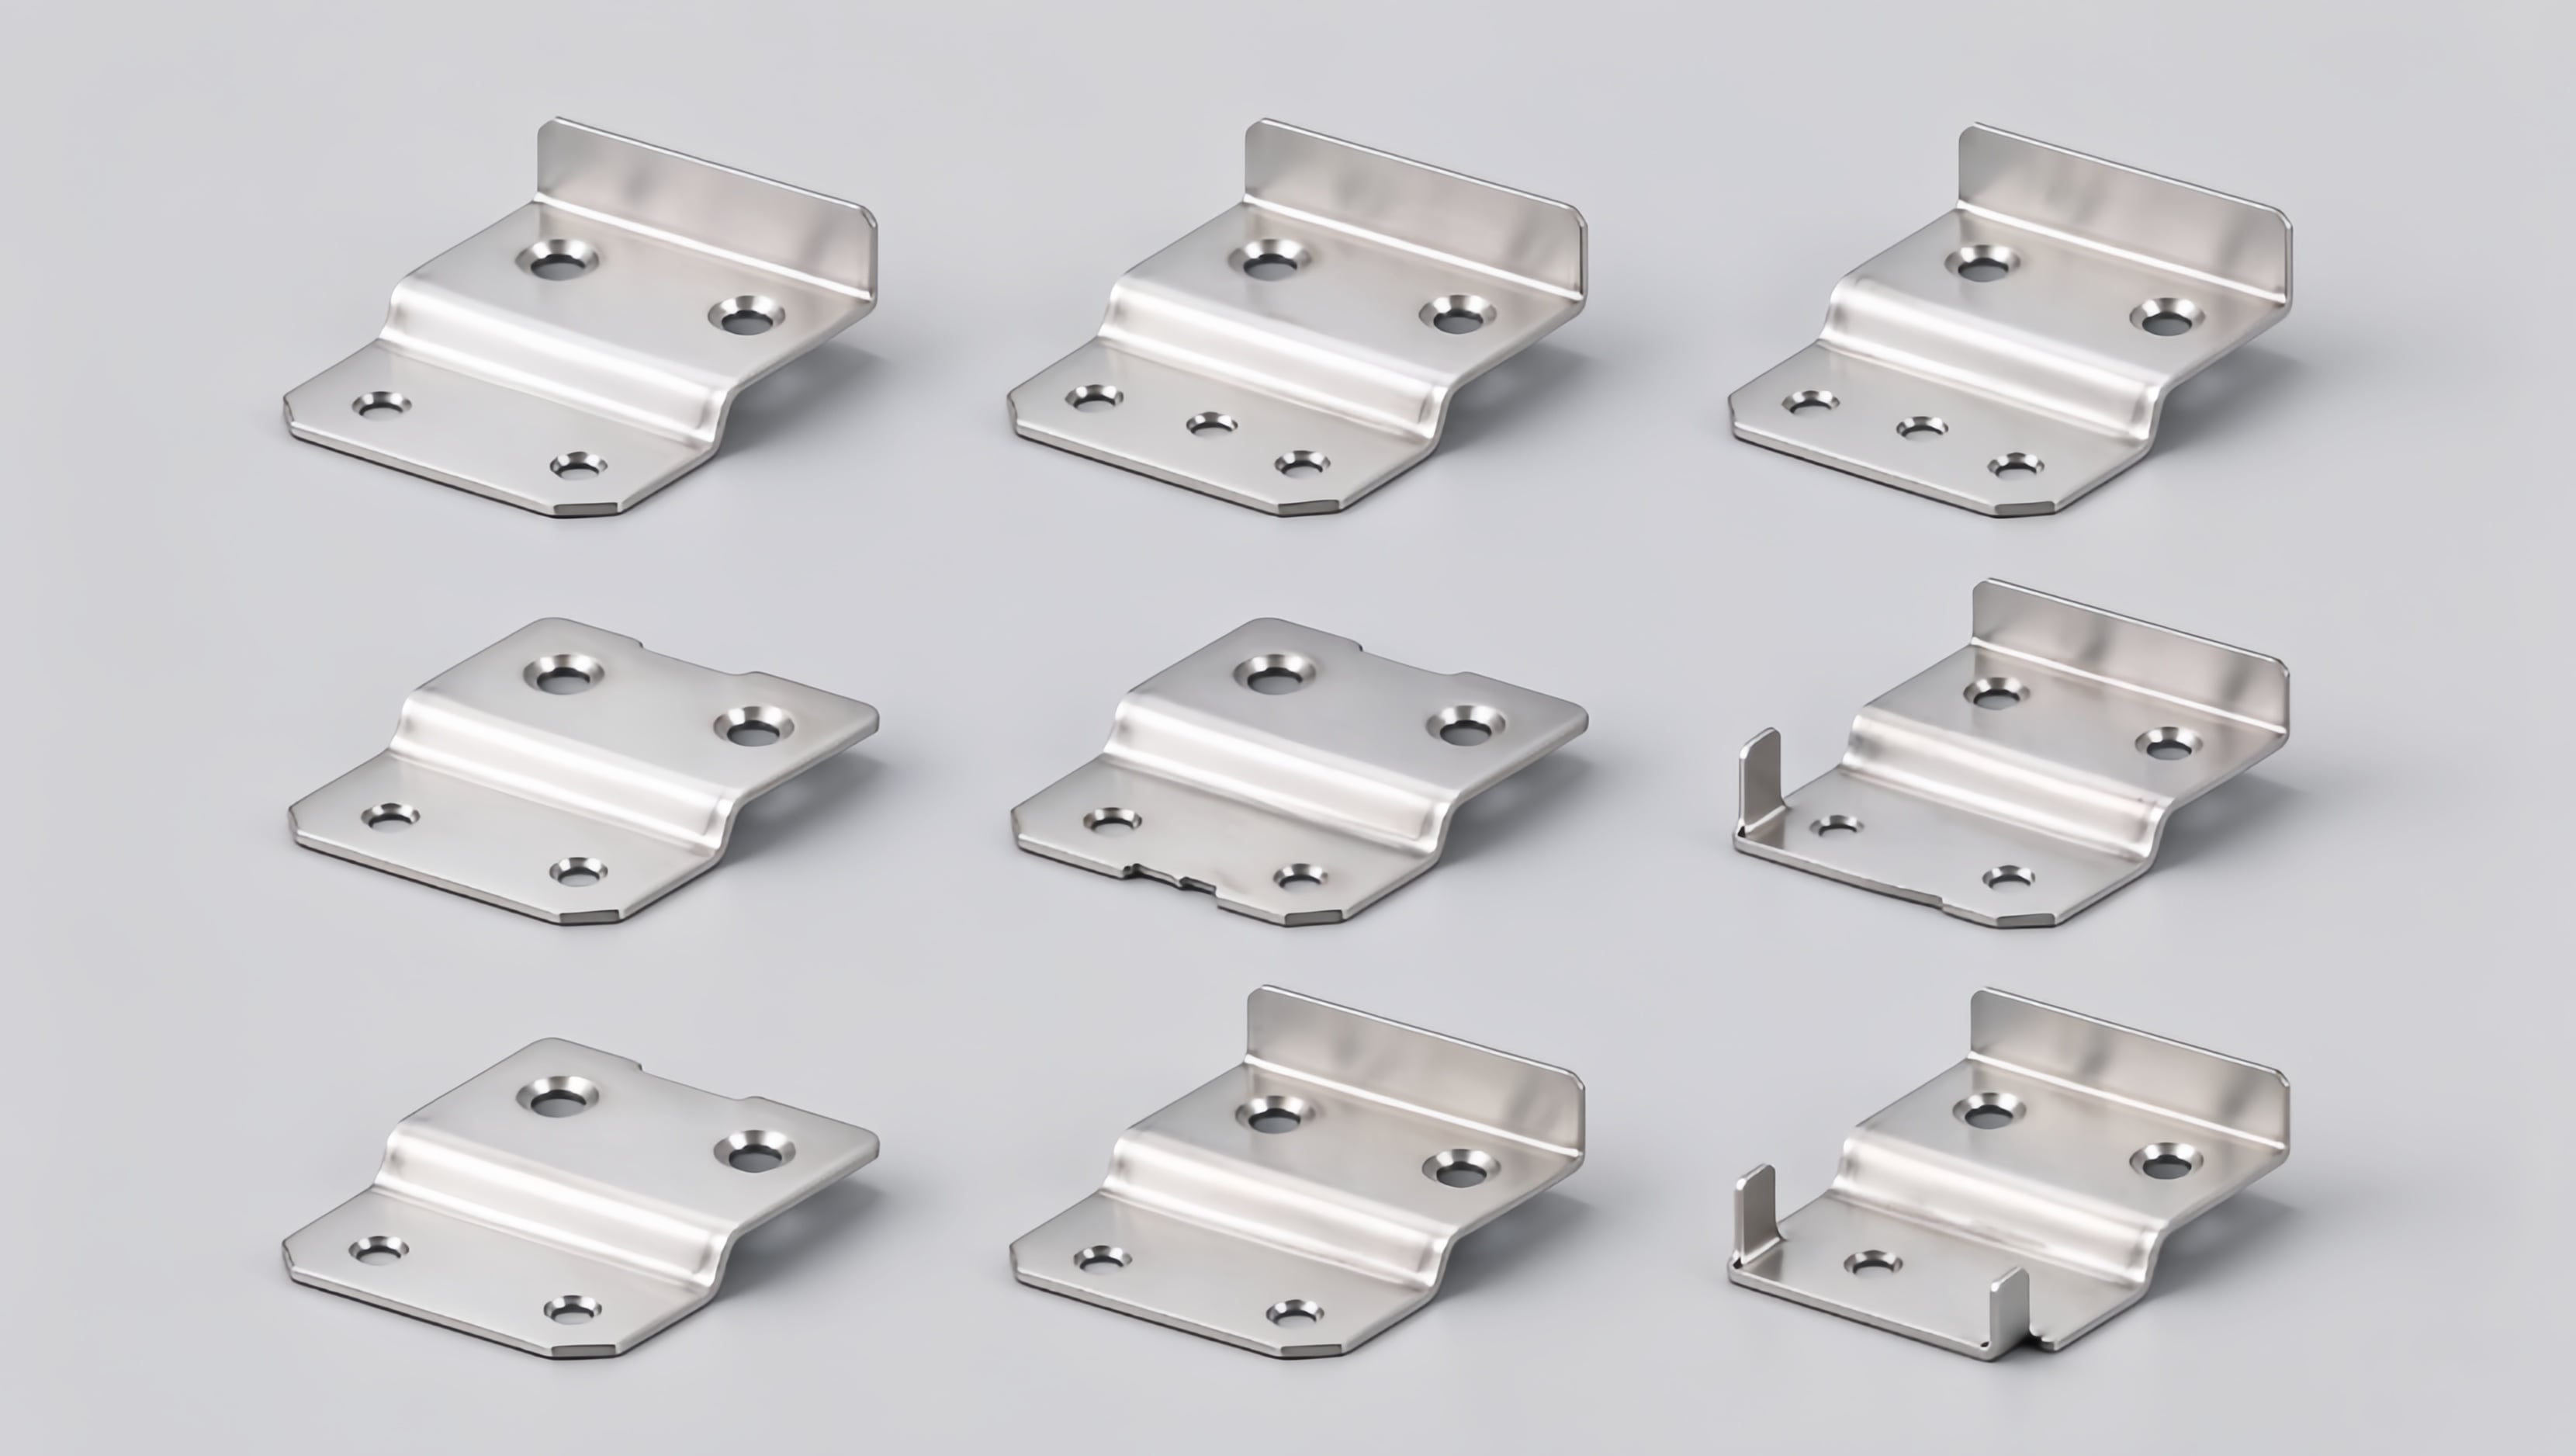
Custom SUS304 sensor mounting brackets 1.jpg
Kundenspezifische Sensorhalterungen aus SUS304, hergestellt mittels DEEPLINK-progressivem Stanzen – ein Einzelteil ersetzt eine vierteilige geschweißte Baugruppe.

Schnelle Antwort (Zusammenfassung in 30 Sekunden)

DEEPLINK realisierte eine kundenspezifische Sensorhalterung aus rostfreiem Stahl (SUS304) vom Konstruktionsplan bis hin zu  serienfertigung von 20.000 Teilen innerhalb von 45 Tagen , wobei ±0,05 mm kritische Toleranzen mit einer 99,6 % Erstprüfabnahmequote — und senkten die Stückkosten des Kunden um 28%durch Konsolidierung einer vierteiligen geschweißten Untereinheit zu einem einzigen, in Progressivwerkzeug gefertigten Teil.

  • 8-Stationen-Progressivwerkzeug , eigenentwickelt und -gefertigt mit Hartmetalleinsätzen und Biegekompensation.
  • 20.000 Stück innerhalb von 45 Tagen ausgeliefert, vom Prototyp bis zum Versand (2 Stanzlinien, 110 Hübe pro Minute).
  • ±0,05 mm bei kritischer Lochposition, Ebenheit 0,10 mm, Grat < 0,05 mm; Cpk 1,6 durch SPC verifiziert.
  • PPAP-Stufe 3 dokumentation, null Feldausfälle nach 12 Monaten im Einsatz.

1. Die Herausforderung: Ein gestanztes Teil muss eine vierteilige geschweißte Baugruppe ersetzen

Ein europäischer OEM für industrielle Automatisierung entwickelte das Befestigungssystem für eine neue Generation von Positionssensoren neu, die in umgebungen mit Spülbetrieb und starker Vibration eingesetzt werden . Die vorherige Konstruktion war eine vierteilige geschweißte Baugruppe: zwei Platten, ein Rohr und ein Abstandhalter, die geschweißt und anschließend nachbearbeitet wurden. Sie war teuer, schwer und litt unter Schweißverzug, der die Sensorachse verschieben konnte. Das Ingenieurteam des OEM gab einen klaren Entwurfsauftrag für die Neukonstruktion ab:

  • Stellen Sie die Halterung als ein einziges gestanztes Teil aus Edelstahl SUS304 mit einer Dicke von 1,2 mm und einer integrierten 105°-Ausrichtungsbiegung her.
  • Halten Sie an ±0,05 mm an den beiden Montagelochpositionen sowie eine Ebenheit von ±0,10 mm , wobei die Grate an allen Kanten unter 0,05 mm liegen müssen.
  • Widersteht einer statischen Last von 500 N und einer Salznebel-Belastung von 96 Stunden ohne rostige Korrosion (neutraler Salznebel, ISO 9227).
  • Erstbestellung von 20.000 Stück , wobei Muster innerhalb von 3 Wochen und die Serienfertigung innerhalb von 7 Wochen erforderlich sind.
  • SENDEN PPAP-Stufe 3 dokumentation vor dem Serienversand.

Der OEM war bereits bei einem Lieferanten gescheitert: Die Bohrungspositionen verliefen während der Produktion um ±0,15 mm, Grat beschädigte die Dichtlippe des Sensors beim Presssitz, und die Liefertermine verzögerten sich zweimal. Sie benötigten einen Partner, der Werkzeuge konstruieren, den Prozess steuern und sämtliche Schritte dokumentieren konnte – nicht nur eine Presse betreiben.

Projektanforderungen im Überblick

Anforderung Spezifikation Verifikationsmethode
Material Edelstahl SUS304, 1,2 mm dick, Materialzertifikat erforderlich Eingangsprüfung des Materials + Spektralanalyse
Kritische Toleranz bohrlochposition ±0,05 mm; Ebenheit 0,10 mm; Grat < 0,05 mm Erstbemusterung (FAI), Koordinatenmessmaschine (CMM), GO/NO-GO-Messlehren, CCD-Inline-Inspektion
Mechanische statische Last 500 N; Biegewinkel 105° mit Springback-Kontrolle Lasttest pro Charge; Winkelmesslehre pro Hubkontrolle
Korrosion 96 h Neutral-Salznebel-Test, keine rostrote Korrosion; RoHS- und REACH-konform Salznebel-Test (ISO 9227), Materialzertifikate
Volumen / Lieferzeit 20.000 Stück; Muster ≤ 3 Wochen; Serienfertigung ≤ 7 Wochen Projektzeitplan + PPAP-Tor-Review
Dokumentation PPAP-Stufe 3 (PFMEA, Kontrollplan, MSA, Cpk ≥ 1,33) Kundengenehmigung in der Musterphase

2. Unsere Lösung: DFM-Prüfung, eigene Werkzeugfertigung und eine fortschrittliche Stanzform, die auf Konsistenz ausgelegt ist

DEEPLINKs Ingenieurteam behandelte das Projekt als ein design-for-Manufacturability-(DFM)-Programm , kein einfaches Angebot. Bevor Stahl geschnitten wurde, führten wir eine Streifenlayout-Studie mit Umformsimulation durch, um Materialausnutzung, Biegekompensation und Werkzeugfestigkeit auszugleichen.

2.1 DFM-Prüfung und Streifenlayout

  • Die beiden Montagelöcher wurden relativ zur Biegelinie neu positioniert, um die Randabstände innerhalb sicherer Grenzen zu halten und das Risiko von Mikrorissen in SUS304 zu eliminieren.
  • Hinzugefügt 0,4-mm-Überbiegekompensation damit der 105°-Winkel bei 20 °C exakt auf 105° zurückspringt.
  • Optimierte Verschachtelung erhöhte materialausnutzung von 61 % auf 78 % , wodurch die Rohlingkosten unmittelbar gesenkt werden.
  • Empfohlen laserzuschnitt-Prototypmuster während des Werkzeugbaus, sodass der Kunde bereits in der ersten Woche eine Einpassprobe durchführen konnte – wir liefern diese bereits innerhalb von nur 3 Tagen aus.

2.2 Achtstationen-Fortschrittswerkzeug

Wir haben ein 8-Stationen-Progressivwerkzeug eigenes Werkzeug (unsere Werkzeugbauabteilung unterstützt schnellaustauschbare Einsätze und Sensoren im Werkzeug):

  • Stationenanordnung: zentrierung → Formen der Positionierbiegung (mit Überbiegung) → Nachprägen zur Rückfederungskompensation → präzises Stanzen der Befestigungslöcher → Prägen der Dichtfläche → Abstechen → Ausschneiden.
  • Hartmetall-(Wolfram-)Einsätze an Stanzen- und Umformstationen für eine lange Werkzeuglebensdauer bei 110 Hüben pro Minute.
  • Stickstoff-Federkraftzylinder und ein festes Banddesign, das die Bandposition stabil hält und eine Verschiebung der Lochposition zwischen den Stationen verhindert.
  • Werkzeugstahl, zertifiziert und in-house wärmebehandelt, mit dokumentierter werkzeugerprobung und Erstbemusterung (FAI) vor Freigabe zur Serienfertigung.
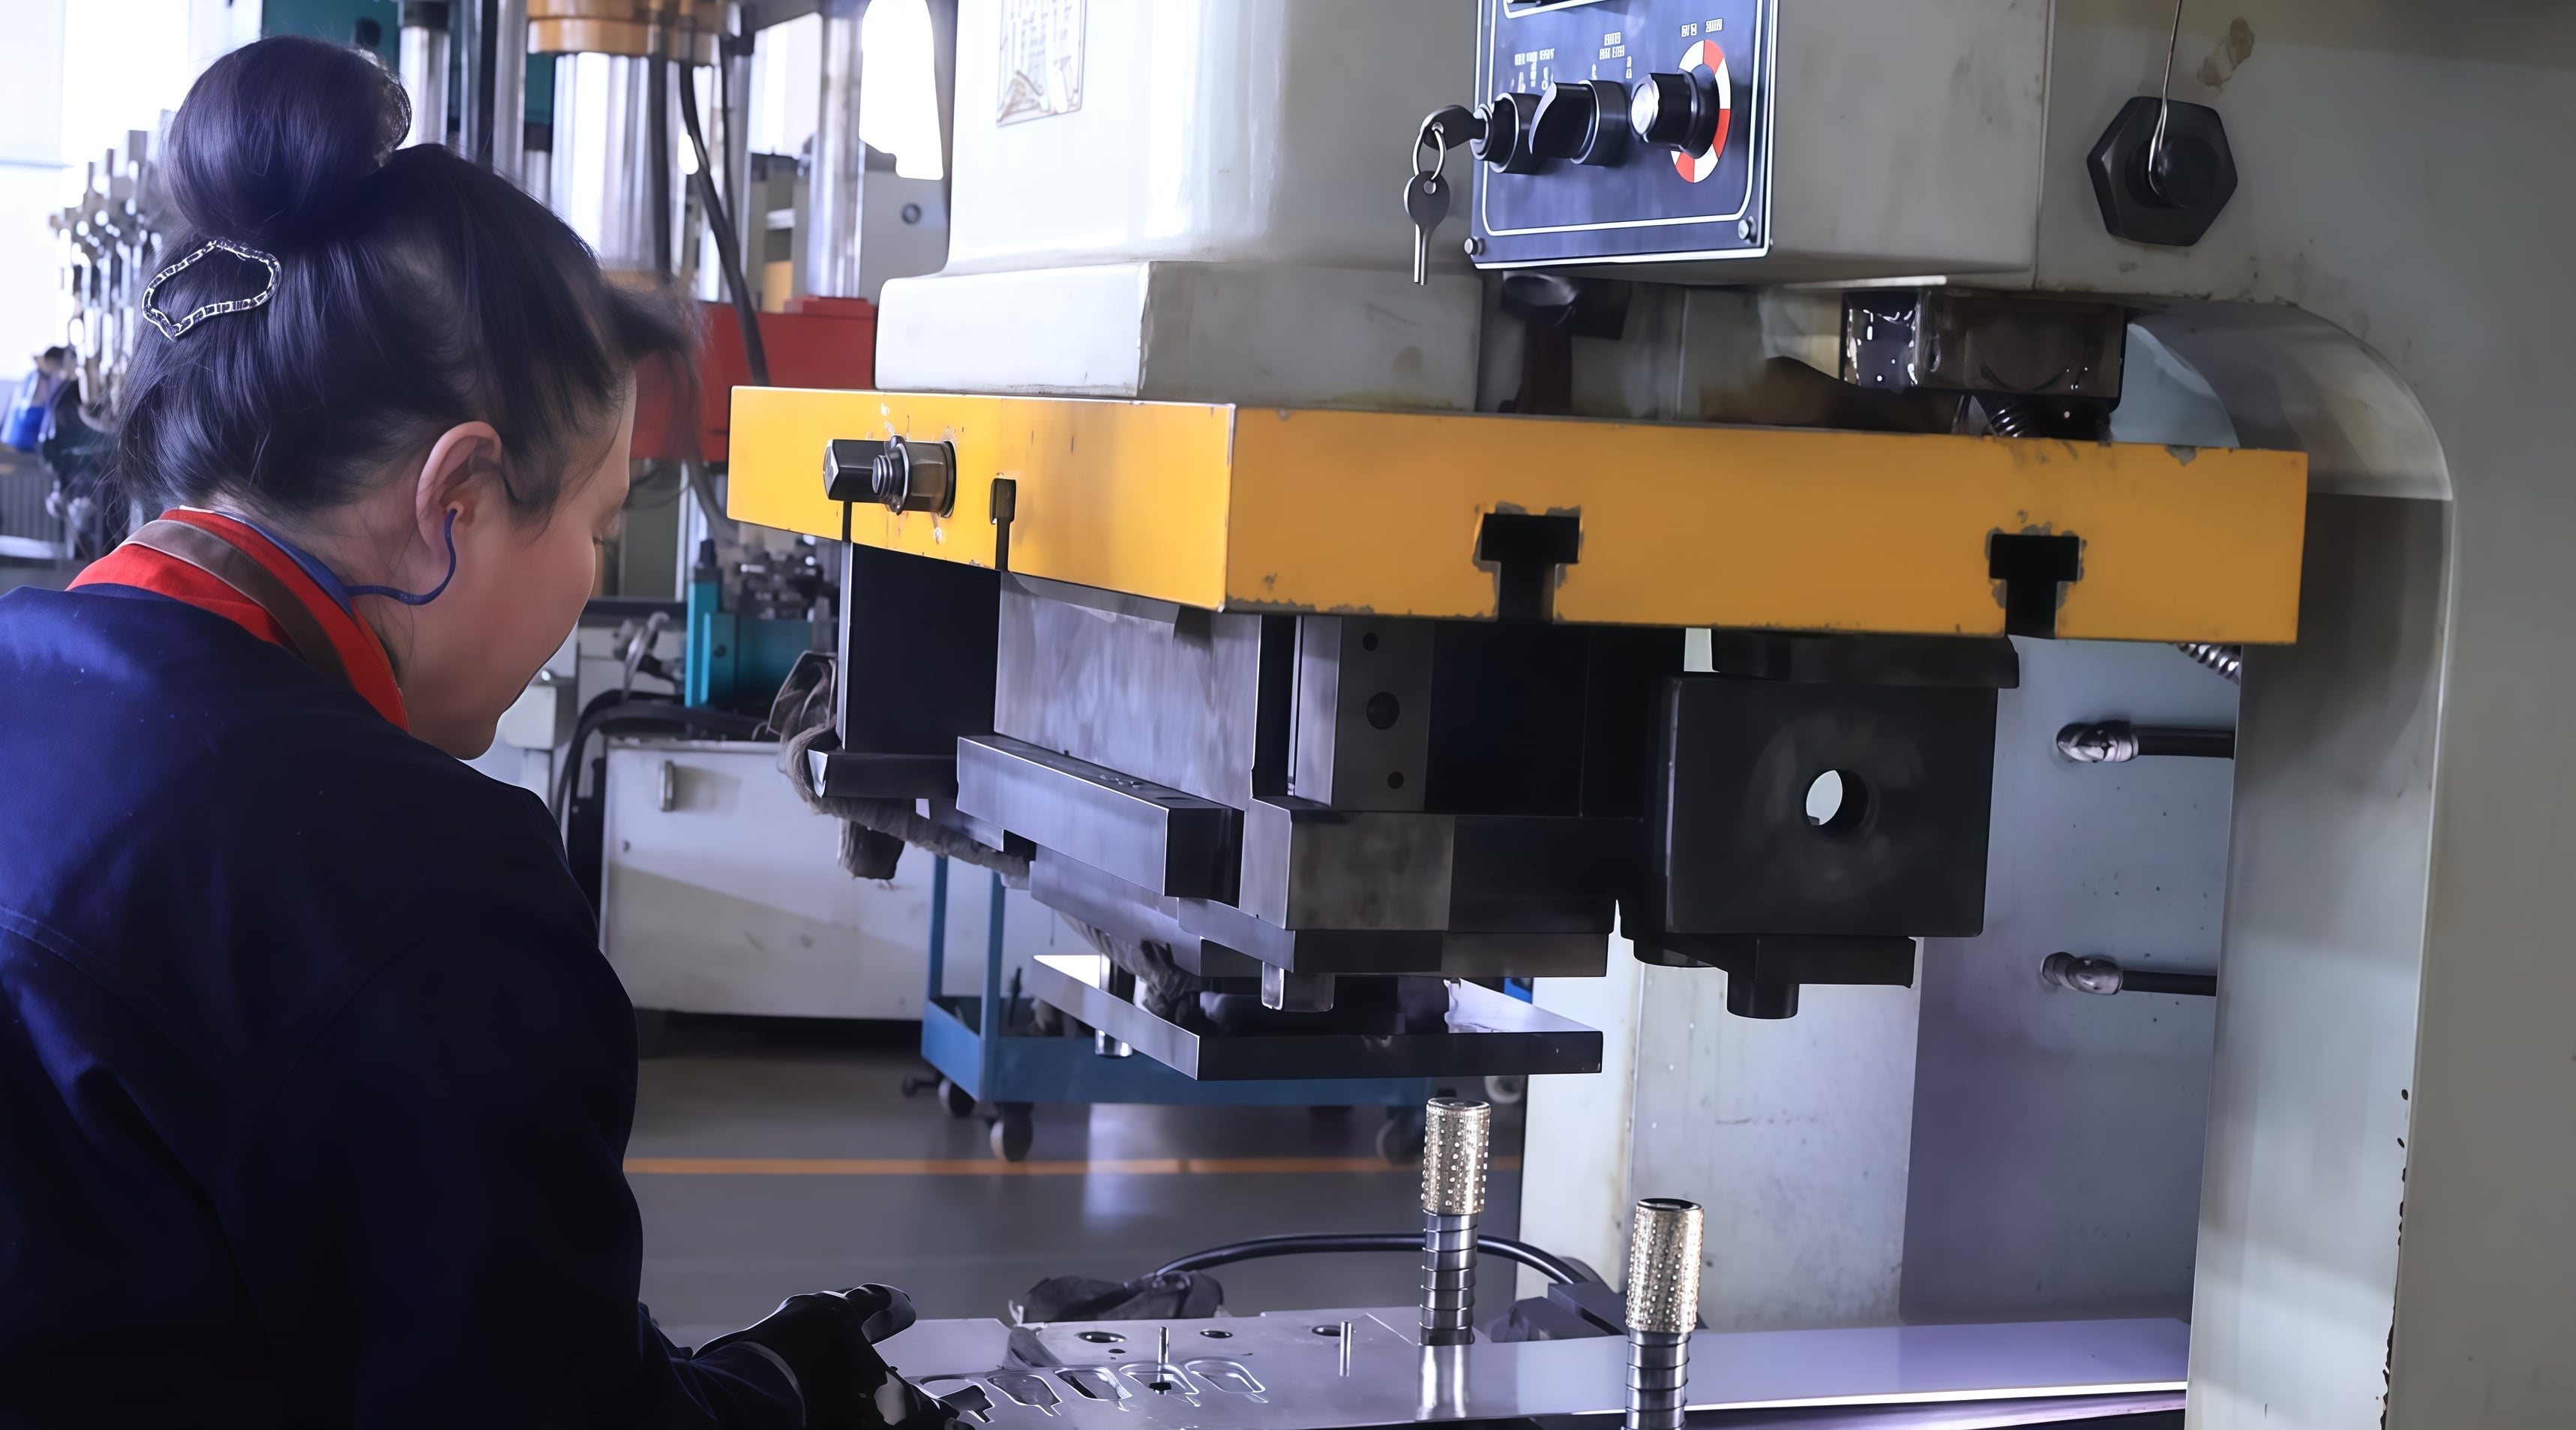
stamping 1.jpg
Die 8-Stationen-Progressivwerkzeugmaschine verarbeitet die SUS304-Bandspule mit 110 Hüben pro Minute über zwei automatisierte Stanzlinien.

2.3 Oberflächenbehandlung und Konformität

Nach dem Stanzen wurden die Halterungen elektropolitiert und passiviert zur Entfernung von Mikrograten, Aufhellung der Oberfläche und Bildung eines passiven Films, der den 96-Stunden-Salznebeltest bestanden hat. Alle Verbrauchsmaterialien und Beschichtungen sind RoHS- und REACH-konform , untermauert durch Material- und Prozesszertifikate.

3. Projektzeitplan: Von der RFQ bis zu 20.000 Teilen in 45 Tagen

Woche 1
Anfrage & DFM-Prüfung angebotsreaktion innerhalb von 24 Stunden; Streifenlayout- und Toleranz-Prüfung auf Machbarkeit; Bestätigung von Material und Beschichtung.
Woche 1–3
Die Konstruktion & Herstellung 8-Stationen-Fortschrittsstanzwerkzeug, eigenständig konstruiert und gefertigt; Werkzeugprobe; lasergeschnittene Passproben versandt für Kundentests.
Woche 3
Muster & FAI Produktionsmuster aus dem eigentlichen Werkzeug; vollständige Erstbemusterungsprüfung (über 39 Prüfpunkte pro Projekt) gemäß Zeichnung.
Woche 4
Kundenfreigabe & PPAP Kundenseitige Freigabe hinsichtlich Passgenauigkeit und Funktionalität; PPAP-Level-3-Unterlagen — PFMEA, Kontrollplan, MSA, Cpk 1,6.
Woche 5
Pilotserie pilotserie mit 500 Stück; laufende SPC alle 2 Stunden; dimensionsbezogene Daten zur Kundenprüfung bereitgestellt.
Woche 6–7
Serienproduktion 20.000 Teile auf zwei Stanzen mit 110 SPM; CCD-Inline-Inspektion der Lochposition.
Woche 8
Qualitätskontrolle, Verpackung und Versand Endgültige AQL-Inspektion, Salzsprüh- und Laststichproben, schützende Verpackung, vollständige Rückverfolgbarkeitsdokumente werden versandt.

4. Qualitätskontrolle: 39+ Prüfungen pro Projekt – von Material bis Verpackung

Qualität wurde im Rahmen unseres ISO-9001-Systems als geschlossene Schleife gesteuert, analog den vier Kontrollstufen, die in unserem metallstanzprozess-Leitfaden beschrieben sind :

  • Eingangsgüterprüfung — Zertifikate des Walzwerks, Spektralanalyse und Oberflächenprüfungen vor Einlauf der Coil in die Presse.
  • Erstmusterprüfung (FAI) — 39+ dimensionale und visuelle Prüfungen pro Projekt am Koordinatenmessgerät (CMM), verifiziert anhand der Kundenzzeichnung vor Freigabe der Charge.
  • Prozessbegleitende Kontrolle — SPC-Stichproben alle 2 Stunden, GO/NO-GO-Messvorrichtungen sowie Inline-CCD-optische Inspektion der Montagelochposition mit automatischer Aussortierung von Teilen außerhalb der Toleranz.
  • Finale Prüfung & Verpackung — AQL-Stichprobenentnahme, 96-Stunden-Salznebel- und 500-N-Laststichproben je Charge, anschließend schützende Verpackung mit Chargenrückverfolgbarkeit.
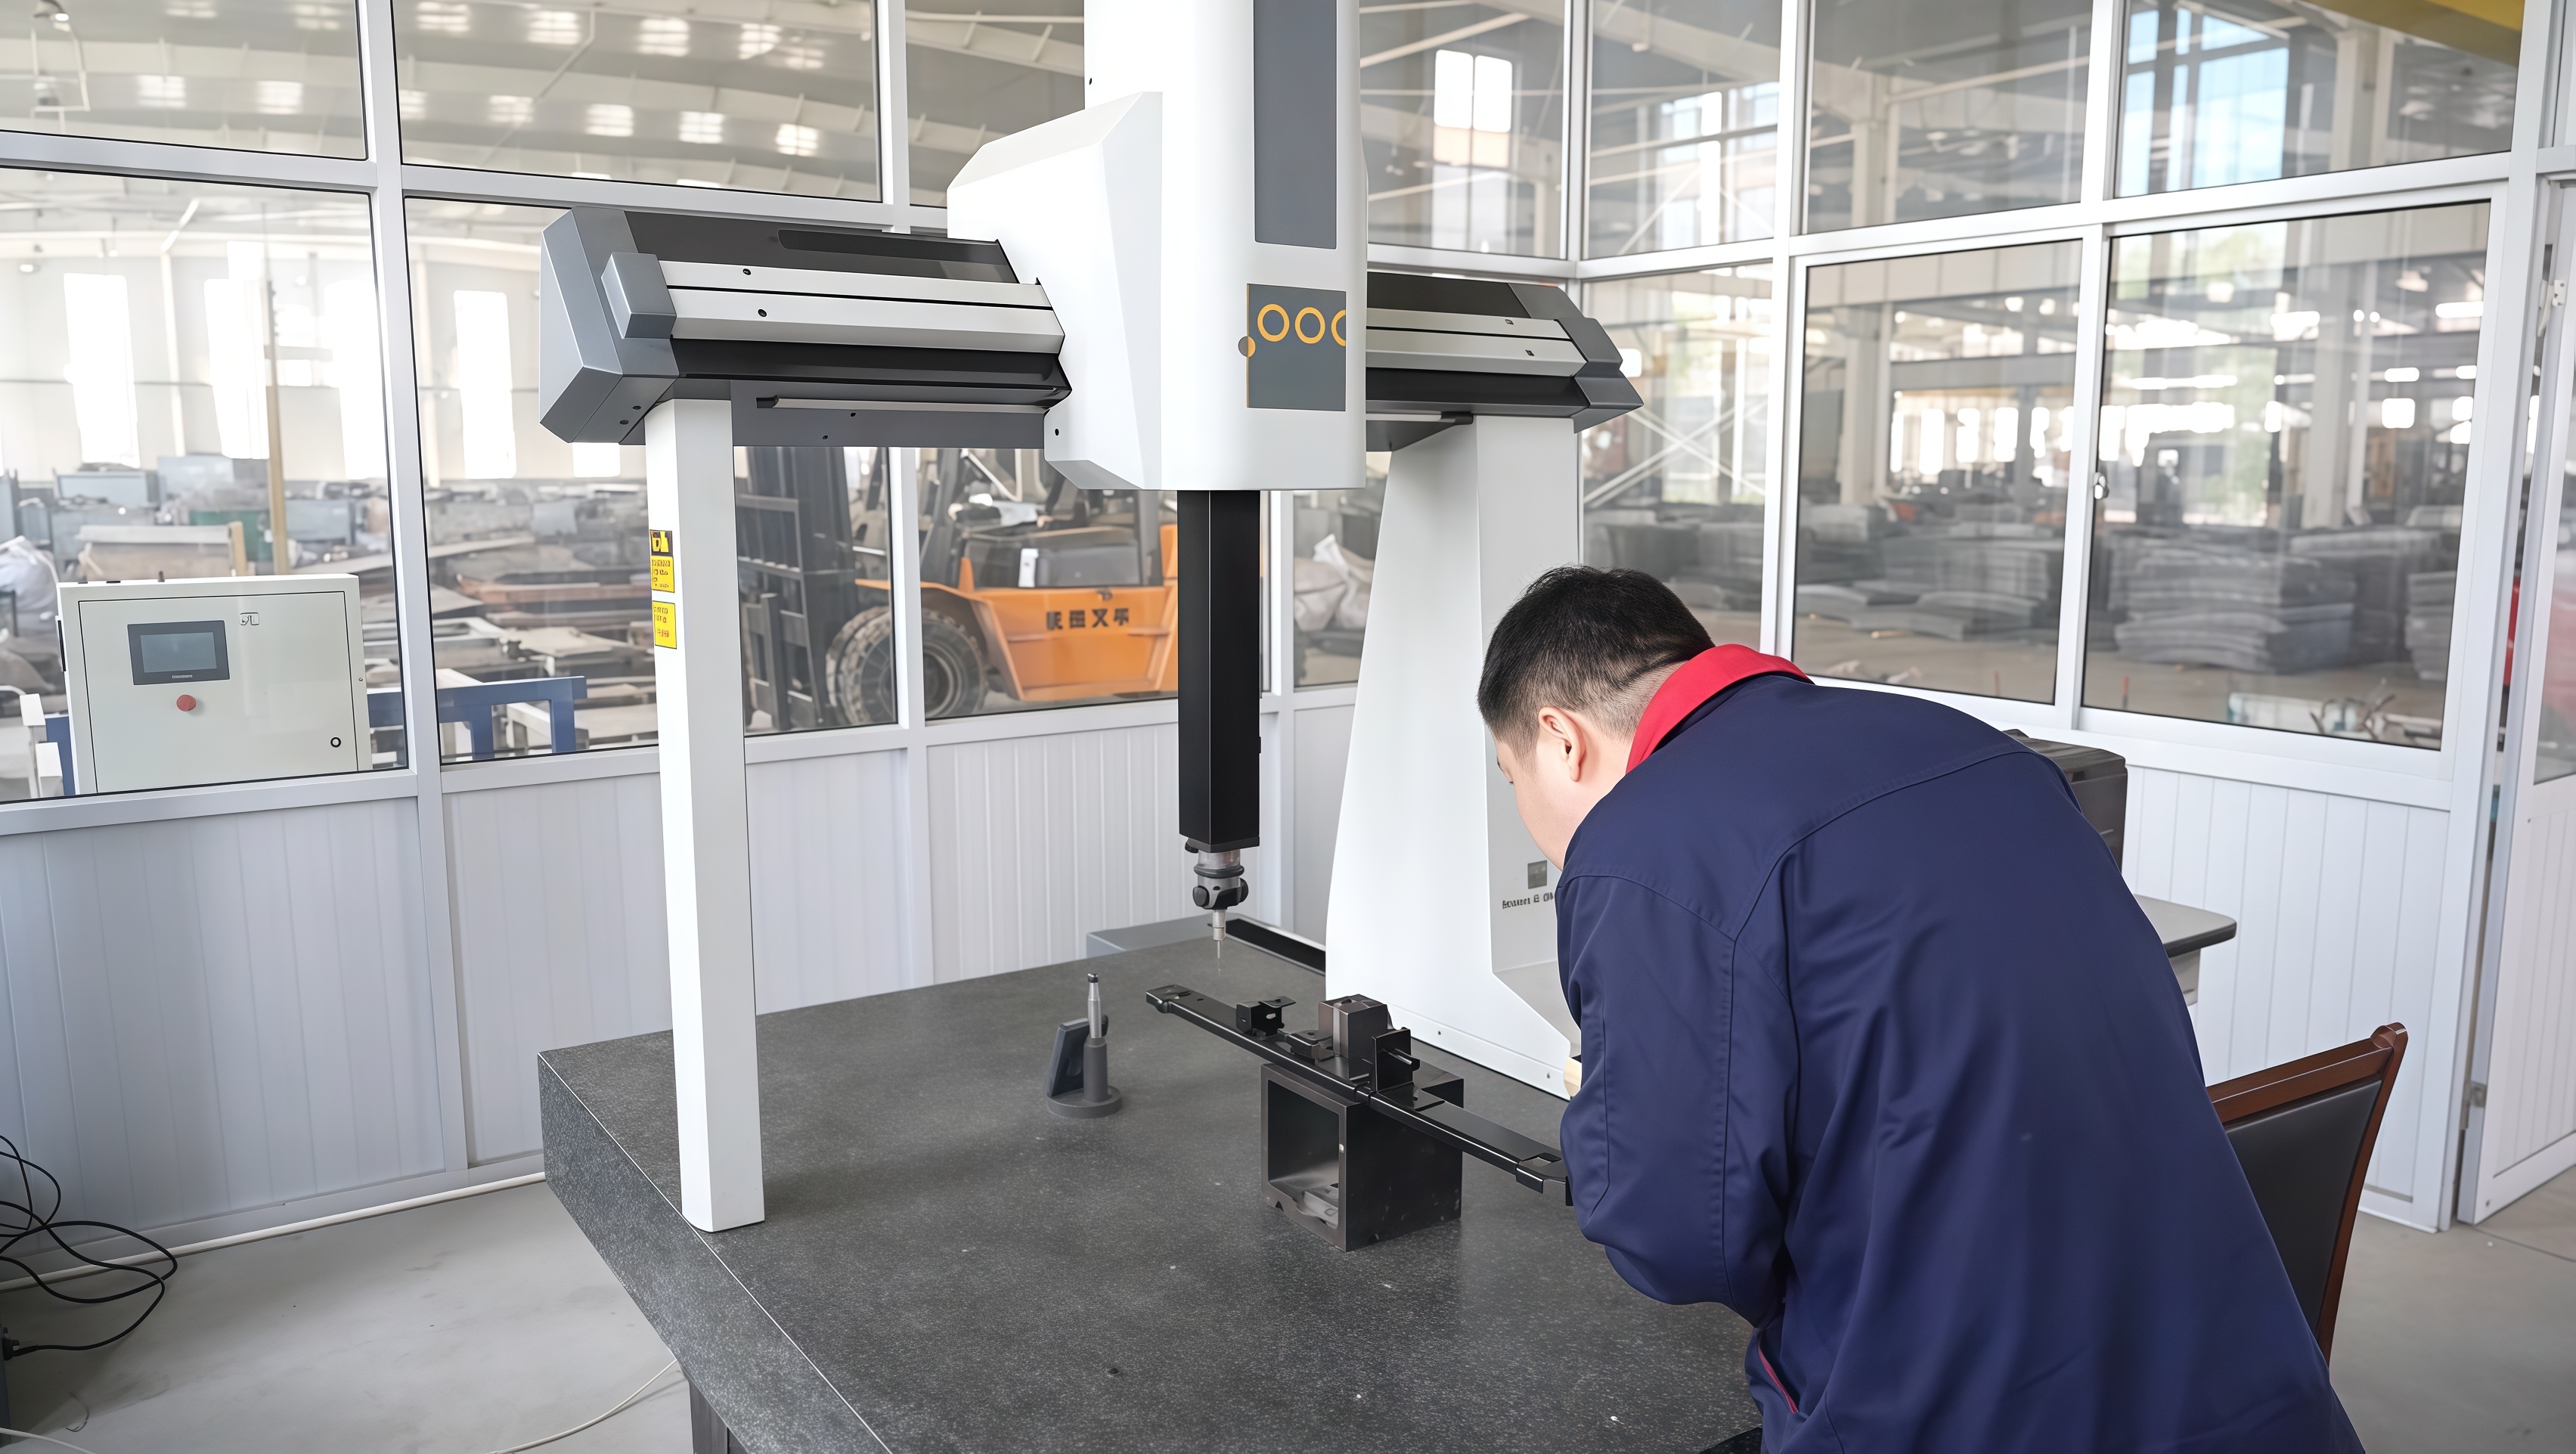
4.14独立站文章配图7.jpg
Erstteilprüfung am Koordinatenmessgerät (CMM) und mit digitalen Messschiebern – jede Charge wird vor Freigabe anhand der Zeichnung verifiziert.

5. Ergebnisse: Messbare Wirkung für den Kunden

20.000 Stück Termingerechte Lieferung innerhalb von 45 Tagen
±0,05 mm Kritische Toleranz eingehalten, Cpk 1.6
99.6%Erstdurchlauf-Ausschussquote auf der Fertigungslinie
−28%Stückkosten im Vergleich zur geschweißten Baugruppe
78%Materialausnutzung (bisher 61 %)
110 Stück pro Minute Produktionsgeschwindigkeit, 2 Linien
96 H Bestanden im Salzsprühtest, keine rostige Korrosion
0Feldausfälle innerhalb von 12 Monaten

Sollwerte vs. Geliefertes

6. Warum globale OEMs DEEPLINK für fortschrittliches Stanzverfahren wählen

Dieses Projekt ist typisch für unsere Arbeitsweise und keine Ausnahme. Als ISO-9001-zertifizierte Metallstanzfabrik mit über 5.000 Quadratmetern Werkstattfläche, mehr als 100 Mitarbeitern und eigenem Werkzeugbau bietet DEEPLINK drei entscheidende Vorteile bei Serienstanzprojekten:

Für Einkäufer, die Lieferanten vergleichen, decken wir zudem die gesamte Prozesskette unter einem Dach ab – laserschneiden , kundenspezifische Metallstanzteile , blechbearbeitung , CNC-Bearbeitung und Schweißen – sodass Folgeprozesse niemals einen zweiten Zulieferer erfordern.

7. FAQ

Was ist Stufenfolge-Stanztechnik?
Progressive Stanzung ist ein Hochgeschwindigkeits-Verfahren zur Metallumformung, bei dem eine Metallbandbahn durch eine mehrstationige Stanzform an einer Stanzpresse geführt wird. Jeder Presshub führt eine Abfolge von Operationen aus – Führung, Ausschneiden, Stanzen, Biegen, Umformen, Entgraten und Trennen – sodass bei jedem Hub ein fertiges Teil ausgegeben wird. Es ist das kosteneffizienteste Verfahren für hochvolumen-Stanzteile aus Metall mit engen Toleranzen, weshalb es das Rückgrat der Fertigung von Komponenten für die Automobil-, Elektronik- und Haushaltsgeräteindustrie ist.
Welche Toleranzen kann DEEPLINK bei gestanzten Teilen einhalten?
DEEPLINK hält routinemäßig ±0,05 mm bei kritischen gestanzten Abmessungen wie Lochposition und bis hin zu ±0,03 mm, wo Konstruktion der Werkzeuge und Werkstoff dies zulassen. Eine Ebenheit von 0,10 mm sowie Gratkontrolle unter 0,05 mm sind Standard und werden mittels Erstbemusterungsprüfung und prozessbegleitender SPC verifiziert. Um zu verstehen, wie diese Werte erreicht werden, lesen Sie unseren Leitfaden zu den faktoren, die die Präzision beim Metallstanzen beeinflussen .
Was ist die Mindestbestellmenge für maßgeschneidertes Metallstanzen?
DEEPLINK verfügt über keine Mindestbestellmenge . Wir unterstützen sowohl Einzelstück-Anfertigungen als auch Serienfertigung – dasselbe Ingenieurteam betreut sowohl die Prototypentwicklung als auch Serienproduktionen ab 20.000 Stück (oder größer), unterstützt durch OEM-Anpassungsdienste .
Wie lange dauert es, bis Stanzmuster und Serienproduktion vorliegen?
Laser-geschnittene Prototypmuster werden üblicherweise geliefert innerhalb von 3 Tagen . Die Herstellung von Progressivwerkzeugen und die Erstellung von Musterteilen dauern 2–3 Wochen; die übliche Vorlaufzeit für die Serienfertigung beträgt 7–15 Tage nach der Freigabe der Muster. Ein komplettes DFM-bis-Lieferungs-Programm mit 20.000 Stück kann – wie diese Fallstudie zeigt – in etwa 45 Tagen abgeschlossen werden.
Stellt DEEPLINK PPAP-Dokumentation bereit?
Ja. DEEPLINK stellt auf Anfrage PPAP-Stufe 3 dokumentation bereit – darunter PFMEA, Kontrollplan, MSA-Studien, dimensionsbezogene Prüfberichte und Materialzertifikate – sowie dokumentierte Prüfungen und Rückverfolgbarkeit vom Eingangsmaterial bis zur Endverpackung gemäß unserem ISO-9001-Qualitätssystem.
Welche Oberflächenbehandlungen stehen für gestanzte Teile zur Verfügung?
DEEPLINK bietet elektropolieren, Passivierung, Eloxieren, Pulverbeschichten, Verzinken und Vernickeln, Galvanisieren sowie Sandstrahlen an – sämtliche Verfahren entsprechen den RoHS- und REACH-Richtlinien. Die Behandlungen werden an die jeweilige Einsatzumgebung angepasst: Bei diesem Projekt kamen Elektropolieren und Passivierung zum Einsatz, um einen 96-Stunden-Salznebeltest in einer Reinigungsanwendung („washdown application“) zu bestehen.
Haben Sie eine Zeichnung? Wir prüfen sie innerhalb von 24 Stunden.

Kostenlose DFM-Analyse und Angebotserstellung — keine Mindestbestellmenge, Muster ab 3 Tagen.

Angebot für Ihr Stanzprojekt anfordern

Zurück

OEM-Fallstudie: Präzise kundenspezifische Blechgehäuse für elektronische Geräte

ALLE

Roter pulverbeschichteter tiefgezogener Stahltank mit Gewindeauslass – OEM-Fallstudie

Weiter
Empfohlene Produkte